3.4.1 工单管理
组件名称:工单管理 组件编号:OrderManagement
功能说明
工单管理用于安排产品、计划数量和生产时间,并跟踪投产、合格数量及任务进度。页面依次包含“工单列表”“生产中”“已暂停”“待生产”“未激活”“工单记录”六个页签。
适用场景与解决的问题
-
同一产线切换不同型号工单:换型时需要同时确认任务、产品和设备参数。按生产模式下发新工单,检查目标工序的配方应用与设备实际值,再用首件履历确认工单归属。
-
工单暂停后数量继续变化:需要分清后续投产与已上线产品的加工。对照暂停时间、在制产品和后续记录,确认数量变化来源及剩余任务。
场景操作:工单换型。
使用前准备
相关教程
视频教程:LMES实操12工单管理。
工单列表
查询工单与生产进度
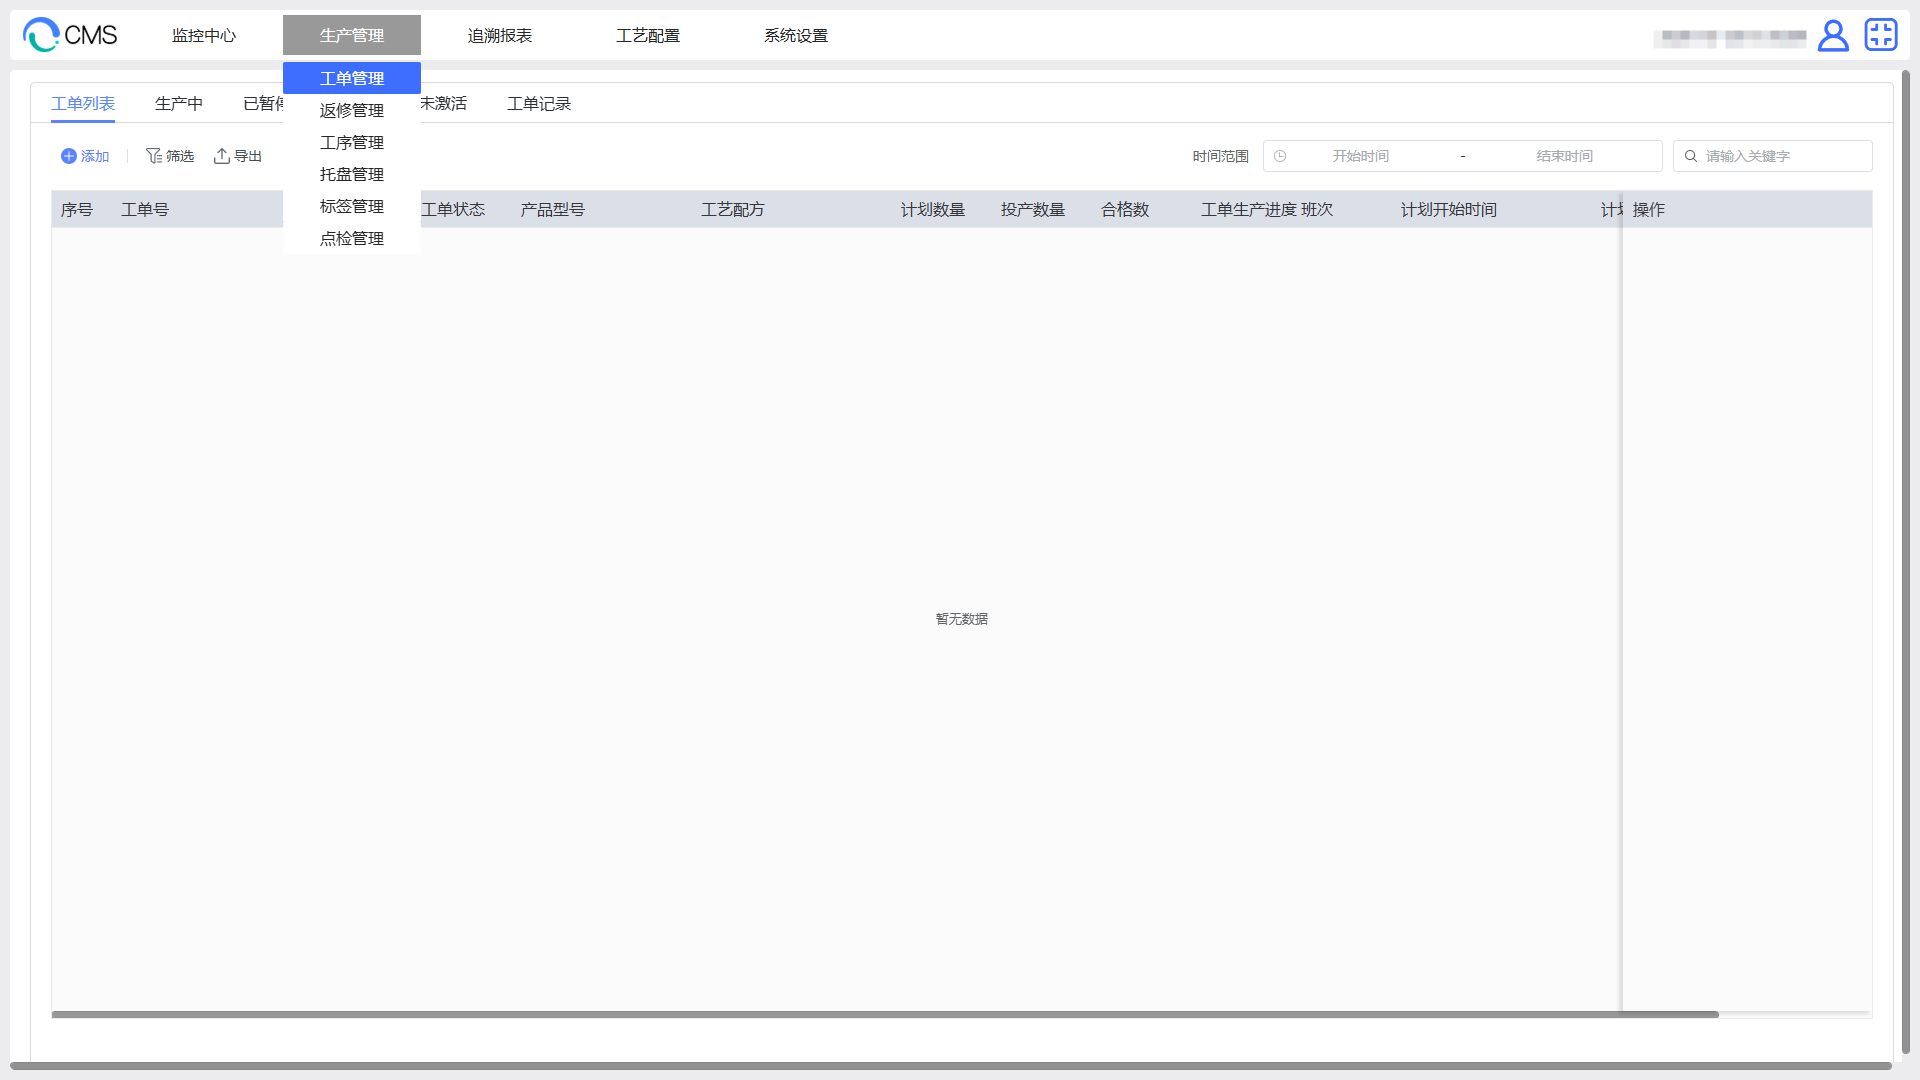
- 打开“工单列表”,设置时间范围,并按产品型号筛选。
- 使用工序段的产线,选择需要查看的工序段。
- 查看工单号、来源、状态、产品型号、工艺配方及计划数量。
- 对照投产数量、合格数和工单生产进度。点击工单号处的“详情”,查看任务资料。
新建与编辑工单
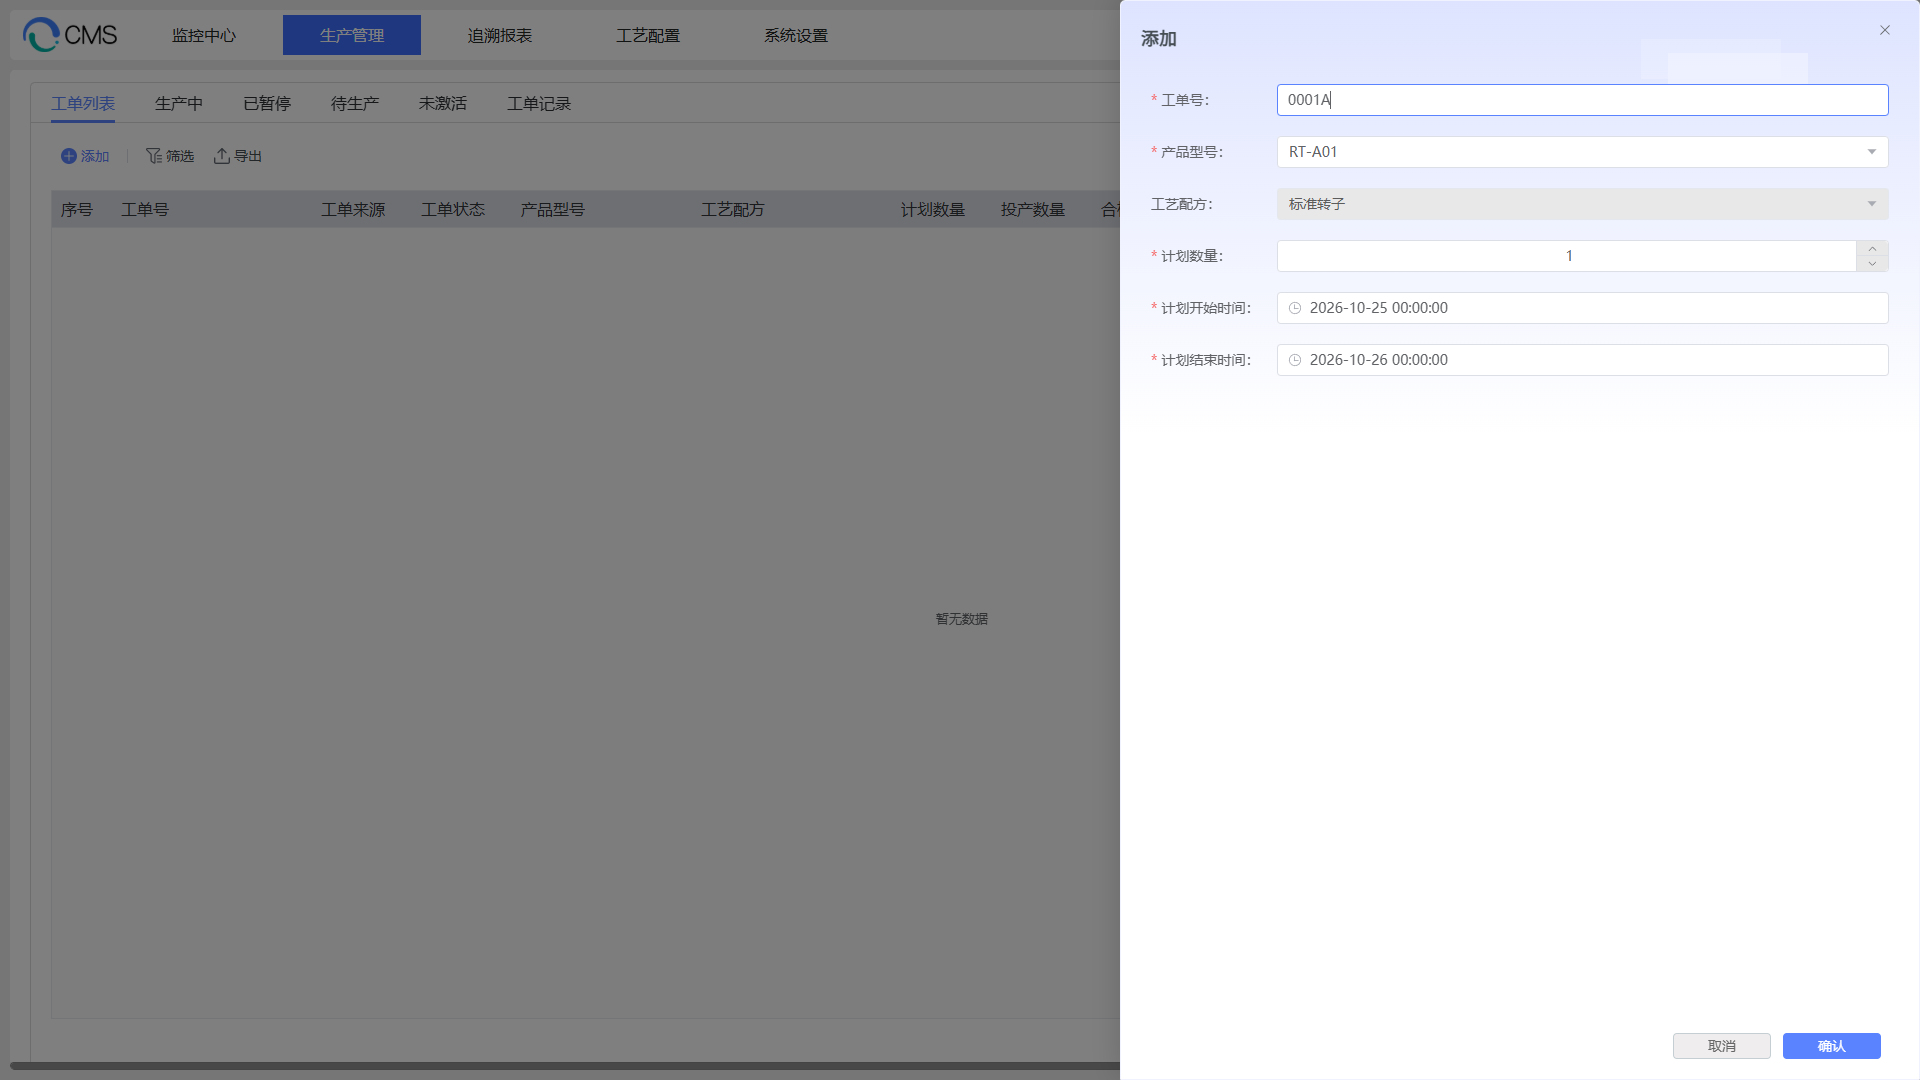
- 点击“添加”,在侧栏填写工单号,选择产品型号。
- 核对关联的工艺配方,填写计划数量、计划开始时间和计划结束时间。
- 采用工序段结构且显示“计划系数”时,逐段确认计划数量分配。
- 确认保存,返回列表检查工单状态及生产信息。
- 需要修改时,对可编辑状态的工单点击“编辑”,修改后保存并重新查看详情。
工单号、产品型号、计划数量和计划起止时间为必填项。编辑已有工单时,工单号和产品型号保持原值;更换生产产品时建立对应的新工单。
按控制方式组织生产
- 手动控制:在“待生产”中选择工单并执行“下发”,按本页“下发工单”中的生产模式说明确认设备配方。
- 自动控制:核对工单开启、结束逻辑及关联变量,在显示的排产操作区点击“启动排产”;系统按排产规则执行工单,配方写入时机与工序范围由生产模式决定。需要结束自动排产时点击“停止排产”,并查看排产状态。
工单状态操作与设备加工状态分别确认。工单启用后,首件结果在 追溯报表 中查询。
生产中
查看生产任务
- 打开“生产中”,定位产品和工单。
- 核对投产数、合格数及进度;出现数量差异时,查询对应工序的产品履历与不良品记录。
- 核对 配方管理 中目标工序已应用的配方、版本及设备实际值。
暂停、完成与结束
- 需要暂停后续投产时,选择工单,点击“暂停”并确认提示。已上线产品继续生产,随后在“已暂停”中检查工单。
- 生产任务已达到完成要求时,点击“完成”,确认后查看工单记录及最终数量。
- 提前终止任务时,点击“结束”,填写结束原因并确认;生产中的工单还需核对强制结束提示。
- 操作后查看工单状态、未完成数量和在制产品,按后续生产安排处理。
已暂停
- 选择需要继续生产的工单,核对产品、配方及剩余任务。
- 需要调整计划时点击“编辑”,保存修改。
- 点击“激活”,再按所用控制方式安排生产;在“待生产”或“生产中”确认任务的实际状态。
- 不再继续的任务点击“结束”,填写原因并核对记录。
待生产
下发工单
下发前,在系统配置中确认“工艺配方下发方式”。启用工单管理时,以下三种方式决定设备参数何时切换、哪些工序接收配方。
下发工单联动配方下发
- 手动下发或自动排产使工单进入执行状态时,LMES 联动应用工单关联配方,将对应工序的配方参数写入设备。换工单会联动切换相应设备参数。
- 生产前检查目标工序的产品、配方版本及设备实际参数,配方写入成功后再进站。
工序识别产品时下发配方
- 启用工单时,下发工单安排生产任务。设备提供产品识别码后,配方下发流程匹配产品,并将参数写入当前工序的设备。
- 查看设备识别的产品及配方下发结果,成功后再触发普通进站。
按产品码上下文动态下发配方
- 手动下发时,选择一个或多个工序,LMES 按工单产品型号将配方参数写入所选工序的设备;写入成功后工单进入“生产中”。
- 自动排产时,系统选择当前工序段的首工序进行下发。
- 生产前核对本次下发工序、各工序当前产品型号和设备实际参数。后续进站根据本件产品关联的生产信息确定配方版本,工位启用“配方下发”时,在进站初始化阶段切换并写入参数。具体规则见进站初始化说明。
手动下发步骤
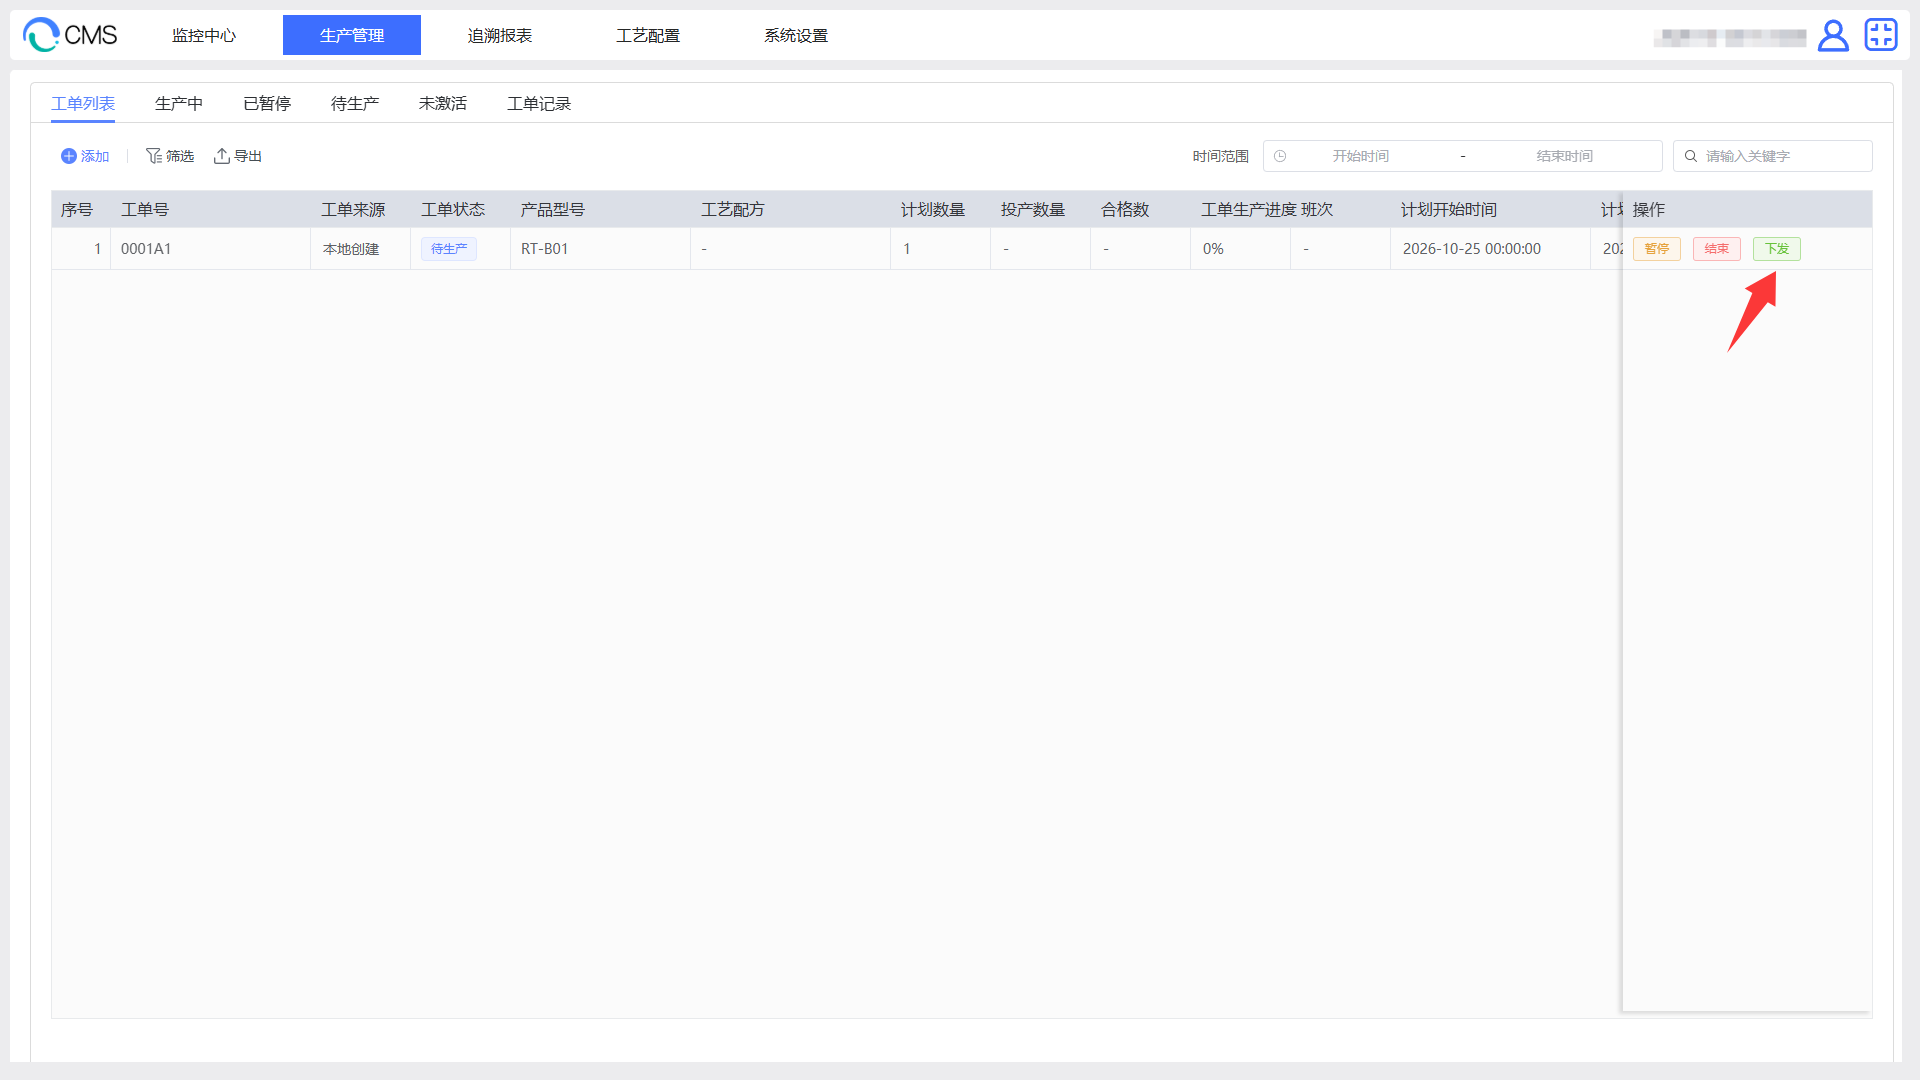
- 选择目标工单,核对产品型号、工艺配方、计划数量和工序段。
- 确认即将切换参数的工位已具备换型条件,再点击“下发”。
- 采用“按产品码上下文动态下发配方”时,在“下发工序”表格中勾选至少一个需要切换的工序。可按工序段、工序名称筛选;切换筛选条件后,检查已选工序范围。
- 核对工单及下发内容,确认执行;其他生产模式按页面提示确认。
- 查看工单状态和下发提示,按上述生产模式确认配方写入的触发时机。在“配方应用”核对目标工序的产品、配方及版本,并查看设备实际参数。
- 设备识别产品的方式,继续完成识别码触发和配方下发结果检查。
- 配方应用符合要求后,使用目标产品完成首件进出站,在追溯报表核对工单、型号、工序及采集参数。
选择工序对设备的影响
“按产品码上下文动态下发配方”方式下,本次手动下发按所选工序写入配方参数,并更新这些工序当前生产的产品型号。选择首工序或上料工序,会切换相应工序的投产型号。本次工单下发不改变未选择工序的配方;后续产品进站时,启用“配方下发”的工位会按本件产品关联的配方版本应用参数。设备应读取最终进站结果,确认允许加工后再生产。
自动排产时,该方式自动选择当前工序段的首工序,并在工单进入“生产中”前写入配方参数。检查下发结果时,先确认首工序的配方和设备值,再核对后续工序的生产准备。
选择多个工单下发时,核对共同的工艺路线;提示无共同路线时,按实际产品分别安排任务。
各方式的关联配置与生产顺序见 生产模式配置,配方下发及版本查询见 配方管理。
暂不生产的任务可以“暂停”;不再执行的任务可以“结束”。操作后在对应状态页签查询。
未激活
激活与删除工单
- 核对工单资料,需要修改时点击“编辑”。
- 确认可以进入生产安排后点击“激活”,查看状态变化。
- 对不再使用的本地工单,选择“删除”并确认提示。非本地创建的工单按其来源系统的业务方式处理。
导入与导出模板
- 在“未激活”中使用“导出模板”取得工单模板。
- 按模板列填写工单资料,核对型号、数量、时间及关联信息。
- 点击“导入”选择文件,按提示修正错误项。
- 返回列表检查新增任务,确认后再激活。需要留存查询结果时,在工单列表使用“导出”。
工单记录
- 打开“工单记录”,按时间和工单信息查询历史任务。
- 核对最终状态、生产数量和任务时间。
- 对提前结束或数量不符的工单,结合结束原因、产品履历及返修记录查看处理经过。
常见问题
| 现象 | 检查与处理 |
|---|---|
| 无法操作工单 | 1. 检查账号权限及工单管理开关。 2. 核对工单当前状态,切换到对应状态页签。 |
| 自动排产提示配置变量 | 1. 在系统配置中检查工单控制方式。 2. 核对开始、结束相关变量,确认可读写。 |
| 下发时找不到工序 | 1. 核对工单产品的配方路线及工序段。 2. 清除不适用的筛选,重新查看工序列表。 |
| 工单已下发但设备仍用旧参数 | 按当前生产模式选择对应检查项: 1. 工单联动:查看配方写入结果。 2. 工序识别:检查设备识别码及配方下发反馈。 3. 按产品码上下文:工单下发时核对所选工序;进站时核对工位配方下发开关、产品关联版本及进站说明。 确认后,查看目标工序的配方应用及设备实际值。 |
| 只有部分工序切换了型号与参数 | 1. 按产品码上下文方式,核对本次手动选择的工序。 2. 自动排产时,核对当前工序段首工序。 3. 后续工序在产品进站初始化时按关联版本下发,核对工位配方下发开关、设备实际参数及进站结果。 |
| 暂停后数量仍有变化 | 1. 核对暂停时间和已上线的在制产品。 2. 查看这些产品的后续加工记录及数量变化。 |