3.1.4 业务字段
组件名称:业务字段设置 组件编号:BusinessFieldSetting
功能说明
业务字段将 LMES 中的产品、工单及生产统计结果写入指定变量,供人工工位、生产看板等画面使用。配置时先选择完整产线、工序段或工位,再为需要展示的字段选择接收数据的变量。
适用场景与解决的问题
- 看板需要显示当前生产任务:关联产品型号、工单号和目标产量等字段,查看任务变化后的显示结果。
- 需要显示班次或当日产量:根据整线、工序段或单个工位的统计范围,关联加工数量、合格数量和合格率。
- 看板数量与追溯报表不同:对照统计节点、工单、完工时间、首末工序及重复加工记录,按相同范围核对数据。
使用前准备
- 在系统配置中确认产线结构,在工序管理中确认工序和工位所属关系。
- 准备接收业务字段值的变量,确认变量存在且数据类型匹配。不同节点、不同字段分别使用对应变量。
- 统计当前班次时,先在班次管理中维护工作时段;统计当前工单时,确认工单管理已启用并有生产中工单。
相关教程
四种生产模式;配方管理;追溯报表;人工位配置;生产看板配置。
选择与配置字段
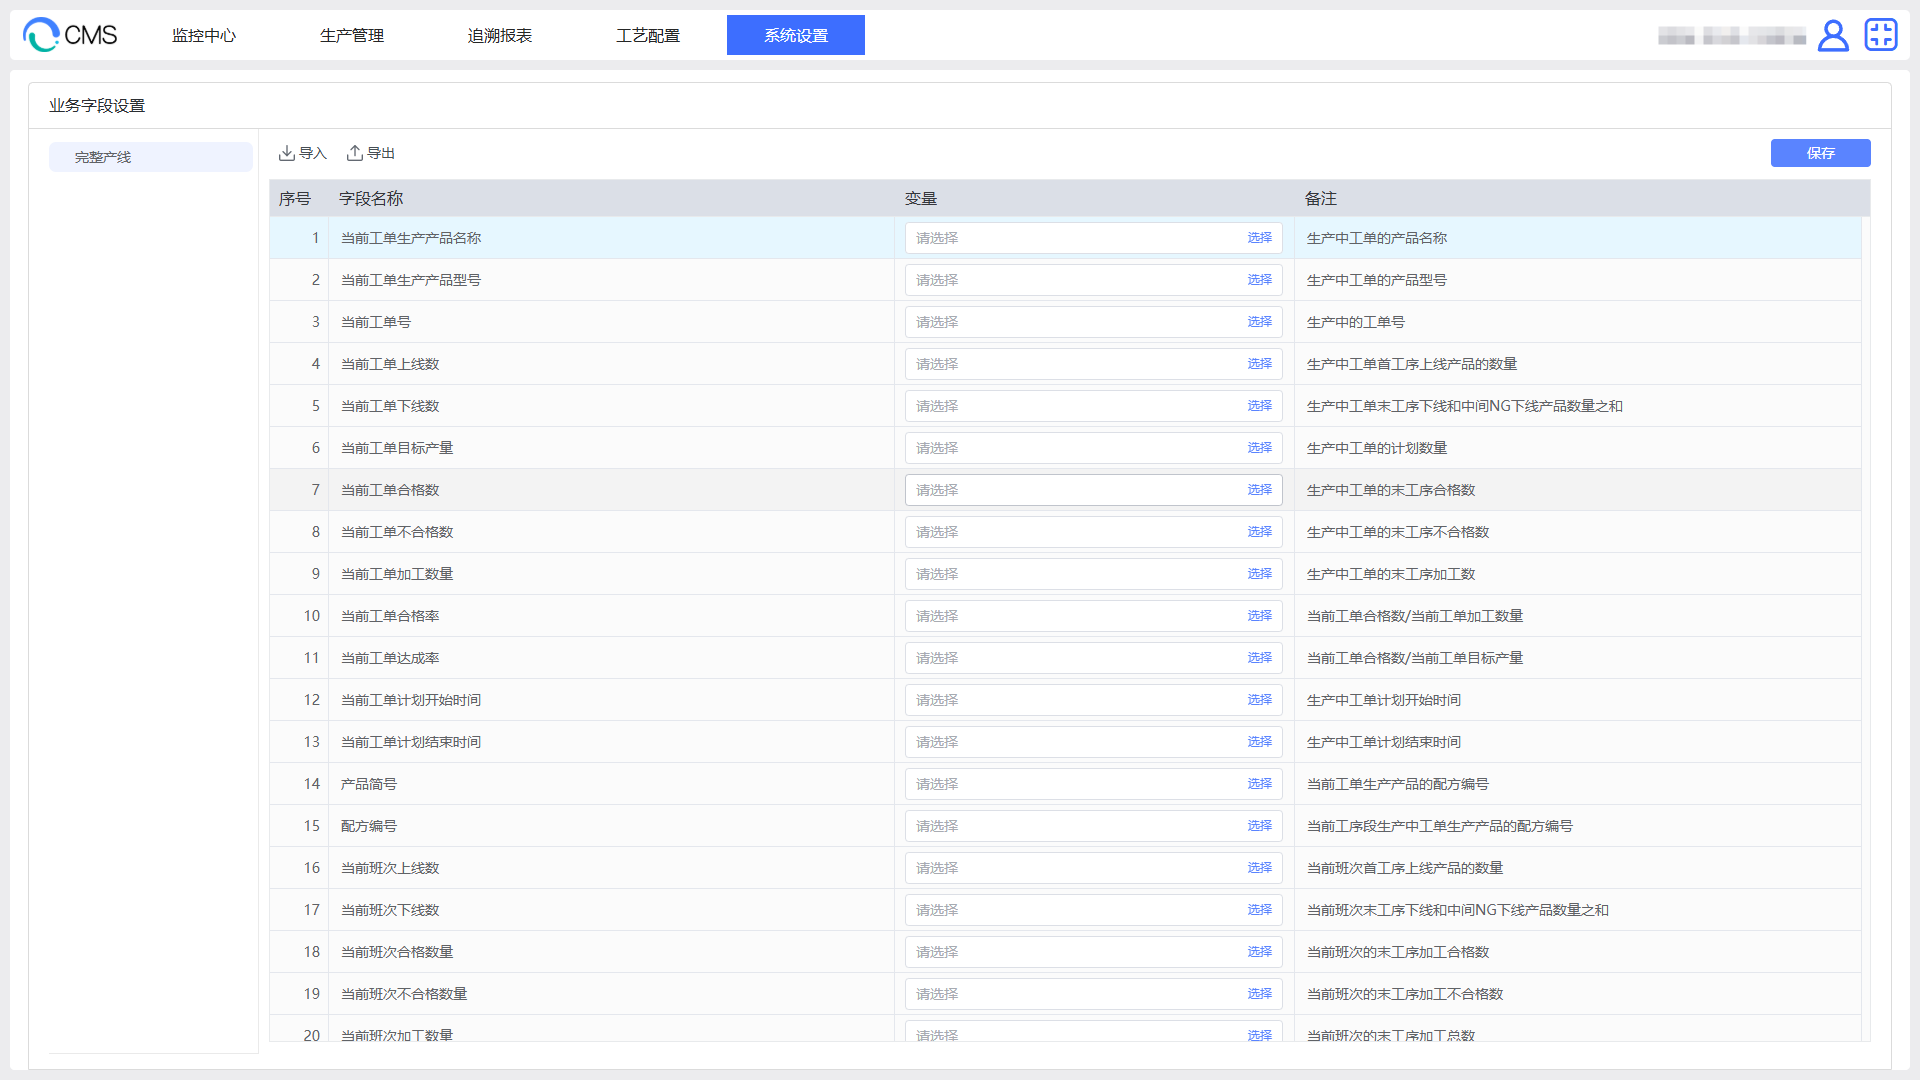
- 打开“业务字段设置”,在左侧选择“完整产线”、具体工序段或工位。
- 在右侧查看“字段名称”和“备注”,确认字段用途及统计范围。
- 在“变量”列选择接收该字段结果的变量。
- 点击“保存”,重新查看目标节点的变量关联。
- 在人工工位或看板中查看该变量,并对照对应工单、配方应用或追溯记录核对结果。
“字段名称”和“备注”用于说明业务含义,变量列用于配置结果的写入位置。业务字段的取数来源和计算规则由所选字段确定。
| 字段类型 | 变量要求 |
|---|---|
| 产品名称、产品型号、工单号、产品简号、配方编号 | 字符串变量 |
| 计划开始时间、计划结束时间 | 字符串变量,时间格式为 yyyy-MM-dd HH:mm:ss |
| 目标产量、上线数、下线数、加工数量、合格及不合格数量 | 整型变量 |
| 合格率、达成率 | 浮点型变量;输出为百分数值,例如 95.25 表示 95.25% |
字段未关联变量时,不向变量输出该字段结果。多个字段关联同一变量会相互覆盖,出现数据跳变时先检查变量是否被重复使用。
下发触发时机
业务字段下发是将计算结果自动写入关联变量,保存关联后由后台执行,无需在本页面另行点击下发按钮。关联设备变量时,结果通过该变量写入设备;关联画面使用的变量时,画面读取该变量显示结果。
哪些情况会触发下发
| 触发情况 | 更新内容与下发时机 |
|---|---|
| 保存或导入业务字段配置 | 配置保存成功后,在后续后台周期重新计算,并向已关联变量写入结果;新增关联或更换接收变量也在此时生效 |
| 工程启动、重新加载,或变量服务启动 | 工程与变量服务就绪、业务数据初始化后重新计算,向已关联变量写入初始结果 |
| 工单资料或状态发生变化 | 工单变更保存后,重新确定当前工单并计算相关字段;下发、暂停、结束等操作后,按实际生产中工单更新工单号、产品、计划信息和统计结果 |
| 普通生产完工记录新增、修改或删除 | 记录纳入本页统计范围后,更新加工数量、合格数量、不合格数量及比例;计算结果变化时写入变量 |
| 配方应用记录发生变化 | 重新计算关联业务字段,例如工位使用的配方编号;产品及工单信息仍按所用生产方式和生产上下文确定 |
| 生产流程传递进站或出站信息 | 根据本次业务关联的工单或工序当前生产信息更新工位上下文;工单或产品上下文发生变化时,重新计算并写入相关字段 |
| 当前日期或识别到的班次发生变化 | 重新确定当日或当前班次统计范围,计算相应数量和比例并写入变量 |
| 配方下发方式发生变化 | 设置保存后重新加载适用字段配置并计算;重新查看所选节点的字段范围和接收变量 |
上述触发会更新其对应的数据范围。例如,产品进站可更新工位的工单与产品信息;加工数量需在完工记录保存并纳入统计后更新。仅打开页面、切换左侧节点或查询报表,不触发业务字段下发。
下发周期与结果确认
后台周期设置为 1 秒,每轮根据已发生的业务变化处理计算和变量写入。实际完成时间还受数据量、运行负载及变量通信影响。
- 日常加工更新:比较字段计算值,数值变化后写入变量。没有业务变化时,不按秒重复写入全部字段。
- 配置保存、初始化及重新计算:重新写入已关联字段的结果,即使某个字段的数值与此前相同。
- 设备或其他功能改写了接收变量:业务字段按计算结果变化进行写入,不持续读取接收变量作比较。应为业务字段使用专用接收变量,避免多个功能共用。
- 需要重新写入:确认变量关联、数据类型及通信正常后,重新保存业务字段配置,等待后台处理,再检查接收变量。
保存成功表示字段关联已保存。下发后,在接收变量中核对实际值;使用设备变量时,再核对设备值。若变量已更新但画面仍显示旧值,检查画面绑定和刷新设置。相关日志查看见软件日志查看。
业务字段用于输出产品、工单和统计信息;设备工艺参数通过配方下发更新。保存业务字段关联不会执行配方切换。
选择统计范围
完整产线
查看整条产线的业务指标。首工序和末工序依据各产品的工艺路线确定;加工数量、合格数量及不合格数量按产品路线末工序统计。
工序段
使用分段产线结构时,左侧显示各工序段及其工位。加工数量、合格数量及不合格数量以产品路线在该段的末工序为基准;下线数同时考虑该段路线内的 NG 记录。上线数另见下文“上线数与下线数”的说明。
工位
查看所选工位的加工记录,不要求该工位属于首工序或末工序。工位不提供上线数和下线数字段。同一产品在不同工位加工,会分别进入各工位统计,因此各工位加工数相加不能直接作为整线产量。
字段显示条件
- 完整产线、工序段分别提供 27 项标准字段;工位提供 21 项标准字段,页面按配置显示适用项。
- 整线的当前工单、产品及配方信息,在启用工单、使用非分段结构,且配方方式为“下发工单联动配方下发”或“配方应用页面手动下发”时显示。
- 工序段的上述字段,在启用工单、使用分段结构,且采用上述两种配方方式时显示。
- 工位的工单号、目标产量、工单数量、比例及计划时间在启用工单时显示;产品信息、配方编号、当前班次和当日指标保留。
采用“工序识别产品时下发配方”或“按产品码上下文动态下发配方”时,通过具体工位查看当前产品与工单信息。生产方式设置见系统配置。
完整产线与工序段字段
两类节点使用相同的字段名称。以下“末工序”在完整产线中指产品路线末工序,在工序段中指该产品路线位于所选段内的末工序。
当前工单与产品信息
当前工单取对应产线范围内处于生产中状态的工单。统计数量按工单号匹配,不随看板中另行选择的报表日期改变。
| 字段名称 | 数据来源与取数规则 |
|---|---|
| 当前工单生产产品名称 | 当前工单关联产品的产品名称 |
| 当前工单生产产品型号 | 当前工单关联产品的产品型号 |
| 当前工单号 | 当前生产中工单的工单号 |
| 当前工单上线数 | 当前工单在产品完整工艺路线首工序的加工记录数;分段使用说明见下文 |
| 当前工单下线数 | 当前工单的末工序 OK 记录数,加上对应路线范围内各工序的 NG 记录数 |
| 当前工单目标产量 | 当前工单计划数量,按整型数值输出 |
| 当前工单合格数 | 当前工单在末工序的 OK 记录数 |
| 当前工单不合格数 | 当前工单在末工序的 NG 记录数 |
| 当前工单加工数量 | 当前工单在末工序的加工记录数,包含 OK 和 NG |
| 当前工单合格率 | 当前工单合格数 ÷ 当前工单加工数量 × 100% |
| 当前工单达成率 | 当前工单合格数 ÷ 当前工单目标产量 × 100% |
| 当前工单计划开始时间 | 当前工单的计划开始时间 |
| 当前工单计划结束时间 | 当前工单的计划结束时间 |
| 产品简号 | 当前工单关联产品资料中的产品简号 |
| 配方编号 | 当前工单关联配方的配方编号 |
产线与工序段当前班次指标
按当前识别到的班次起止时间筛选加工完工时间,不限定为当前工单,也不限定为当前显示的产品型号。
| 字段名称 | 数据来源与取数规则 |
|---|---|
| 当前班次上线数 | 班次时段内,产品完整工艺路线首工序的加工记录数 |
| 当前班次下线数 | 班次时段内的末工序 OK 记录数,加上对应路线范围内各工序的 NG 记录数 |
| 当前班次合格数量 | 班次时段内,末工序的 OK 记录数 |
| 当前班次不合格数量 | 班次时段内,末工序的 NG 记录数 |
| 当前班次加工数量 | 班次时段内,末工序的加工记录数 |
| 当前班次合格率 | 当前班次合格数量 ÷ 当前班次加工数量 × 100% |
产线与工序段当日指标
按 CMS Vision(现场运行环境)所在计算机的当前自然日,筛选加工完工日期;不限定为当前工单或当前产品。
| 字段名称 | 数据来源与取数规则 |
|---|---|
| 当日上线数 | 当日完工的产品完整工艺路线首工序加工记录数 |
| 当日下线数 | 当日末工序 OK 记录数,加上对应路线范围内各工序的 NG 记录数 |
| 当日合格数量 | 当日末工序的 OK 记录数 |
| 当日不合格数量 | 当日末工序的 NG 记录数 |
| 当日加工数量 | 当日末工序的加工记录数 |
| 当日合格率 | 当日合格数量 ÷ 当日加工数量 × 100% |
工位字段
当前产品与工单信息
启用工单且采用“下发工单联动配方下发”或“配方应用页面手动下发”时,产品信息取所属产线或工序段的当前工单;其他方式按该工序已应用配方的产品匹配生产中工单。生产进站明确关联工单时,使用该次业务关联的工单。
| 字段名称 | 数据来源与取数规则 |
|---|---|
| 当前工位生产产品名称 | 工位当前生产上下文对应产品的名称 |
| 当前工位生产产品型号 | 工位当前生产上下文对应产品的型号 |
| 当前工位生产工单号 | 工位当前关联的生产中工单号 |
| 当前工位生产工单目标产量 | 关联工单的计划数量,按整型输出 |
| 当前工单合格数量 | 当前工单在该工位的 OK 记录数 |
| 当前工单不合格数量 | 当前工单在该工位的 NG 记录数 |
| 当前工单加工数量 | 当前工单在该工位的加工记录数 |
| 当前工单合格率 | 当前工单在该工位的合格数量 ÷ 加工数量 × 100% |
| 当前工位生产工单的工位达成率 | 当前工单在该工位的合格数量 ÷ 关联工单计划数量 × 100% |
| 当前工位生产工单计划开始时间 | 关联工单的计划开始时间 |
| 当前工位生产工单计划结束时间 | 关联工单的计划结束时间 |
| 产品简号 | 工位当前产品资料中的产品简号 |
| 配方编号 | 该工位所属工序的配方应用记录中的配方编号 |
工位的配方编号反映工序已应用的配方,整线或工序段的配方编号来自工单关联配方。换型后分别在工单和“配方应用”中核对,操作见配方管理。
工位当前班次指标
| 字段名称 | 数据来源与取数规则 |
|---|---|
| 当前班次合格数量 | 该工位在当前班次完工的 OK 记录数 |
| 当前班次不合格数量 | 该工位在当前班次完工的 NG 记录数 |
| 当前班次加工数量 | 该工位在当前班次完工的加工记录数 |
| 当前班次合格率 | 该工位当前班次合格数量 ÷ 加工数量 × 100% |
工位当日指标
| 字段名称 | 数据来源与取数规则 |
|---|---|
| 当日合格数量 | 该工位当日完工的 OK 记录数 |
| 当日不合格数量 | 该工位当日完工的 NG 记录数 |
| 当日加工数量 | 该工位当日完工的加工记录数 |
| 当日合格率 | 该工位当日合格数量 ÷ 加工数量 × 100% |
工位的班次和当日指标包含相应时间范围内的不同工单、不同产品,不随当前产品切换而仅保留新产品的数量。
统计口径与结果核对
加工记录与重复加工
业务字段数量来源于普通生产追溯记录,点检记录单独在点检管理中查看。
本页“OK 记录数”按“工序+工位+产品码”去重,取保留记录中的 OK 数量;当前工单指标还按工单号分别统计。加工数量和 NG 记录数使用相同的去重范围。
- 数量按“工序、工位、产品码”对应的记录统计。当前工单统计还按工单号区分。
- 同一产品在同一工序、同一工位重复加工时,按较新的完工记录更新数量及 OK/NG 归属,不把每次重复加工都累加为新件。
- 同一产品在不同工位留下记录时,各工位分别统计。整线下线数还可能包含不同工序的 NG 记录,不属于全线按产品码去重的唯一件数。
- 加工结果由 NG 更新为 OK 后,应按更新后的记录核对数量;需要分析每次加工或返修历史时,查阅追溯报表。
例如,同一码在同一工序、同一工位加工两次,均为 OK,合格数计 1;先 NG 后 OK,最新结果为 OK 时,合格数计 1、不合格数计 0。若同一码分别在末工序的两个工位留下 OK 记录,且两条记录均满足统计范围,整线合格数会计 2,未跨工位按产品码合并为 1。
上线数与下线数
上线数依据首工序已保存的加工记录统计。产品刚触发进站、尚未形成完工记录时,不计入该项。
分段产线的“上线数”仍按产品完整工艺路线的首工序识别。需要查看某段入口的加工量时,选择该段入口工位的加工数量,并与对应工位的追溯记录核对。
下线数由末工序 OK 记录与对应路线内各工序 NG 记录组成。末工序 NG 已包含在路线内 NG 中,只计一次。中间工序 NG 会增加下线数,但不会增加末工序加工数量,也不会计入“末工序不合格数”。
示例:完整产线当日统计
某产品首工序有 10 条加工记录,中间工序有 2 条 NG;末工序有 8 条记录,其中 7 条 OK、1 条 NG。假设以上均为纳入统计的不同产品记录:
- 当日上线数:10。
- 当日下线数:7 + 2 + 1 = 10。
- 当日加工数量:8;当日合格数量:7;当日不合格数量:1。
- 当日合格率:7 ÷ 8 × 100% = 87.50%。
时间范围与比例
- 当前工单:累计匹配工单号的加工记录,跨班次、跨日期时继续按该工单统计。长周期工单或跨历史数据查询范围的任务,应结合工单明细核对完整数量。
- 当前班次:以已识别班次的起止时间匹配完工时间,数量筛选包含起止时刻;交班时对照边界记录核对归属。无匹配班次时,当前班次数量及比例为 0。
- 当日:按完工时间的自然日归属,午夜切换日期。夜班跨越午夜时,当前班次和当日指标的时间范围不同。
- 合格率与达成率:计算百分数并保留两位小数;分母为 0 时输出 0。加工数量为 0 表示暂无统计样本;目标产量为 0 时,达成率无法表达计划完成情况。
- 无当前工单:对应工单文本可能为空、数量及比例为 0,先核对工单状态和所选节点。
班次调整后,检查业务字段是否采用新的时间范围;若仍按原时段统计,在安排的停机维护时段重新启动工程,再核对当前班次数据。操作见软件服务与存储检查。
刷新与显示核对
- 确认 CMS Vision(现场运行环境)的工程和变量服务正常运行。
- 保存字段关联,查看接收变量和业务画面是否使用同一变量。
- 在工单变化、产品加工完成或加工结果更新后,检查对应字段的变化。
- 对照相同节点、工单、完工时间和产品码的追溯记录,按本页公式复算。
具体触发时机及重写方式见下发触发时机。页面显示还受画面自身刷新设置影响。
返修、报废或历史记录调整后,分别检查处理记录与业务字段的统计结果;业务字段数量用于生产显示,详细追溯及历史分析以对应报表的查询范围和取数规则核对。
导入与导出
- 点击“导出”,保留修改前的业务字段 Excel 文件。
- 在导出文件副本中修改“变量”列,保留工作表名称和“字段名称”。工作表对应“完整产线”、工序段名称或工位名称。
- 使用与导出时相同的界面语言导入,确保工作表与字段名称能够匹配。
- 点击“导入”,选择整理后的文件。系统按工作表对应节点及字段名称匹配配置,检查变量是否存在、类型是否符合要求。
- 导入完成后逐节点检查关联关系,并选取已知工单或加工记录核对输出值。
导入更新匹配到的字段,未包含的原有字段配置会保留。新增或修改工作表名称前先确认节点已存在;修改字段名称不会创建新的业务字段。
常见问题
| 现象 | 检查与处理 |
|---|---|
| 找不到工序段或某个工位 | 1. 检查系统配置的产线结构。 2. 在工序管理中检查工序段归属及工位资料 |
| 找不到当前工单相关字段 | 1. 检查工单模块是否启用。 2. 按本页“字段显示条件”核对产线结构与配方方式,选择适用节点 |
| 保存时提示变量不存在或类型不符 | 选择已存在的变量;文本和时间用字符串、数量用整型、比例用浮点型 |
| 配置已保存,接收变量未更新 | 1. 检查工程、变量服务和接收变量是否可写;设备变量同时检查通信。 2. 等待后台计算,核对当前业务条件及软件日志。 3. 处理后重新保存字段配置,检查变量实际值 |
| 设备重新连接后仍显示旧值 | 1. 确认通信恢复及接收变量正确。 2. 重新保存业务字段配置,触发重新计算与写入,再核对设备值 |
| 字段为空或一直为 0 | 1. 检查变量关联、当前工单或配方应用。 2. 检查是否已有纳入范围的完工记录;当前班次还需有匹配的班次时段 |
| 数值在不同结果之间跳变 | 检查不同节点或字段是否使用同一变量,以及是否有其他功能同时写入该变量 |
| 下线数与加工数量不同 | 下线数包含路线内 NG 记录,加工数量按末工序统计;分别核对中间工序 NG 和末工序记录 |
| 当前班次与当日数量不同 | 按完工时间核对班次边界和午夜边界;班次指标覆盖当前班次,当日指标覆盖当前自然日 |
| 看板合格率与追溯报表不同 | 1. 统一节点、工位、工单和时间范围。 2. 检查重复加工、历史记录及返修报废处理。 3. 依照各自指标公式和空数据规则核对 |
| 换型后产品或配方仍为原值 | 核对工单、配方应用及首件关联工单,查看变量更新和页面刷新情况 |
| 导入提示工作表无效或关联未更新 | 1. 使用当前系统导出的文件结构和相同界面语言。 2. 保留节点及字段名称,检查变量是否存在并符合类型 |