3.6.2 生产看板配置
页面组件:指标卡 ChartCard、柱图 ChartBar、饼图 ChartPie、表格 ChartTable;按需要组合时间控件 DateRange 和下拉列表 DropDownList。
功能说明
生产看板集中展示产量、合格数量、合格率、当前工单,以及设备状态时长与 OEE。先准备指标数据,再通过 AI SCADA 自定义页面并绑定数据源,最后在 CMS Vision(现场运行环境)查看。
适用场景与解决的问题
- 车间大屏展示生产进展:输出当前产品、工单号、目标产量、当前班次加工数、合格数和合格率,核对当前任务与完成情况。
- 比较设备运行与停机情况:用班次汇总表展示状态时长分布,用状态记录展示时间轴,按设备、日期和班次查看。
- 复制已有看板供另一条产线使用:修改指标变量、数据表和筛选条件,逐项验证新产线的数据来源。
使用前准备
- LMES 插件已启用,配置账号具有业务字段、设备统计和页面编辑权限。
- 明确展示对象、时间范围、现场屏幕尺寸及查看账号。
- 涉及设备数据时,先确认变量通信正常、质量戳为 0;历史统计所需班次已维护。
配置顺序:确定指标 → 准备所需数据 → 创建页面 → 绑定组件 → 设置筛选与刷新 → 运行核对。只展示生产进度时配置业务字段;需要设备时长、OEE或历史查询时,再完成对应数据准备。
相关教程
确定指标与数据来源
先确定整线、工序段或工位,以及当前工单、当前班次、当日或历史区间。给各区域标明范围,例如“当前班次加工数”“所选设备运行时长”,再按下表准备数据。
| 展示内容 | 数据准备 | 组件数据源 |
|---|---|---|
| 当前产品、工单、产量与质量指标 | 输出业务指标 | 变量当前值 |
| 当前设备状态、累计时长与 OEE | 配置设备状态与OEE输出 | 变量当前值 |
| 历史状态分布、时间轴及班次效率 | 核对归档数据表 | 数据管理 |
| 生产记录与加工明细 | 准备已接入的生产数据表,核对字段和工序、完工时间范围 | 数据管理 |
| 设备参数趋势 | 开启目标变量的历史归档 | 变量历史归档 |
| 外部数据库或第三方系统数据 | 完成对应数据接入 | 互联管理 |
输出业务指标
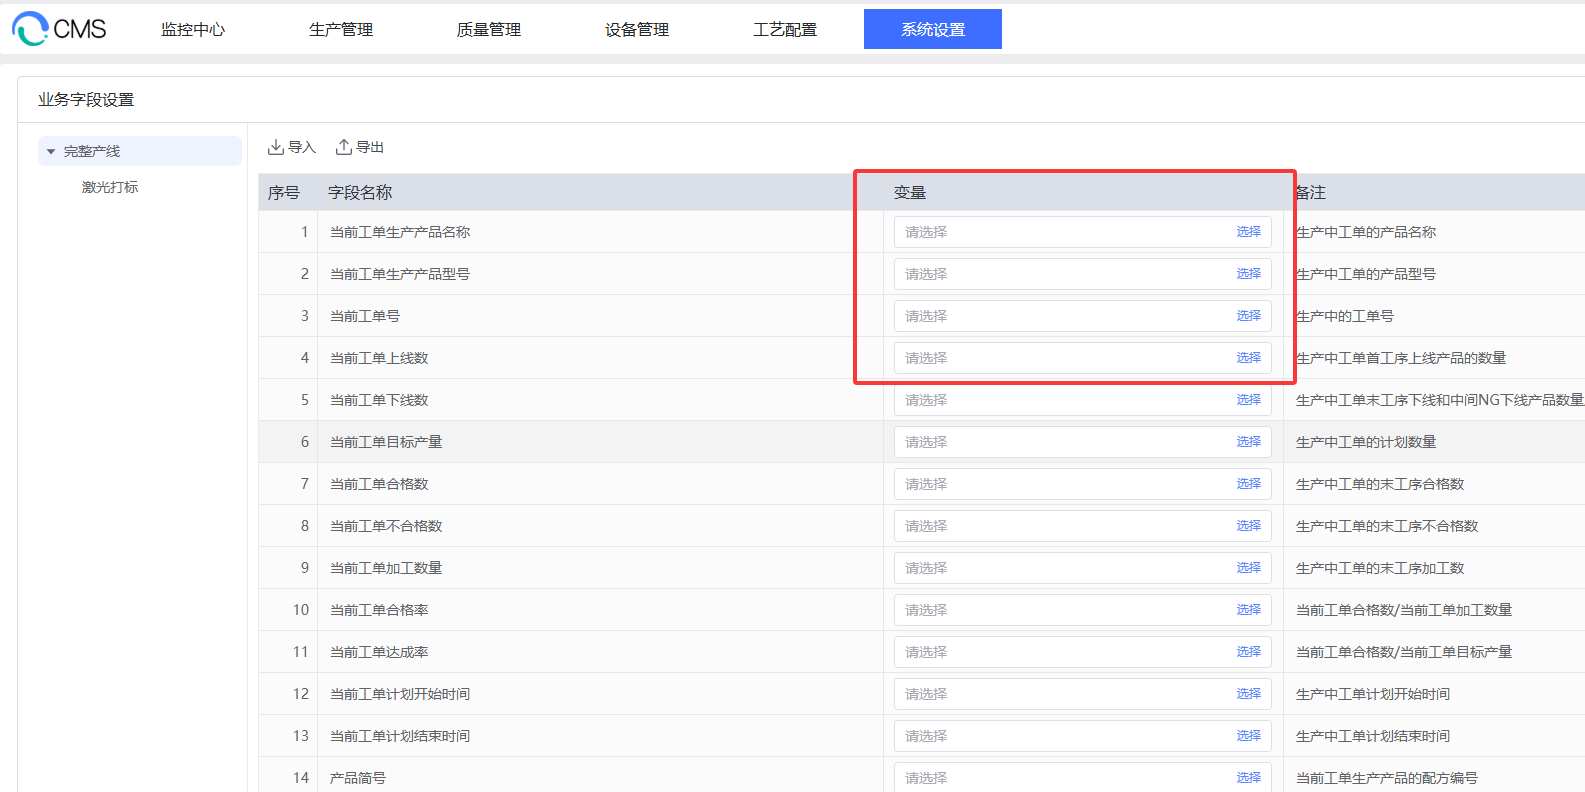
绑定产量、质量和工单信息
操作位置:LMES“业务字段设置” → 左侧统计节点 → 右侧字段的“变量”列。
- 在变量管理中准备接收变量。页面和业务功能间交换数据可使用内部变量;需要读写设备时,使用已配置地址、类型和采集间隔的设备变量。
- 打开“业务字段设置”,选择完整产线、工序段或工位,为所需字段选择接收变量,再点击“保存”。字段名称由系统定义。
- 在工单切换、加工完成或结果变化后,查看接收变量,确认 LMES 已将对应业务结果写入,再继续配置页面。
变量名按对象区分,例如 Line01_TotalOutput、Station01_Status。同一工程内不同产线或工位使用独立接收变量,复制页面后同步修改引用。
字段较多时可导出、填写后导入;保存和业务变化的更新规则见下发周期与结果确认。
| 看板内容 | 对应字段与配置重点 |
|---|---|
| 当前产品、工单 | 选择当前产品名称、型号和工单号,使用字符串接收变量;字段是否显示与工单开关、生产模式和所选节点有关 |
| 工单进度 | 选择当前工单目标产量、加工数量、合格数量和达成率;分别确认计划数量与实际数量 |
| 当前班次产量与质量 | 选择当前班次加工数量、合格数量、不合格数量和合格率;统计范围是当前班次的完工记录 |
| 当日产量与质量 | 选择当日加工数量、合格数量、不合格数量和合格率;按当前自然日完工记录统计 |
| 上线与下线 | 按需要选择上线数或下线数;下线数包含路线内 NG,不能直接替代末工序加工数量或合格数量 |
产品、工单文本使用字符串,数量使用整型,比例使用浮点型。百分数显示方式统一在设置指标名称、单位与样式中配置。
核对统计对象
整线或工序段字段按对应路线范围统计,工位字段统计本工位记录。当前工单、当前班次和当日采用各自范围,数量与质量卡片应选择同一节点、同一范围。具体取数见选择统计范围和加工记录与重复加工。
配置设备状态与OEE输出
绑定统计变量
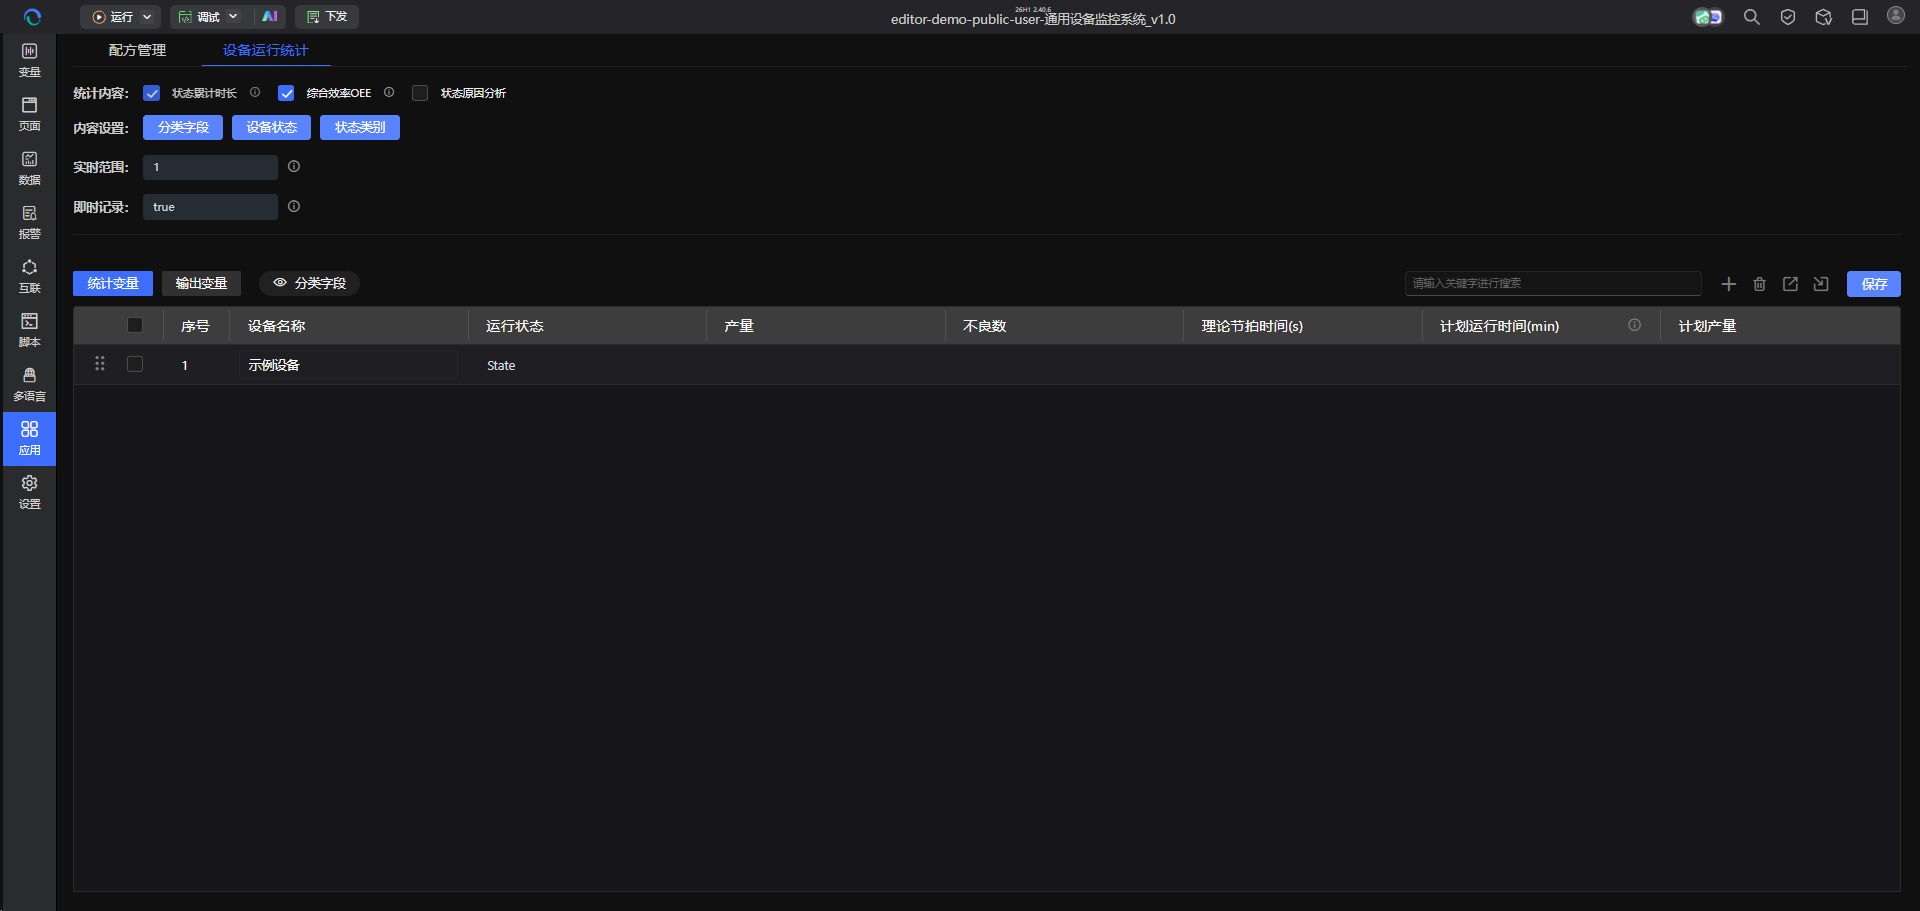
操作位置:AI SCADA 编辑端“应用” → “设备运行统计” → “统计变量”。
- 启用“状态累计时长”;需要效率指标时同时启用“综合效率OEE”,需要停机类别和原因时再启用“状态原因分析”。
- 打开“设备状态”核对名称、判断值与状态变量类型。在“统计变量”中添加或选择设备,绑定实际运行状态变量。整型按数值区分状态,二进制按各状态的布尔信号识别。
- 为同一设备绑定“产量”和“不良数”。可使用 PLC 计数变量,也可使用已绑定的 LMES 业务字段变量;两项使用相同对象、时间范围和计数规则。
- 绑定“理论节拍时间(s)”“计划运行时间(min)”和“计划产量”的输入变量,生产前通过实际参数画面填写数值;换型后核对节拍是否适用。
- 核对“实时范围”所选的是当前班次还是当天,并保存配置。在运行工程中检查状态值、计数及计划参数,再查看计算结果。
仅统计状态时长时,完成状态绑定即可;OEE 的计算及计数变动处理见绑定产量与计划参数。
使用 LMES 数量计算设备效率
以末工序当日统计为例,将“产量”绑定该对象的“当日加工数量”接收变量,将“不良数”绑定“当日不合格数量”接收变量;计划运行时间、节拍与实际状态也对应这台统计设备。产量包含 OK 与 NG,合格率按两项数量计算。
采用当前班次或其他计数来源时,重新核对计数重置边界和统计范围。仅更改输出的“实时范围”不会自动更换“产量”“不良数”绑定的变量;跨班、跨日及换型后要分别检查记录,避免混用工单累计、当日和当班数量。
绑定时长与效率输出变量
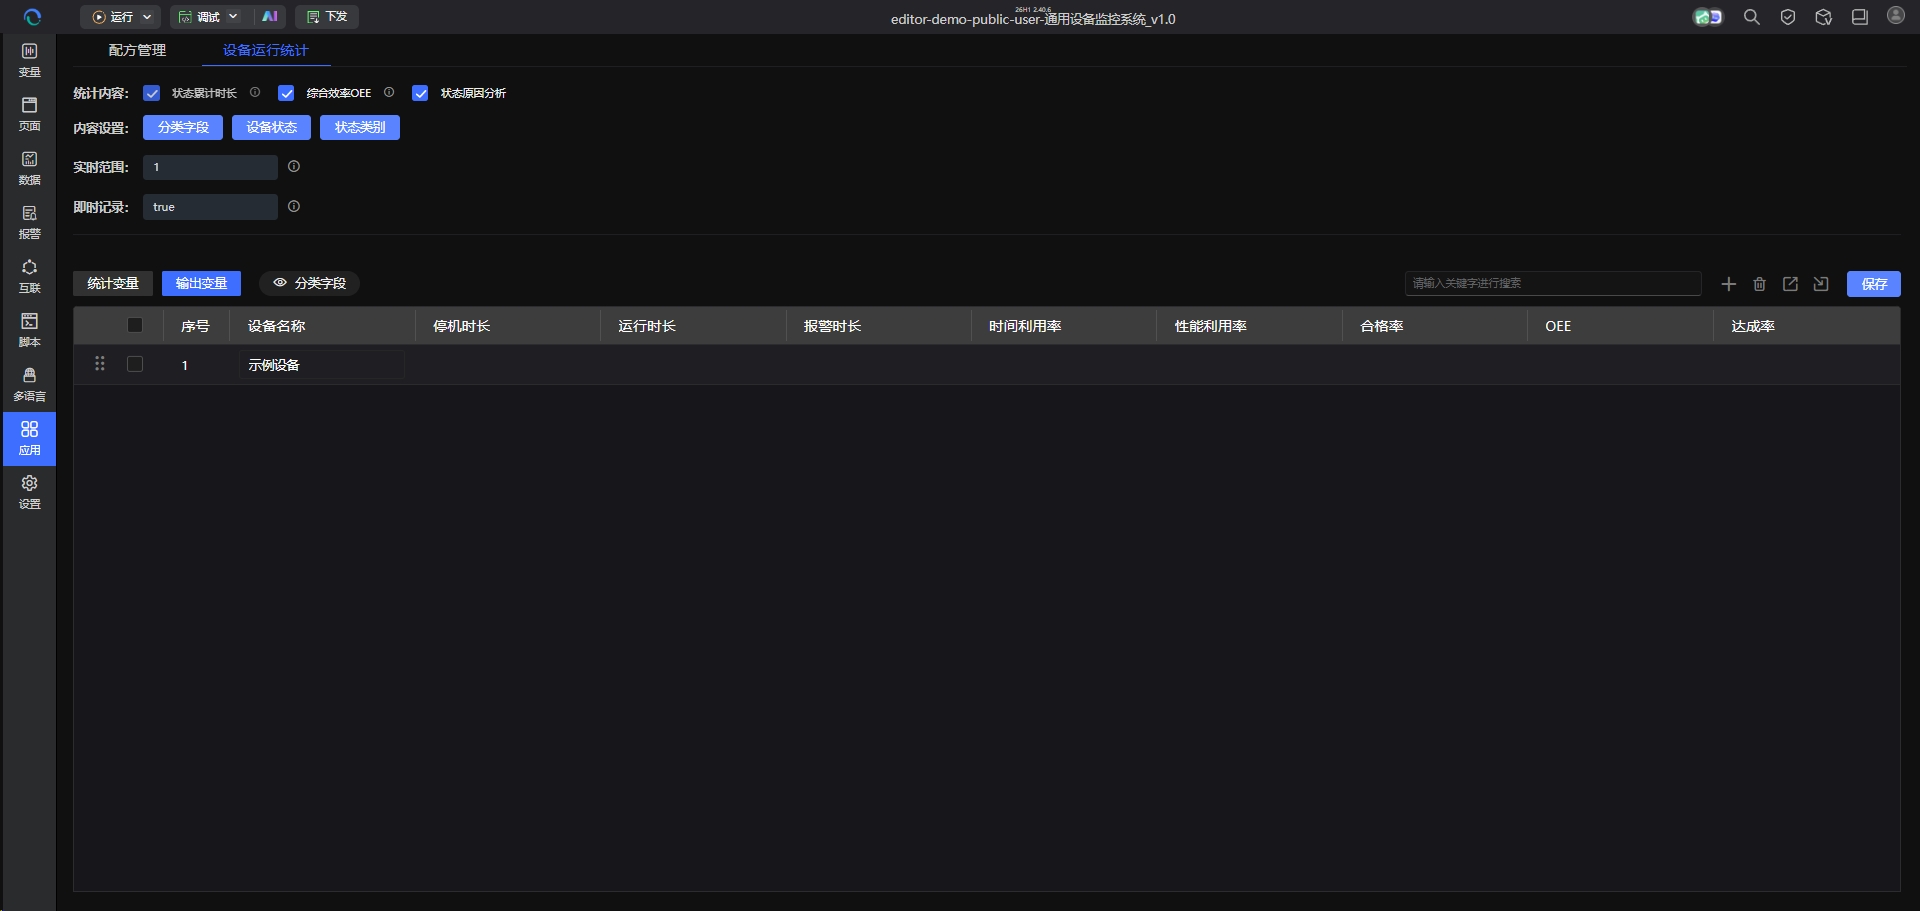
操作位置:同一“设备运行统计”页面 → “输出变量”。
- 找到刚配置的设备行。
- 为“停机时长”“运行时长”“报警时长”等实际配置的状态分别选择接收变量。
- 为“时间利用率”“性能利用率”“合格率”“OEE”“达成率”分别选择接收变量,再点击“保存”。每项使用独立变量,检查状态名称与变量用途一致。
- 运行工程,状态持续或切换后检查时长输出;产生生产数据后检查效率输出,再让指标卡读取这些变量。
完整 OEE 配置与结果判读见OEE分析。
核对归档数据表
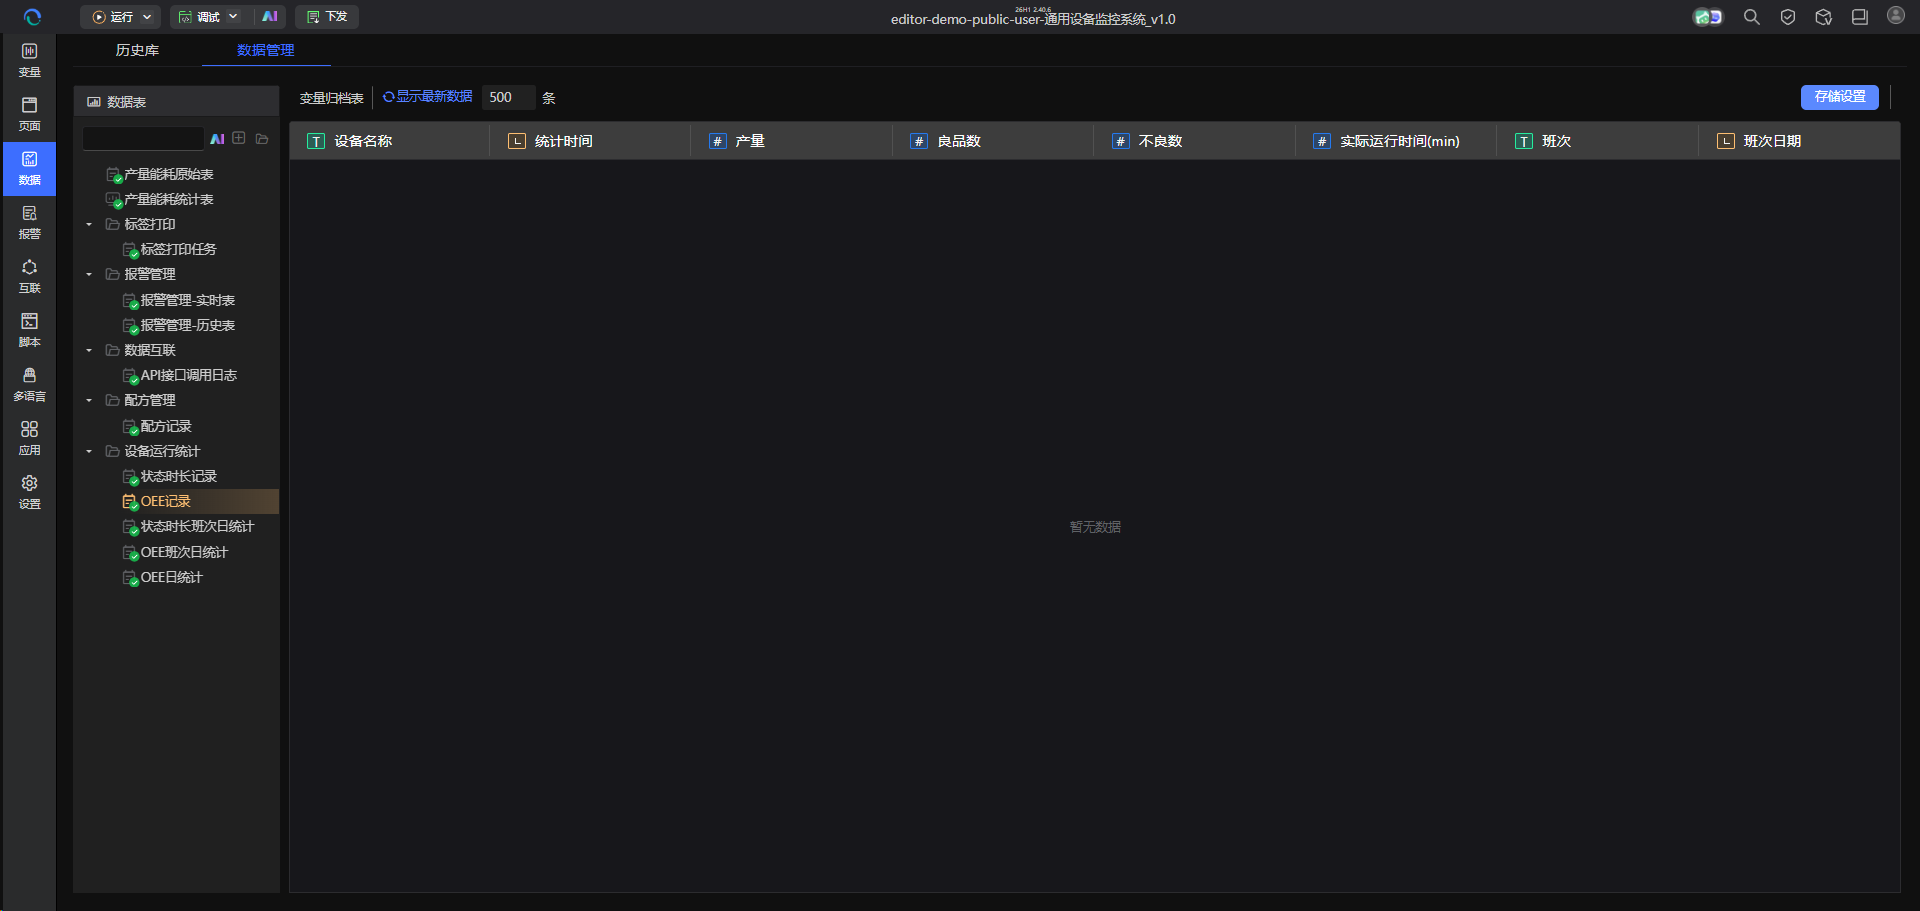
操作位置:AI SCADA 编辑端“数据” → “数据管理” → “设备运行统计”。需要历史查询时,按下表选择数据表。
| 数据表 | 记录内容与看板用途 |
|---|---|
| 状态时长记录 | 设备状态、开始与结束时间、累计时长、设备、班次日期及班次;用于状态时间轴和事件明细 |
| 状态时长班次日统计 | 设备状态、累计时长、统计时间、设备、班次日期及班次;用于班次状态分布,不使用它构造每次状态的起止区间 |
| OEE记录 | 统计时间、设备、产量、良品数、不良数、实际运行时间、班次及班次日期;用于核对数量与运行数据变化 |
| OEE班次日统计 | 按设备、班次日期和班次提供产量、计划、时长与效率指标;用于历史班次卡片与比较图 |
| OEE日统计 | 按设备与生产日期提供日汇总数量、时长及效率;用于每日生产效率趋势 |
- 先选“状态时长记录”,确认目标设备状态变化后已有对应时间区间。
- 再选“状态时长班次日统计”,核对同设备、同班次的“设备状态”和“累计时长(min)”。
- 查看“OEE记录”中的数量与运行时间,再用“OEE班次日统计”或“OEE日统计”核对对应周期的效率。各表字段不同,分别按实际字段绑定。
- 历史查询需要的生产期间应在数据保留范围内。查看“存储设置”中的清理策略;没有记录时,先检查运行工程、统计配置和保留范围,再检查页面筛选。
需要业务指标的历史趋势时,另检查对应变量的数据归档与汇总配置;业务字段当前值不会自动变成历史数据。数据集配置见CMS数据配置。
创建页面与安排布局
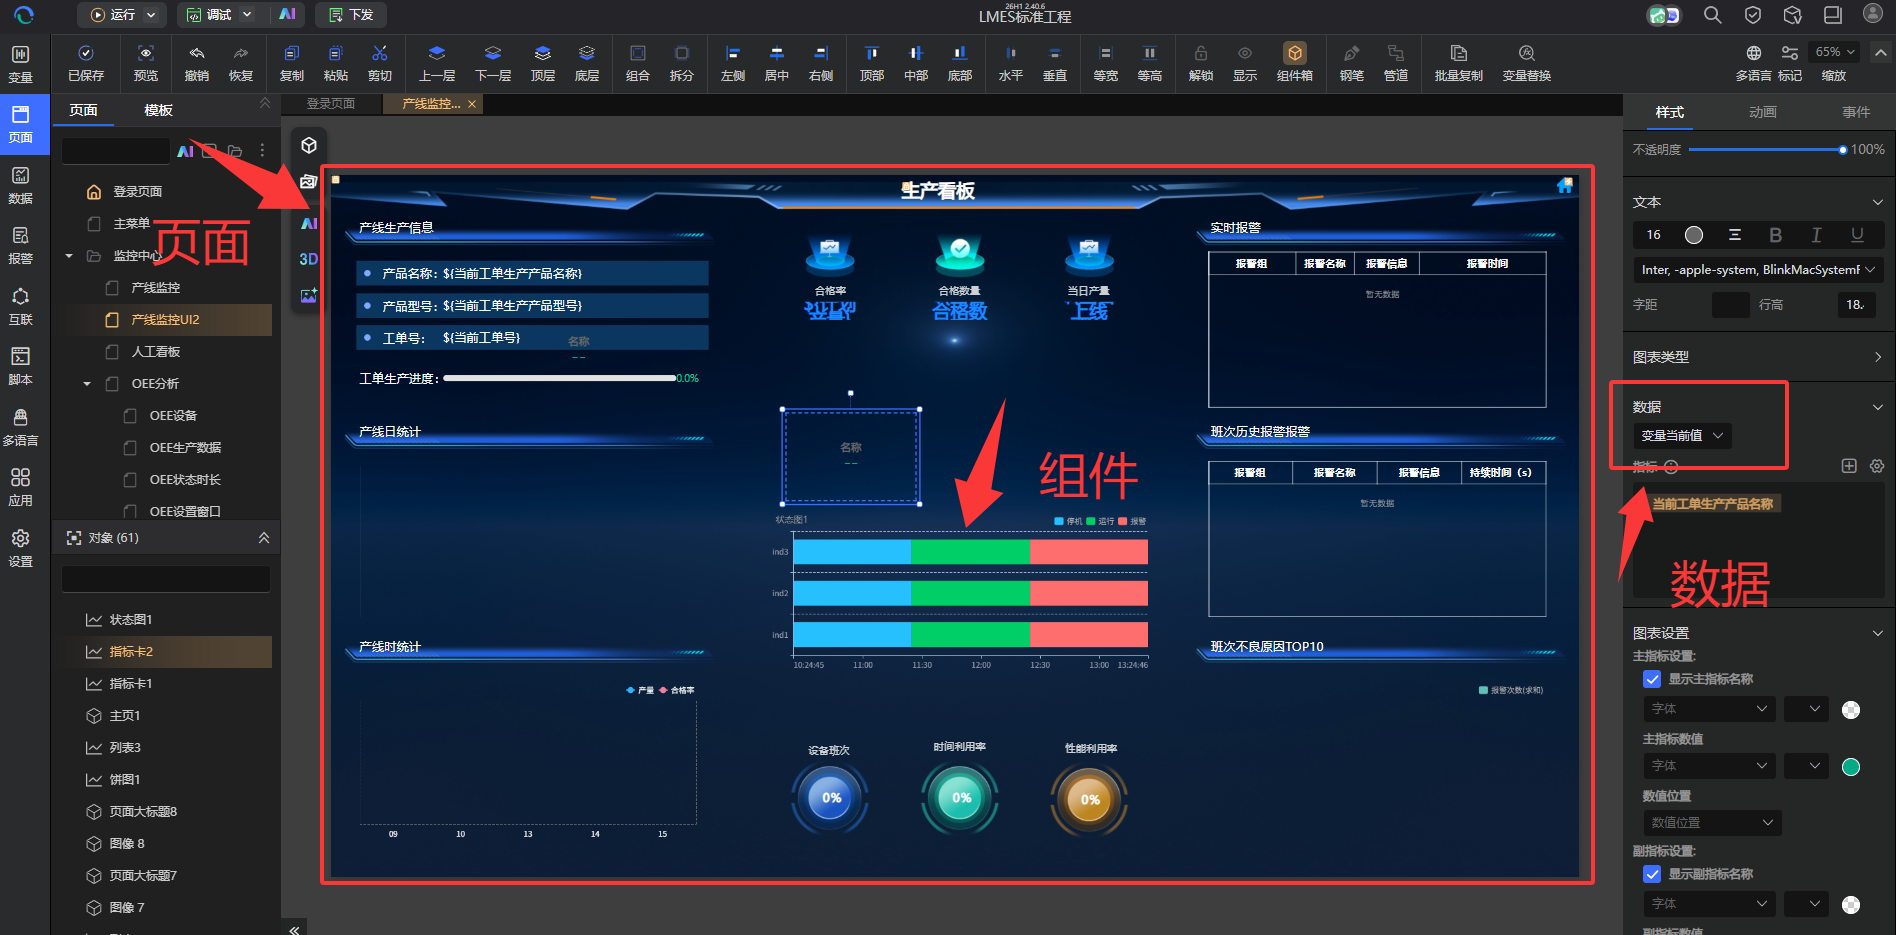
操作位置:AI SCADA 编辑端“页面” → 页面管理列表。
指标准备完成后,可使用页面组态及 AI 辅助组态,自定义产线大屏、设备效率页或工位监控页。标准工程预置看板用于快速落地,可作为起点,也可直接新建页面。
- 点击“新建”,填写页面名称,例如“产线生产看板”;沿用已有样式时,可复制页面后调整。
- 按现场屏幕设置画布尺寸和背景。添加静态文本作为页面标题,注明产线或工位名称。
- 上方放置当前任务和关键数量,中部放置趋势或状态分布,下方放置明细;需要查询历史时,在便于操作的位置放置筛选组件。
- 将指标卡、柱图、饼图、线图或表格拖入画布,为组件设置便于关联的名称,例如“设备状态分布”“设备状态明细”。
- 按下文分别绑定实时指标或配置历史图表与明细。使用 AI 辅助调整页面后,也需检查数据绑定。
| 组件或图表类型 | 适合配置的内容 |
|---|---|
| 指标卡 | 产量、合格数、合格率等关键值;第一个指标为主指标,其余作为副指标 |
| 柱图 | 不同设备、工位、产品或班次的数量比较 |
| 饼图 | 同一统计范围内的状态时长或原因数量构成 |
| 线图 | 按时间排列的参数或生产数据趋势 |
| 表格 | 原始明细,或按设备、班次等维度汇总的统计结果 |
图表通用操作见 CMS应用可视化组件。
绑定实时指标

操作位置:页面画布中选中指标卡 → 右侧“数据” → “变量当前值”。适用于业务字段接收变量、设备状态时长和 OEE 输出变量。
- 数据源选择“变量当前值”。
- 在“指标”处点击“+”,从变量列表中勾选变量,可多选;第一个指标为主指标,其余为副指标,可在列表中调整顺序。
- 点击指标旁的配置按钮,设置字段别名和数据格式。
- 保存页面,在运行端查看数值,确认与同一接收变量一致。
“变量当前值”始终显示当前业务值,日期筛选不会将它切换为历史班次。历史卡片按配置历史指标卡设置。
设置指标名称、单位与样式
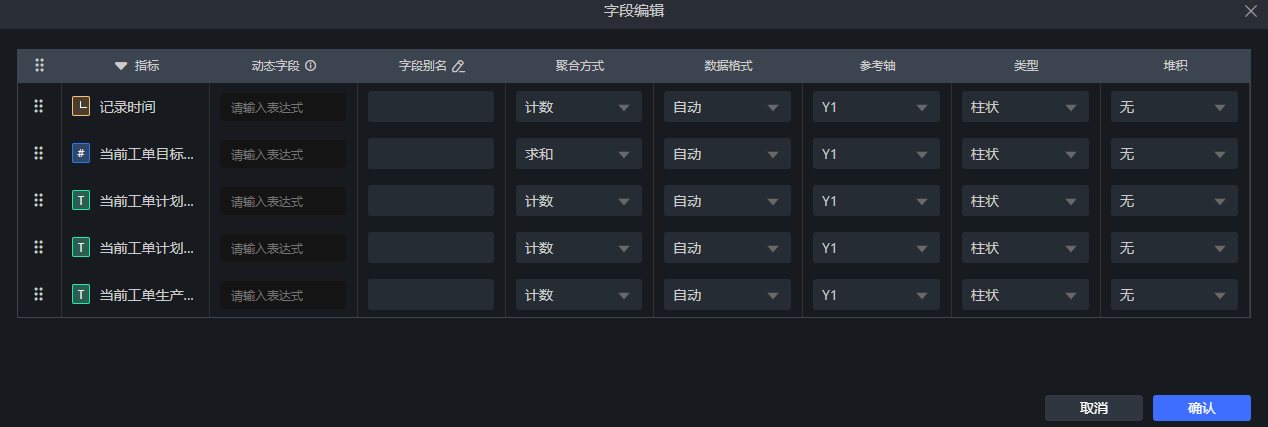
实时与历史卡片均在指标配置中设置名称和显示格式:
| 配置项 | 作用 | 填写建议 |
|---|---|---|
| 字段别名 | 图上显示的名称;不填则显示字段原名 | 用业务语言,如“当前班次加工数”“当前班次合格数” |
| 数据格式 | 自动、整数、保留 1 位小数、保留 2 位小数、百分比保留 1 位、百分比保留 2 位 | 产量用整数;比例先确认原值是小数还是百分数,再选择格式 |
| 聚合方式 | 数据表字段支持求和、平均、最大、最小、计数、去重计数 | 按选择统计方式设置;变量当前值直接显示原值 |
| 排序规则 | 按指标值升序或降序 | 排行类看板用降序 |
样式与条件样式
- 在图表设置中分别设置主指标、副指标的数值颜色、是否显示名称,以及对齐方式(左对齐、居中)和分布方式(左右、上下)。
- 在“条件样式”中设置比较条件,例如当前班次产量低于目标 80% 时标红;也可以标记最大或最小的前几个指标值。
- 调整卡片边距,避免内容贴边,保存后在运行端查看效果。
比例与单位
LMES 业务字段比例已是百分数值,例如 95.25 表示 95.25%。可保留两位小数,并以“合格率(%)”标明单位;使用百分比格式前先核对转换结果。设备统计输出和归档比例也先检查原值,避免重复转换。“累计时长(min)”按分钟显示,其他时长输出按实际单位标注。
配置历史图表与明细
操作位置:页面画布中选中组件 → 右侧“数据” → “数据管理” → 选择已核对的数据表。变量趋势或状态采样使用“变量历史归档”。
配置历史指标卡
- 添加指标卡,数据源选择“数据管理”,选择“OEE班次日统计”或实际需要的业务表。
- 在“指标”中添加产量、良品数或效率字段,按选择统计方式配置聚合。单值卡片通常不添加维度;需要分组时,再选择设备或班次等维度。
- 按配置日期、设备与班次筛选限定范围,例如某台设备的一个班次。
- 按设置指标名称、单位与样式设置名称和格式,核对卡片值与对应记录。
配置状态分布图
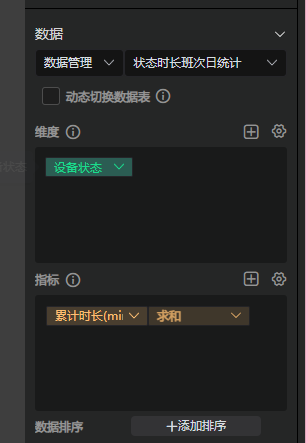
状态分布图用于比较各状态的累计时长或占比。
- 添加饼图或柱图,将数据源设为“数据管理”。
- 选择“状态时长班次日统计”,先查看该表是否有目标设备与班次记录。
- 添加“设备状态”作为“维度”,将“累计时长(min)”作为“指标”,聚合方式选择“求和”。
- 按配置日期、设备与班次筛选限定设备与班次。
- 设置时长单位、状态名称和图例。按状态配置颜色,例如运行绿、待机蓝、故障红、停机灰,标签显示时长或占比。
- 保存页面,切换运行端查看各状态的累计时长及分布。
需要按日比较设备产量时,可使用“OEE班次日统计”,以班次日期为维度、产量为指标求和,并筛选目标设备。需要按班次比较时,再加入班次维度。
选择统计方式
| 数据内容 | 统计方式与注意事项 |
|---|---|
| 每条记录已是班次产量或累计状态时长 | 对所选设备、日期和班次内的记录求和;先检查是否选用了对应的汇总表 |
| 原始加工记录 | 计数表示加工记录数;按产品码去重计数表示不同产品数。结合工序范围及追溯报表的记录规则选择 |
| 合格率、OEE 等比例 | 单设备、单班次可显示对应记录值;跨班次汇总时按原始数量、时长重新计算,计算规则见OEE分析 |
| 累计产量变量的历史采样 | 查看累计值随时间的变化;需要期间产量时,使用已计算的期间数量或相应生产记录,避免将多个累计采样值相加 |
使用“状态时长记录”查询跨边界区间时,按开始时间筛选并求和可能遗漏查询前已开始的状态。需要准确查看任意时段的重合时长时,使用设备状态分析。
配置状态时间轴
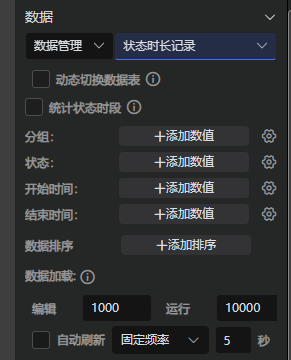
工程里有状态图组件时,要查看按时间排列的状态色带,从下面两种做法里选一种:
- 统计设备时段:数据源选择“变量历史归档”,维度选择归档的时间字段,指标选择设备状态值;系统把相同状态的连续记录合并成一段,形成连续色带。
- 已统计时段:数据源选择“数据管理”中的“状态时长记录”,关闭“统计设备时段”;分组选择“设备名称”,状态选择“设备状态”,开始时间和结束时间分别选择对应字段。
两种方式都要配置“值映射”。状态采样值按设备实际编码设置,例如 1 停机、2 运行、3 故障;归档表按“停机”“运行”“报警”等实际文本设置。未映射值使用“默认状态”,可自定义名称和颜色。再按展示需要设置色带宽度、缩放、图例和坐标轴。
添加同范围明细表
- 添加“表格”,在“数据管理”中选择要核对的数据表。
- 查看班次汇总时,选择对应汇总表;查看状态事件时,选择“状态时长记录”。
- 在“维度”中添加设备、状态、时间、班次及时长等需要显示的字段,保持“指标”为空,显示原始记录。
- 为表格关联设备和日期筛选,检查范围与需要核对的图表一致。汇总表使用班次日期,事件表使用实际起止时间,按各表字段分别配置。
- 设置列宽、长文本换行与排序。大屏持续展示可使用周期滚动或连续滚动,人工查阅可使用分页。
需要分组表时,再添加维度和指标聚合。表格设置详见 CMS表格组件。
配置日期、设备与班次筛选
操作位置:选中图表 → 右侧“筛选”;需要在运行页面切换条件时,添加筛选组件并关联图表。
- 在图表数据配置中,为固定展示的范围设置“固定筛选”,例如固定某台设备。固定筛选适合单设备或单班次看板。
- 需要运行时选择日期时,为日期字段添加“字段筛选”,关联“时间控件”;按用途选择单日或日期区间,并设置默认时间和可选区间。
- 需要选择设备、班次或型号时,为对应字段关联“下拉列表”,设置单选或多选。
- 同一筛选组件控制多个图表时,在“关联图表”中逐个选择图表,并分别关联各表中的实际字段。
- 需要填写多个条件后统一查询时,添加“查询按钮”,在“关联图表”中选择需要更新的图表与表格。
- 保存后运行页面,更改设备和日期,检查所有关联区域是否查询到相同对象和时间。
各图表分别关联实际数据表中的字段,字段名称和类型须匹配。
时间控件用于日期类型字段。按班次日查询时选择归档的班次日期,再结合班次名称;需要精确到事件时刻时,选择日期时间粒度。跨零点班次的归属见班次管理。
筛选默认在条件变化时立即查询;添加查询按钮后,点按钮才按关联范围查询。可将两类区域分别标为“当前生产”和“历史查询”。
设置刷新、显示与访问
- 刷新:选中历史图表,在右侧“数据加载”中启用“自动刷新”并设置周期;人工查询页面可使用查询按钮。实时卡片读取当前变量值。
- 加载量:在同一位置分别设置编辑端和运行端加载上限。记录过多时,缩小查询范围或改用汇总表。
- 访问:在实际菜单或导航按钮中关联页面,为查看账号配置页面权限;筛选组件启用权限控制时,配置相应操作权限。
- 运行端更新:保存工程,按现场部署方式更新运行端工程,再用实际账号打开页面。
页面刷新只会重新读取数据。源数据未变化时,先检查生产记录或统计输出;设备数据更新规则见确认状态时间已记录。
验证一套生产看板
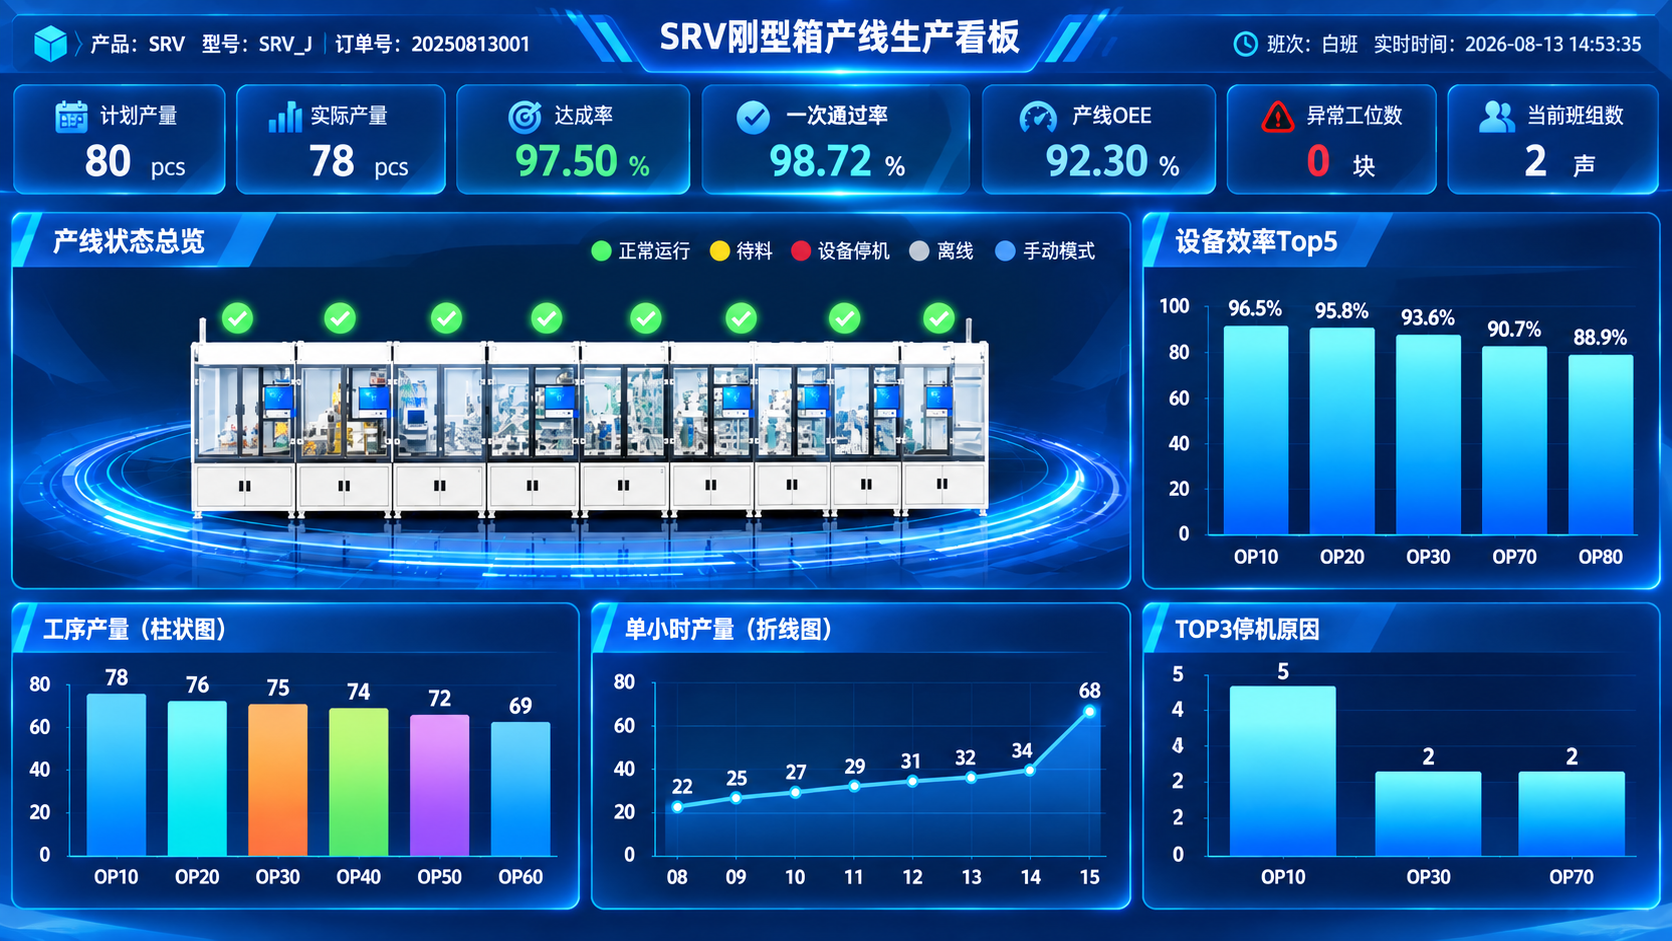
完成配置后,在 CMS Vision(现场运行环境)按以下顺序检查:
- 生产信息:核对当前产品、工单及目标数量;完成一件普通生产加工后,对照同范围追溯记录、接收变量和卡片的加工数、合格数及合格率。
- 设备统计:状态变化后,核对时长输出、状态归档及图表;OEE 对照相同设备和范围的计数、计划参数与归档结果。
- 历史查询:切换设备、日期与班次,确认历史卡片、图表和明细同步变化。状态时长合计应与有效记录一致;占比合计100%不代表已覆盖完整生产时段,时间轴空段需继续排查。
- 页面效果:使用现场屏幕与实际账号,检查布局、名称、单位、主副指标、状态颜色、条件样式、筛选权限及刷新。无数据时应能正常显示。
- 生产边界:跨班、跨日和换型后,分别核对当前信息、数量范围及OEE计划参数;复制页面后,确认显示的是新产线或设备。
常见问题
指标卡
| 现象 | 检查与处理 |
|---|---|
| 指标卡为空或始终为 0 | 1. 检查业务字段所属节点及接收变量。 2. 查看变量实际值、数据类型和采集状态。 3. 确认已有纳入范围的生产记录,再检查图表绑定 |
| 指标下拉中找不到字段 | 1. 核对是否选中了对应数据集。 2. 检查数据集是否包含该字段 |
| 显示字段原名(如 ind1) | 未设置字段别名,在指标配置中填写业务名称 |
| 页面或格式修改后没有变化 | 1. 确认已保存工程并更新运行端。 2. 刷新或重新打开运行端页面 |
| 合格率显示放大 100 倍 | 业务字段已输出百分数值,核对原始变量后调整数据格式和单位 |
| 指标卡只有主指标 | 只添加了一个指标,继续添加副指标并调整顺序 |
状态图
| 现象 | 检查与处理 |
|---|---|
| 图表空白 | 1. 在数据管理中打开对应表,确认有记录。 2. 检查查询时间范围。 3. 放宽筛选条件后重新查询 |
| 时长全是 0 | 1. 确认指标选择的是时长字段。 2. 检查聚合方式是否为求和 |
| 颜色不对或全部为默认色 | 1. 补全值映射。 2. 核对记录中的状态值与映射是否一致 |
| 筛选无效 | 1. 核对筛选字段与数据集字段的名称和类型。 2. 检查筛选控件是否已绑定并关联图表 |
| 色带断裂 | 1. 检查状态采集和原始记录是否连续。 2. 使用历史采样时检查“统计设备时段”;使用已有起止区间时检查字段绑定及区间是否完整 |
| 占比合计不是 100% | 1. 检查是否存在未映射的状态值。 2. 核对记录是否重复统计 |
页面与筛选
| 现象 | 检查与处理 |
|---|---|
| 选了历史日期,顶部指标没变 | 顶部使用“变量当前值”时不随日期变化;需要历史指标时改用归档表并关联日期筛选 |
| 只有部分图表随筛选变化 | 1. 检查筛选组件的关联图表。 2. 分别核对目标表的设备、日期和班次字段。 3. 检查查询按钮关联范围 |
| 看板数量与报表不同 | 1. 使用相同产线、工序、班次或工单范围比较。 2. 检查计数、去重计数或求和方式。 3. 检查数据加载上限及是否存在重复加工 |
| 表格只有汇总,没有逐条明细 | 使用需要查看的原始数据表,将字段加入维度,清空指标聚合配置 |
| 运行页面比编辑页面数据多或少 | 检查两种模式的数据加载上限、运行时筛选条件和默认日期 |
| 复制看板后仍显示原产线 | 逐项检查实时变量、默认数据表、固定筛选及控制组件关联,修改后保存并运行验证 |
| 数据源已更新,图表仍显示旧值 | 检查自动刷新是否启用及周期,或点击已关联该图表的查询按钮 |
| 业务产量正常,OEE 或时长没有变化 | 1. 检查“设备运行统计”是否启用对应统计内容。 2. 检查“统计变量”中的状态、数量和计划输入。 3. 检查“输出变量”是否绑定及数据表是否有记录 |
| 当前工单显示正确,OEE 合格率却不同 | 1. 核对业务字段是当前工单、当前班次还是当日。 2. 检查 OEE 产量与不良数是否采用相同对象、边界和计数规则。 3. 统一范围后对照原始数量计算 |
| 状态时间轴找不到开始、结束时间 | 使用“状态时长记录”;“状态时长班次日统计”用于汇总分布,不包含每段状态起止时间 |
智能化应用请前往产线军师。