3.3.9 过程配置
组件名称:过程配置 组件编号:ProcessConfiguration
功能说明
过程配置按“产品型号+当前工序”设置生产防错、产品码更新和产品信息下发,分别用于检查加工条件、关联换码前后的履历,以及将已保存的生产数据传给后续设备。
| 业务 | 配置内容与执行时机 |
|---|---|
| 生产防错 | 1. 设置检测对象、检测工序及检测类型。 2. 工位启用对应功能后,在产品进站或物料校验时执行,向设备反馈放行或拦截结果 |
| 产品码更新 | 1. 设置用于匹配前序记录的主产品或部品,以及需要关联更新码的工序。 2. 工位启用“绑定更新码”后,在完工采集、保存加工记录时执行 |
| 产品信息下发 | 1. 设置来源工序、数据源和接收目标。 2. 工位启用并关联“产品信息下发流程”后,由设备提交产品码和触发信号执行 |
在本页保存的是业务规则。工位功能、关联流程和交互变量共同决定规则何时执行;实际结果分别通过流程反馈、追溯记录和设备接收值确认。
适用场景与解决的问题
-
防止跳站、漏加工:例如装配前必须完成清洗和气密检测,在装配工序设置漏工序检测,逐项检查对应加工记录。
-
防止不良品流入下道工序:在接收工序设置产品状态检测,发现主产品或所用部品的指定工序记录为 NG 时,返回异常。
-
换码后关联加工履历:半成品完成加工、装配后使用成品码,将指定前序工序记录关联到同一更新码,在一码回溯中查看相关履历。
-
后续设备使用前序数据:例如把前序尺寸测量值传到装配设备,按本次产品码取数,写入接收变量或指定配方参数的下发变量。
使用前准备
先完成产品管理、配方路线和工序工位配置。检查或匹配物料时,先定义工序物料参数,并在工位中关联实际物料码变量;跨产线检测前,在系统配置中建立目标产线连接。产品码更新还需关联工位的更新码变量;产品信息下发需准备源工序记录、接收变量及对应交互流程。
相关教程
视频教程:LMES实操9过程设置。
选择生产防错类型
生产防错包含“漏工序检测”和“产品状态检测”两种判定,按检测范围分为以下四类。
| 检测类型 | 防错作用 |
|---|---|
| 漏工序检测 | 检查主产品或物料在本产线指定工序的加工记录,防止遗漏必经工序 |
| 产品状态检测 | 检查主产品或物料在本产线指定工序的质量状态,防止前序 NG 流入后续加工 |
| 漏工序检测(跨产线段) | 按主产品码检查目标产线指定工序的加工记录,防止跨线流转时遗漏前序加工 |
| 产品状态检测(跨产线段) | 检查主产品或已取得条码的物料在目标产线指定工序的质量状态,拦截前序 NG 或无法确定状态的情况 |
要求“已加工且合格”时,在漏工序检测和产品状态检测中分别配置同一检测对象及工序,并启用对应工位功能。漏工序检测确认记录存在,产品状态检测识别 NG;本产线状态检测不将缺少记录单独判为 NG。
产品码更新和产品信息下发分别见下文。需要阻止漏加工或不合格产品流转时,配置上述检测;重码检测在工位功能中设置。
查找产品与工序
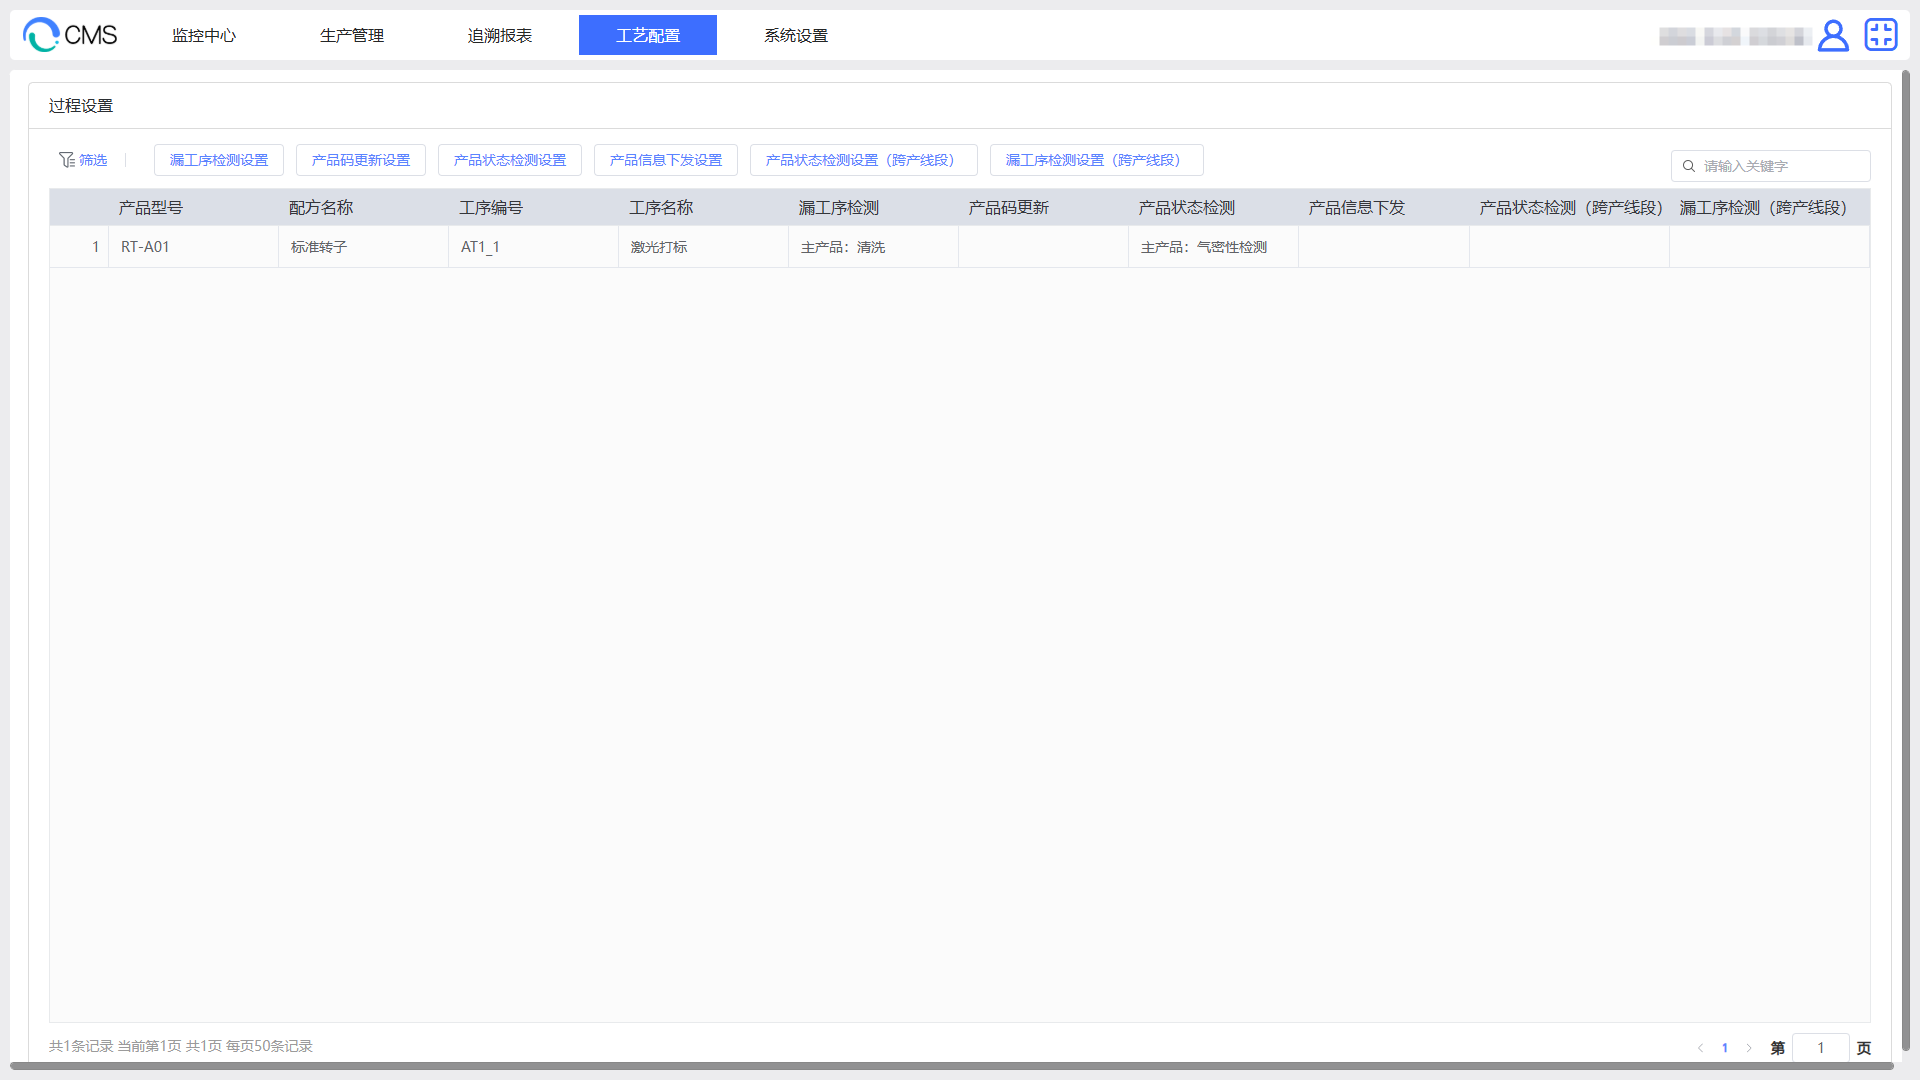
- 点击“筛选”选择产品型号;启用工序段结构时,可按工序段筛选。输入工序编号或名称关键字查找。
- 选择本次要配置的一条产品工序记录。
- 核对产品型号、配方名称和当前工序,再打开对应设置。
“当前工序”是执行本次业务的工序。配置防错时,检测工序是需要核对加工记录的工序;配置产品码更新时,更新工序是需要关联更新码的工序;配置产品信息下发时,来源工序是提供数据的工序。
例如在装配进站前检查气密检测,当前工序选“装配”,检测工序选“气密检测”。同一工序生产不同型号时,分别维护各型号的规则。
配置漏工序与产品状态检测
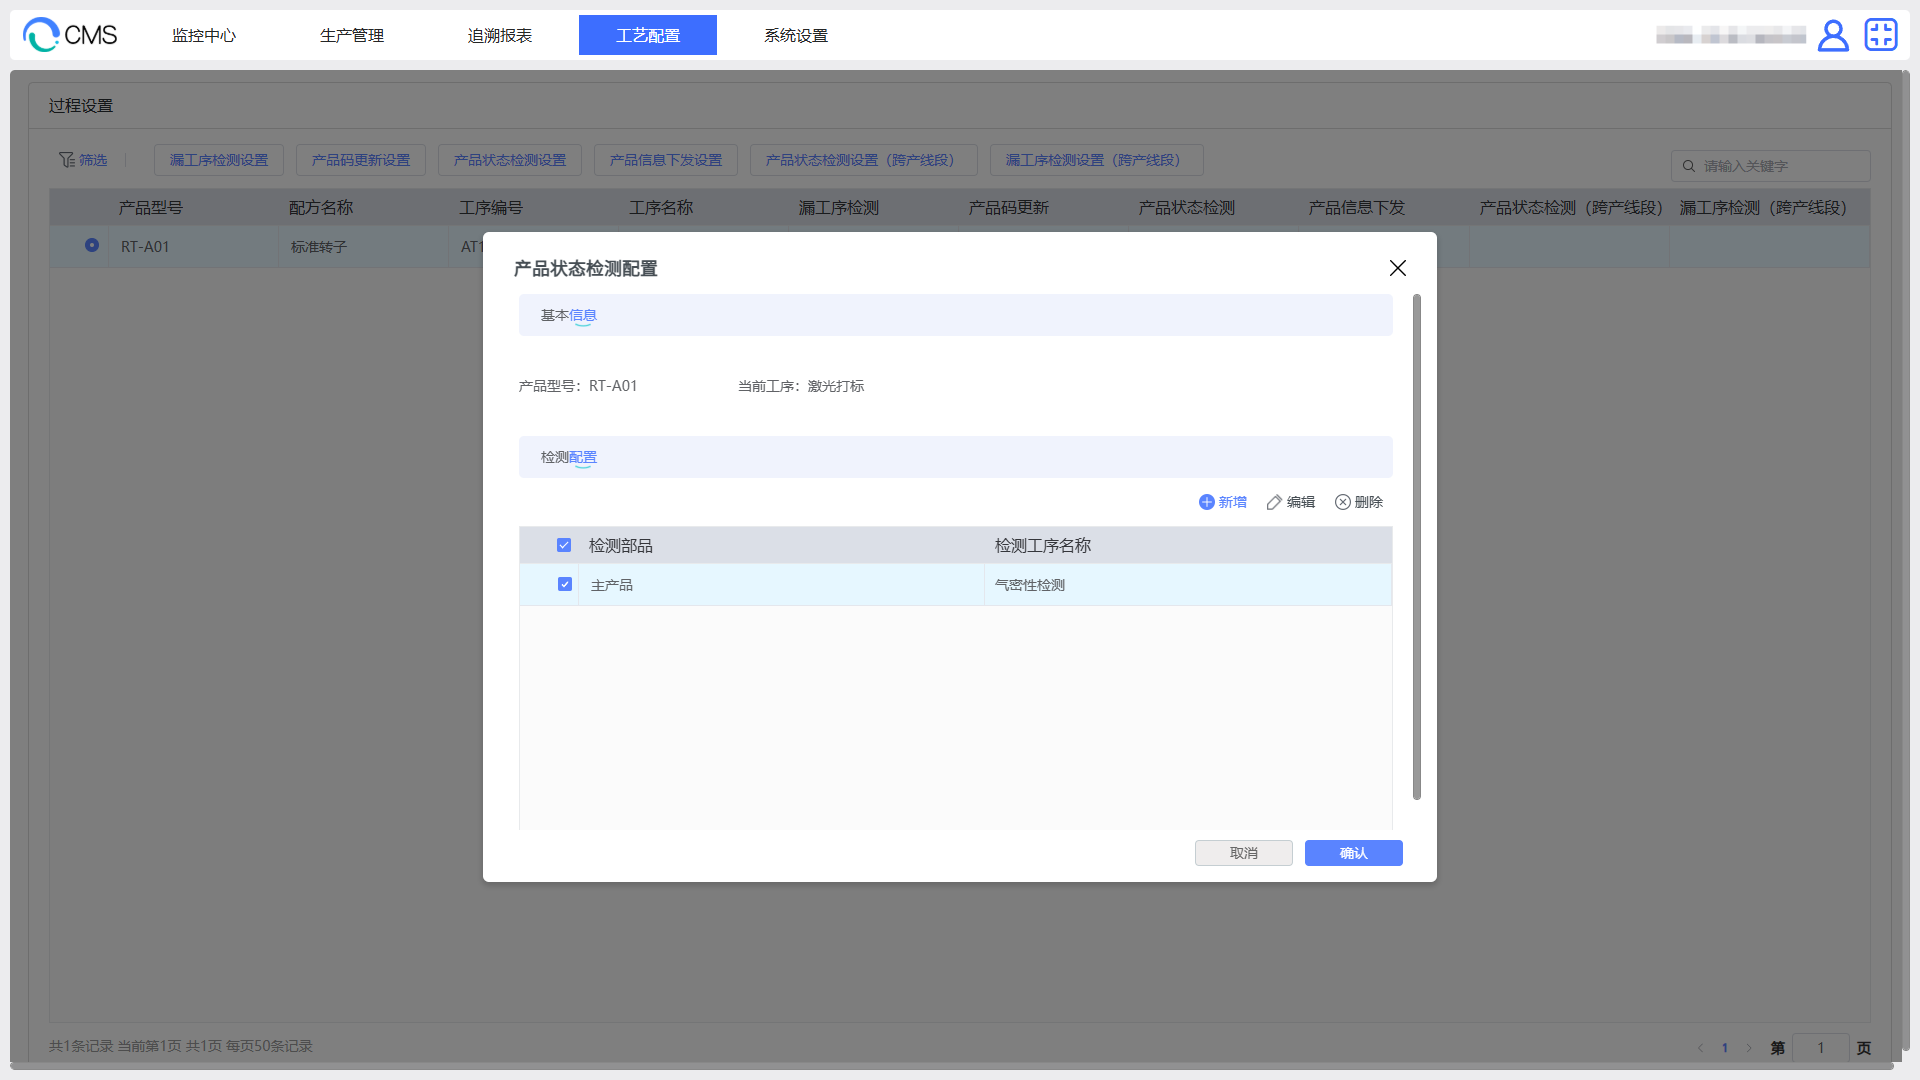
- 选中产品工序,点击“漏工序检测设置”或“产品状态检测设置”。
- 核对窗口顶部的产品型号与当前工序。
- 新增检测配置,选择“检测部品”;启用工序段结构时,再选择“检测工序段”。
- 勾选需要检查的一个或多个“检测工序”,确认子窗口。
- 返回检测设置窗口,检查对象及工序列表,再确认保存。编辑、删除检测项后,也需在该窗口确认保存。
- 需要同时检查加工记录和质量状态时,在另一项检测设置中配置相同对象及工序。
确定检测对象与工序
检测主产品
选择“主产品”;启用工序段结构时,该选项显示工序段配置的产品名称。检测使用本次进站取得的产品码,查询该码在所选工序的加工记录。
检测物料或部品
选择工序已定义的物料参数名称。检测使用该物料参数对应的实物条码,查询它作为前序产品加工时的工序记录。例如,装配工位的“阀芯”物料码对应阀芯在精加工、检测工序使用的产品码。
物料条码应在检测执行时已经取得。先在工位中选择物料检测时机,再关联物料码变量;检测部品列表缺少某项物料时,先到工序中补充物料参数。
检测范围
同一检测对象选择多个工序时,逐个检查所选工序,任一参与检测的工序不满足要求,该项检测即不通过。同一部品、同一工序段需要检查多个工序时,在同一条配置中勾选,避免重复新增同一范围。
未自定义本产线检测范围时,按产品配方路线带出主产品的前一道工序;首工序没有默认前序工序。自定义后按保存的范围检测,清空并保存自定义列表不会自动恢复为前一道工序。调整路线或增加必检工序后,重新打开本页检查检测范围。
漏工序检测怎样防止漏加工
启用漏工序检测后,LMES 按条码逐项查找指定工序的加工记录:有记录则通过该工序的存在性检查,缺少记录则返回漏工序异常。检测对象为已取得的物料项时,物料码为空也不满足检查要求。
漏工序检测使用已保存的加工记录。设备已完成动作但尚未保存出站记录时,后续工序仍可能提示漏工序。加工记录为 NG 时,记录仍然存在,质量是否允许流转由产品状态检测继续判断。
示例:装配前检查清洗和气密检测
在产品的装配工序中,将“检测部品”设为主产品,“检测工序”勾选清洗、气密检测,并启用装配工位的漏工序检测。产品只有清洗记录、缺少气密检测记录时,装配进站返回漏工序异常;补齐气密检测记录后,再次发起进站检查。
产品状态检测怎样防止不良流转
启用产品状态检测后,LMES 按条码检查指定工序的质量状态。任一参与检测的目标工序为 NG 时,返回产品 NG 异常;相关工序均无 NG 时,通过该项状态检查。
本产线产品状态检测遇到缺少记录或物料码为空时,不据此判定 NG。对必须完成并合格的工序,同时配置漏工序检测;对必须采集的物料码,配置相应物料校验。
示例:阻止不合格阀芯进入装配
在装配工序中,将“检测部品”设为阀芯,“检测工序”选阀芯检测工序。读取阀芯条码后,若该码对应的检测状态为 NG,则返回状态异常;处理不合格部品并完成相应加工记录后,重新发起校验。物料完整性与条码正确性检查见物料管理流程。
配置跨产线检测
- 在系统配置中确认“跨产线段校验”及目标产线名称、代码、地址和连接结果。
- 在接收工位中启用适用的跨产线漏工序检测、跨产线产品状态检测,并关联包含相应检测步骤的生产流程。
- 打开本页“产品状态检测设置(跨产线段)”或“漏工序检测设置(跨产线段)”。
- 新增检测项,选择“检测产线”“检测部品”和目标工序;目标产线有工序段结构时,选择对应“检测工序段”。
- 确认子窗口,再在检测设置窗口确认保存。要求同时检查记录和质量时,分别保存两类检测配置。
跨产线漏工序检测
以主产品检测为例:本次产品从产线 A 转入产线 B,在 B 的接收工序中选择检测产线 A、检测部品主产品,以及 A 上必须完成的工序。
进站时按本次产品码查询 A 的指定工序。所选工序均有记录才通过该项检测;任一工序无记录或无法确认记录存在时,返回检测异常。跨线查询发生连接等异常时,反馈查询异常说明。
例如,A 线完成气密检测后转入 B 线装配,B 线应使用同一产品码查询 A 线的气密检测记录。检查使用的条码应与目标产线保存的条码一致。
跨产线产品状态检测
选择主产品时,按本次产品码查询目标产线;选择物料时,按已采集的对应物料码查询。任一目标工序返回 NG 或状态未知时,状态检测不通过;查询异常也会反馈异常说明。
目标产线明确返回“无记录”与“状态未知”含义不同:无记录由漏工序检测判定,状态未知表示未能确认查询结果。对按主产品码流转的产品,同时配置跨产线漏工序检测与状态检测,分别确认“已加工”和“加工合格”。
跨产线状态检测在进站检测步骤中执行,检查物料时需在进站阶段取得物料码。独立物料校验流程中的物料状态、漏工序检查使用本产线规则,交互说明见物料管理流程。
设置检测时机与查看拦截结果
| 配置位置 | 对检测执行的影响 |
|---|---|
| 过程配置 | 按产品与当前工序确定检测对象及目标工序;本页保存检测范围 |
| 工位的产品状态、漏工序功能 | 开启后,进站流程执行对应检测;关闭后,该项检测不参与进站判定 |
| 工位的物料状态、物料漏工序设置 | 选择在产品进站或物料校验时执行;按所选时机准备对应物料码及交互流程 |
| 工位的跨产线检测功能 | 控制是否执行跨产线检测;同时配置系统连接和本页的目标产线、工序 |
| 系统的检测时间范围 | 影响参与校验的历史记录范围;超出范围的旧记录可能无法参与本次判断 |
进站时检测
设备提交本次产品信息和进站请求后,LMES 按产品与当前工序读取检测设置,完成已启用的检查,将进站结果及异常说明返回设备。设备根据结果决定是否允许加工,处理异常后按进站流程重新发起请求。
物料校验时检测
选择在物料校验时检查的本产线物料规则,随对应物料检测或完整性校验执行,反馈到该流程的结果与说明。逐项物料检测检查本次提交的物料;物料是否齐全由完整性校验检查。完整交互见物料管理流程。
点检与返修
点检按工位点检检测开关和点检记录执行,普通生产记录与点检记录分别参与校验。返修进站时,本产线主产品状态检测跳过对当前返修工序自身的 NG 检查,其他配置的前序工序继续按规则检查。相关操作见点检管理和返修管理。
设置产品码更新
产品码更新用于把指定工序的加工记录关联到新的条码。例如,部品先以自身条码完成加工,装配后需要通过成品码追溯部品履历,可在装配工序设置部品与前序工序的更新关系。
记录中的原产品码继续保留,新条码写入“更新码”。本页负责选择关联范围,新条码由工位的“更新码变量”提供。需要生成新码时,先配置条码生成流程,再将新码提供给该变量。
选择匹配对象与更新工序
- 选择执行换码的产品工序,打开“产品码更新设置”。
- 点击新增,选择用于匹配前序记录的主产品或物料。设置列表中显示为“匹配部品”;未启用工序段结构时,选择窗口中的字段显示为“检测部品”。
- 启用工序段结构时,选择“更新工序段”。
- 勾选一个或多个“更新工序”,确认子窗口。
- 返回产品码更新设置窗口,核对匹配部品、更新工序段和更新工序名称,再确认保存。编辑或删除配置后,同样需要确认保存。
| 匹配对象 | 怎样查找需要更新的记录 |
|---|---|
| 主产品 | 使用当前加工记录的产品码,精确匹配所选更新工序中的产品码。适用于同一产品更换标识后关联前序履历 |
| 物料或部品 | 使用当前加工记录中对应物料参数的条码,精确匹配所选更新工序中的产品码。适用于把部品履历关联到成品码;匹配时使用部品的实物条码 |
选中的工序决定关联范围。只处理查询时间范围内、与本次记录数据类型相同的最新有效记录;已经成为历史的重复加工记录不在本次更新范围内。普通生产和点检记录分别匹配。时间范围受系统配置的检测时间范围影响。
匹配部品条码为空或目标工序没有匹配记录时,该项没有可更新的记录。需要确保前序工序已完成时,同时设置漏工序检测。
在完工保存时关联更新码
- 在工位详情中,将“更新码变量”关联到提供新条码的变量。
- 在工位的进出站合并流程或出站流程中启用“绑定更新码”。
- 设备在发起完工请求前准备本次产品码、需匹配的物料码和更新码,并保持到本次数据采集完成。
- 完工流程采集更新码,随当前工序加工记录保存;再按本页配置,把相同更新码写入匹配到的指定工序记录。
- 在追溯报表中按原产品码查看当前及目标工序记录的“更新码”;在“一码回溯”中选择更新码查询,核对关联履历。
当前工序保存更新码由“绑定更新码”和更新码变量决定;本页的更新工序列表决定还要关联哪些工序。关闭“绑定更新码”后,标准完工流程不执行该绑定;更新码为空时,不执行对所选工序的更新。保存本页配置后,从后续符合条件的完工保存开始使用,已有记录不会因点击保存立即批量换码。
示例:将阀芯履历关联到成品码
在装配工序选择匹配部品“阀芯”,勾选阀芯精加工、阀芯检测工序。装配时采集阀芯码 V001,更新码变量提供成品码 P001。装配完工记录保存后,所选工序中以 V001 为产品码的匹配记录保留原码,并将更新码设为 P001。用更新码 P001 查询,可核对这些部品加工履历。
设置产品信息下发
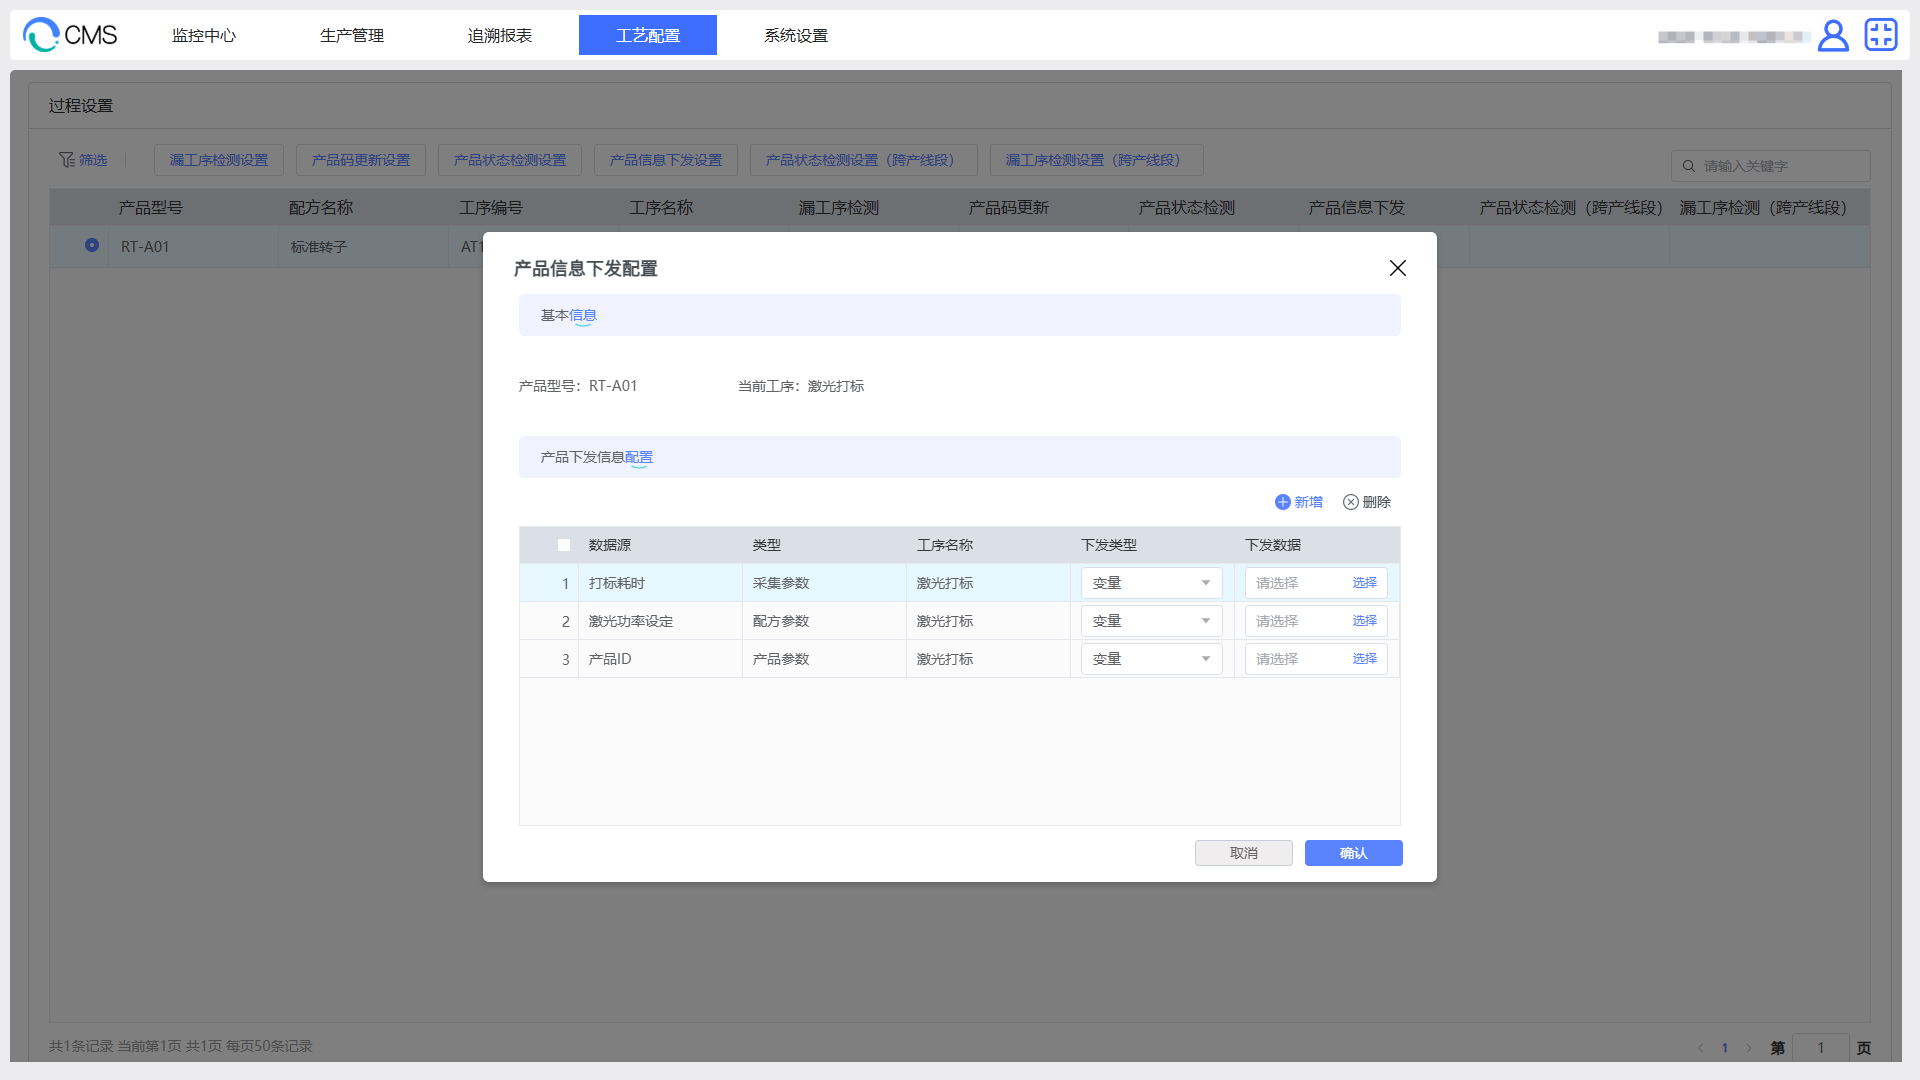
产品信息下发按产品码读取指定工序已保存的数据,再写入当前工位需要的接收目标。配置时分别确定“从哪道工序取什么数据”和“写到哪里”。
选择数据源类型
点击新增,先选择提供数据的“工序”,再在参数选择窗口中选择以下类型及具体参数。
| 数据源类型 | 取数内容与用途 |
|---|---|
| 采集参数 | 读取源工序加工记录中保存的采集值,例如尺寸、压力、扭矩。用于把前序实测值交给后续设备 |
| 配方参数 | 读取源工序加工记录中保存的配方参数内容。用于传递该件产品加工时记录的参数,取值随该条加工记录确定 |
| 物料参数 | 读取源工序加工记录中指定物料项的条码,例如阀芯码或物料批次码。用于把实际用料标识传给后续设备 |
| 产品参数 | 读取源工序加工记录的产品及生产信息,例如产品 ID、产品名称、产品型号、工单号、更新码、工位、加工结果、进站及完工时间;可选字段在“产品参数”中查看 |
四类来源都从已保存的工序记录取值。设备实时变量值、产品档案后来修改的内容或新配方版本,不会直接替代该条记录中的值。
配方参数的值格式
标准完工流程同时保存配方参数的下发值和监控值,内容以竖线分隔,例如 10|9.8。产品信息下发按记录中的完整内容传递,配置接收变量时应使用能接收该内容的类型。需要向设备传递单个数值时,选择已经单独采集、保存的数值参数。
产品参数中的时间、加工结果等按追溯记录的字段格式传递。选择目标变量时,应同时核对数据内容、长度和类型。
选择下发类型与目标
| 下发类型 | 配置方法与写入位置 |
|---|---|
| 变量 | 在“下发数据”中直接选择接收变量。触发时,将查到的来源值写入该变量 |
| 配方过程值 | 在“下发数据”中点击“选择”,选择当前配置工序的配方参数。触发时,按当前执行工位找到该参数的“下发变量”,将来源值写入该变量 |
使用“配方过程值”前,在工序中定义目标配方参数,并在执行工位关联该参数的下发变量。该方式用于向设备传递本次产品的过程数据,不改变配方版本中的设定值;后续配方下发还会按配方内容写入相应变量。将产品信息下发安排在设备使用该过程值之前,核对两次写入的先后顺序。
保存来源与目标映射
- 选择接收数据的产品工序,打开“产品信息下发设置”,核对顶部产品型号和当前工序。
- 点击“新增”,选择来源工序,在“采集参数”“配方参数”“物料参数”或“产品参数”中勾选所需内容,确认返回。
- 在列表中逐项核对“数据源”“类型”“工序名称”,有工序段时同时核对来源工序段。
- 为每一项选择“下发类型”和“下发数据”。更换下发类型后,重新选择目标。
- 核对各目标变量类型,以及配方参数在执行工位上的下发变量,确认保存整个设置窗口。
修改来源工序或来源参数时,删除原映射后重新新增;调整目标时直接修改对应行并保存。同一目标安排一个明确的数据来源,防止多条映射写入同一变量。
在设备请求时下发
- 在工位流程配置中关联“产品信息下发流程”,启用“产品信息下发”。
- 关联该流程的“触发信号”“产品码”“下发结果”,需要查看异常原因时关联“结果说明”。目标变量按上述映射设置。
- 确认当前工序使用的产品型号与本页配置一致,并确认源工序加工记录已经保存。
- 设备先写入本次产品码,再将触发信号从 0 置为 1。LMES 读取配置、查询源工序记录并写入目标变量。
- 设备读取本次下发结果及目标值:1 为成功,2 为失败。失败时按结果说明检查产品、记录和目标变量。
- 读取完成后将触发信号置为 0,等待下发结果复位为 0、说明清空,再发起下一次请求。业务目标变量保留已写入的值。
“产品信息下发流程”有独立的请求和反馈。保存过程配置、发起进站或点击配方下发,不会自动代替该流程的触发信号。信号点和完整时序见产品信息下发流程。
核对查询范围与下发结果
产品型号如何确定
标准下发流程先取当前工序已应用配方中的产品;没有应用配方时,再取当前工序段已下发工单中的产品,仍未取得时再检查点检任务。该型号用于选择本页保存的配置,设备提交的产品码用于查源工序记录。换型后,先确认当前工序的产品与配方应用,再请求下发。
读取哪条记录
按请求产品码精确查询所选来源工序的最新有效普通生产记录,查询起点受系统“检测时间范围”影响。标准下发流程读取普通生产记录,点检记录不参与此次取数。来源记录中的产品码须与请求码一致;换码后需要查询原工序时,应提供该工序记录保留的原产品码。
信息下发按记录取值,质量是否允许继续加工由生产防错规则判断。需要“前序完成且合格”时,配合前述漏工序和产品状态检测。
怎样确认完整下发
先查看本次结果和说明,再逐项对照源工序记录与目标实际值。部分来源工序没有记录时,对应项没有可下发的数据,其余已匹配项仍可能成功写入;核对时应覆盖所有必需的映射项。全部未匹配到可下发数据时,流程反馈“下发参数为空”。来源字段为空时不会自动补成默认业务值,应检查原始记录及目标值。
示例:把前序测量值交给装配设备
在装配工序选择来源工序“尺寸检测”,数据源选“采集参数”中的“实测外径”,下发类型选“变量”,目标选择装配设备的外径接收变量。设备提交与尺寸检测记录一致的产品码并请求下发,LMES 将该记录的外径值写入接收变量。下发结果为 1 后,核对目标值与尺寸检测记录一致。
若装配工序已定义“前序外径”配方参数,也可将下发类型改为“配方过程值”,选择该参数,并在装配工位关联其下发变量;触发方式相同。
确认生效与处理问题
- 重新打开各项设置,确认内容保存到本次产品与工序。
- 对照 影响生产流程校验的配置项 检查工位开关、关联流程和系统查询范围。
- 按 修改配置后的结果确认 完成正常、漏工序、前序 NG 等样例确认。
- 使用产品码更新时,完成一件加工,核对当前及所选工序的原码和更新码。
- 使用产品信息下发时,核对每项来源记录、设备接收值、反馈和复位;更换另一产品码后再次请求,确认收到该件对应的数据。
| 现象 | 检查与处理 |
|---|---|
| 提示请选择一个设置 | 只选择本次要处理的一条产品工序记录 |
| 已有加工记录仍提示漏工序 | 1. 按反馈工序和实际条码查找记录。 2. 确认出站记录已保存、记录属于普通生产还是点检。 3. 检查系统检测时间范围及目标产线 |
| 已开启产品状态检测,缺少前序记录仍通过 | 对要求必须完成的前序工序,同时设置并启用漏工序检测 |
| 修改后仍检测原工序 | 1. 检查实际产品型号和当前工序。 2. 确认子窗口及检测设置窗口均已保存。 3. 检查运行配置是否已生效 |
| 检测部品中没有所需物料 | 在当前工序中定义物料参数,再返回本页选择;到工位关联实际条码变量 |
| 物料未执行预期检查 | 1. 核对物料检测时机和所用流程。 2. 确认本次请求已取得对应物料项及条码。 3. 检查过程配置是否选中正确物料和工序 |
| 清空配置后不再检查前一道工序 | 自定义列表清空并保存后,不自动恢复默认前序;重新添加需要检查的工序并保存 |
| 跨产线查询失败 | 先检查目标连接,再检查产线代码、查询条码及工序范围 |
| 当前工序已有更新码,前序工序未关联 | 1. 检查本产品、当前工序的更新配置及工位“绑定更新码”。 2. 核对匹配主产品码或物料码、更新工序。 3. 查看目标记录是否在查询时间范围内,以及普通生产、点检和历史记录类型 |
| 更新码为空 | 1. 检查工位“更新码变量”和“绑定更新码”。 2. 确认设备在完工采集前已提供新码,并保持到采集完成。 3. 查看本次保存的加工记录 |
| 信息下发提示未找到产品型号 | 查看当前工序的配方应用、当前工序段工单和点检任务,确认本次产品已正确应用 |
| 信息下发提示下发参数为空 | 1. 检查当前型号及工序是否保存了映射。 2. 按请求产品码查看源工序普通生产记录及时间范围。 3. 使用配方过程值时检查执行工位的目标参数下发变量 |
| 下发成功但部分目标仍是上次值 | 1. 逐项检查来源工序是否有本次产品的有效记录。 2. 核对来源字段和目标映射。 3. 检查是否有其他流程或配方下发覆盖同一目标,确认后重新请求 |
| 信息下发值或格式不符 | 1. 对照源工序记录核对参数内容。 2. 配方参数包含下发值、监控值时核对完整格式。 3. 核对目标变量类型及配方参数实际下发变量 |
| 保存后没有下发动作 | 检查工位是否关联并启用“产品信息下发流程”,准备产品码后发起该流程的触发信号,读取反馈并复位 |