3.3.3 工序管理
组件名称:工序管理 组件编号:ProcessManagement
功能说明
工序管理用于建立加工环节与实际工位,并配置生产流程、采集参数和设备交互变量。页面包含“工序列表”“工位列表”两个页签。
适用场景与解决的问题
-
新增设备或调整加工环节:建立工序与工位,关联生产流程及实际变量,确认设备输入、参数采集和返回结果对应正确工位。
-
某工位需要增加生产校验:设置相应功能与变量,再配合过程配置确定检测对象,用正常和异常样例检查放行或拦截结果。
使用前准备
- 阅读 交互准备与状态识别、影响生产流程校验的配置项,确认需要执行的流程及校验。
- 在系统配置中确认产线结构与工序段,准备设备变量及各工序参数定义。
相关教程
视频教程:LMES实操4工序配置。
视频教程:LMES实操5工位管理。
工序列表
查询与维护工序
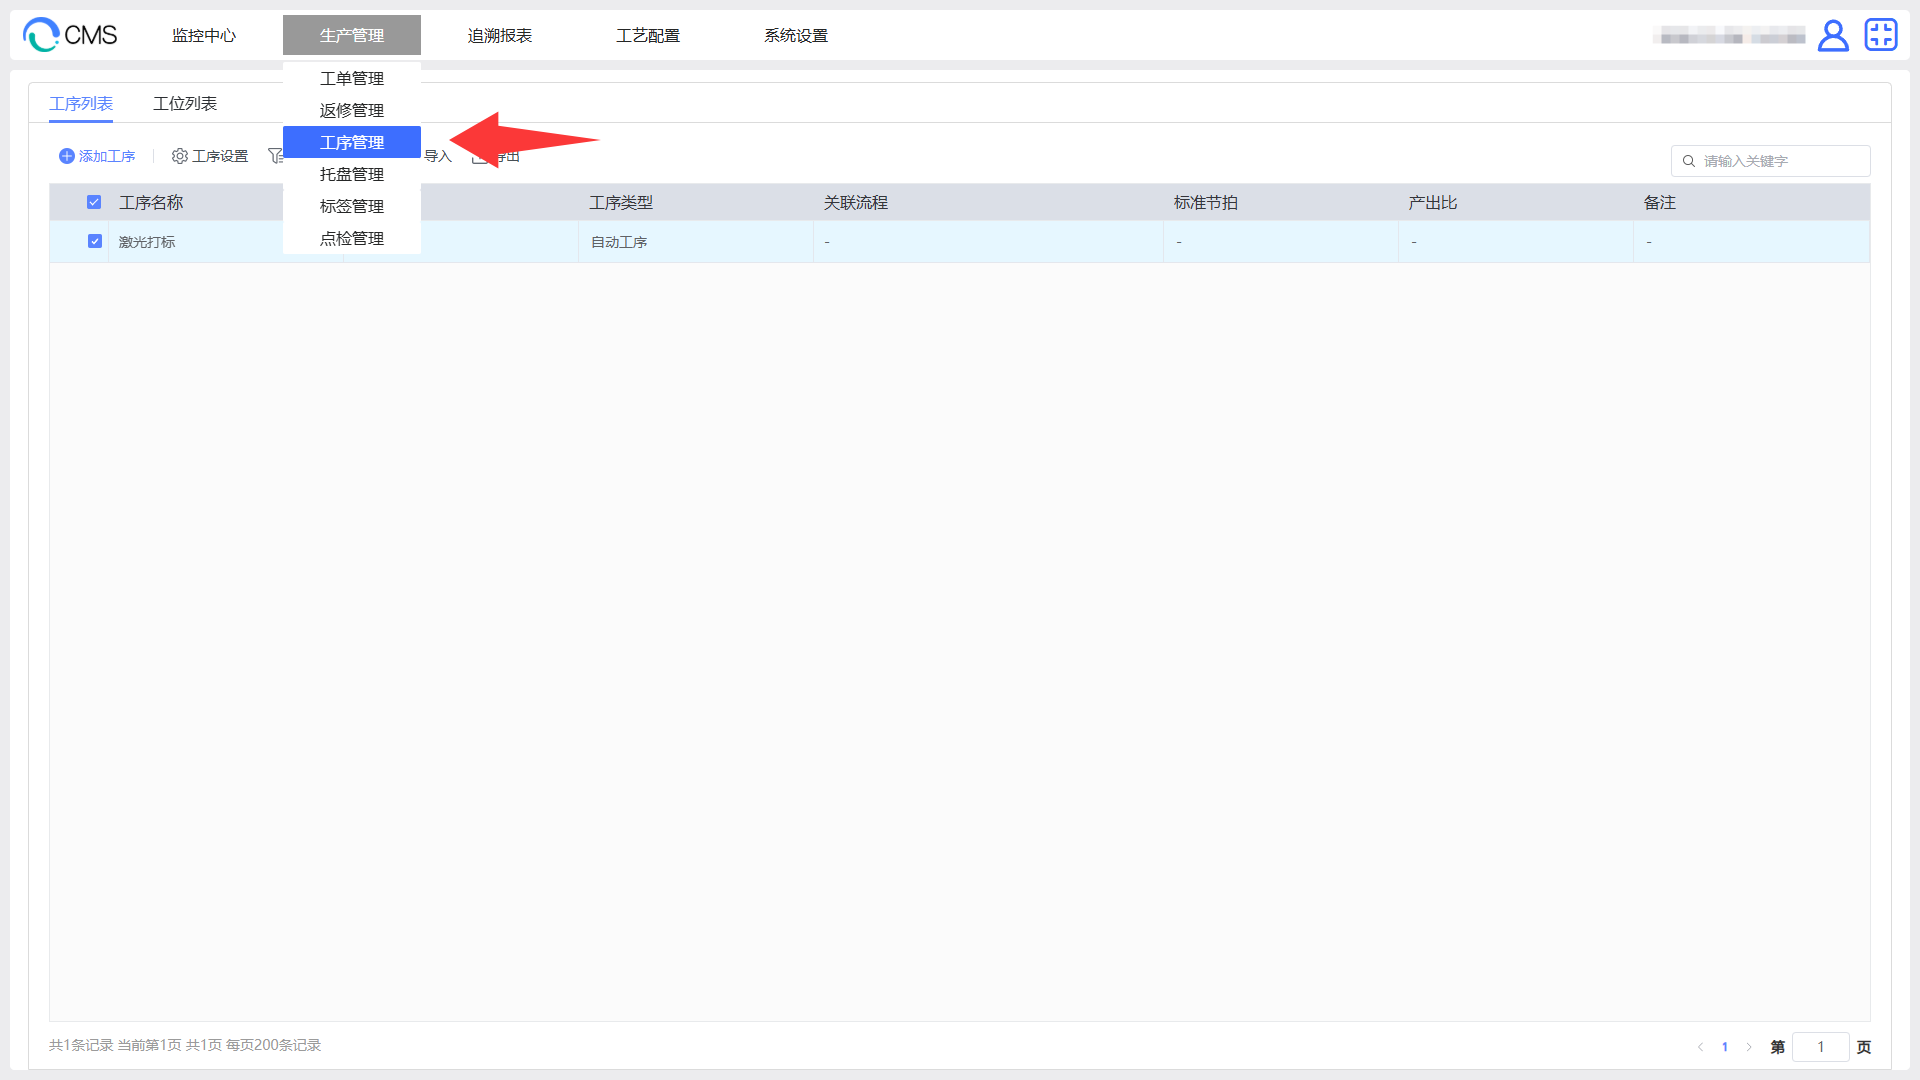
- 输入工序相关关键字,按所属工序段或关联流程筛选,按需要分组查看。
- 点击“添加工序”,填写工序名称、编号、类型、所属工序段及关联流程。
- 填写标准节拍、产出比和备注,确认保存。
- 点击“详情”检查资料;需要复制时使用工序的“创建工序副本”,再核对编号、名称和参数。
- 在配方管理中将工序加入实际工艺路线,检查顺序。
工序资料的作用
工序定义产品经过的加工环节,工位对应执行该环节的设备或操作位置。同一工序设置多个工位时,每个工位分别关联自己的设备变量。
- 所属工序段:用于分段组织生产、筛选工序和关联生产任务。变更后检查配方路线及分段工单。
- 关联流程:决定该工序、工位执行的设备交互内容。先阅读生产流程,再选择对应流程。
- 标准节拍:维护工艺基准,并核对时间单位;分析页中按生产日期设置的理论加工周期见生产分析。
- 产出比:维护该加工环节的产出关系。修改后结合目标产品及实际加工记录检查数量,避免将设备动作次数直接作为产品数量。
定义工序参数
- 打开工序详情,在参数配置中查看功能配置、采集参数、配方参数、不良原因、物料参数等适用内容。
- 维护参数名、描述和类型。普通参数采集变量值;曲线参数按文件中的 X、Y 数据展示;图片参数用于展示图片。
- 配方参数分别核对下发与监听所需定义;物料参数关联实际使用的物料。
- 使用物料检测、扣减或参数传递时,维护相应参数与触发要求。
- 保存后,在工位中关联实际变量,再到配方管理选择需要的参数并设置版本值。
参数配置顺序
先在工序中定义参数,再在工位中关联实际变量,最后在产品配方中选择所需参数及设置值。三处配置共同决定生产时采集、下发和判定的内容。
| 参数类别 | 对生产的影响与结果位置 |
|---|---|
| 采集参数 | 从工位关联变量读取本次加工值;出站后在追溯记录中查看。需要显示的列还应加入报表展示配置 |
| 配方参数 | 产品版本维护具体设置值;按生产模式下发到工位。保存定义后,到配方管理完成版本与设备值核对 |
| 物料参数 | 确定用料对象与实际物料码来源;影响物料校验、绑定及扣减,结果在物料记录和产品履历中查看 |
| 不良原因 | 对应设备加工不合格时的原因信息;出站后检查履历中的原因,不良品分析据此查看分布 |
参数改名、增加或调整变量后,检查已关联的配方、报表列及标签映射;再以一件已知产品确认采集值和显示值。
设置结果值与物料产品关联
- 点击“工序设置”,根据业务维护唯一料与产线产品的关联工序。
- 在“工序结果值配置”中核对进站、出站结果的下发值;需要时维护补充说明映射。
- 保存后让设备按相同含义读取结果,完成一次已知结果的交互并核对。
工序结果值决定设备收到的数值含义,修改后需同步核对设备处理逻辑。
工位列表
建立与维护工位
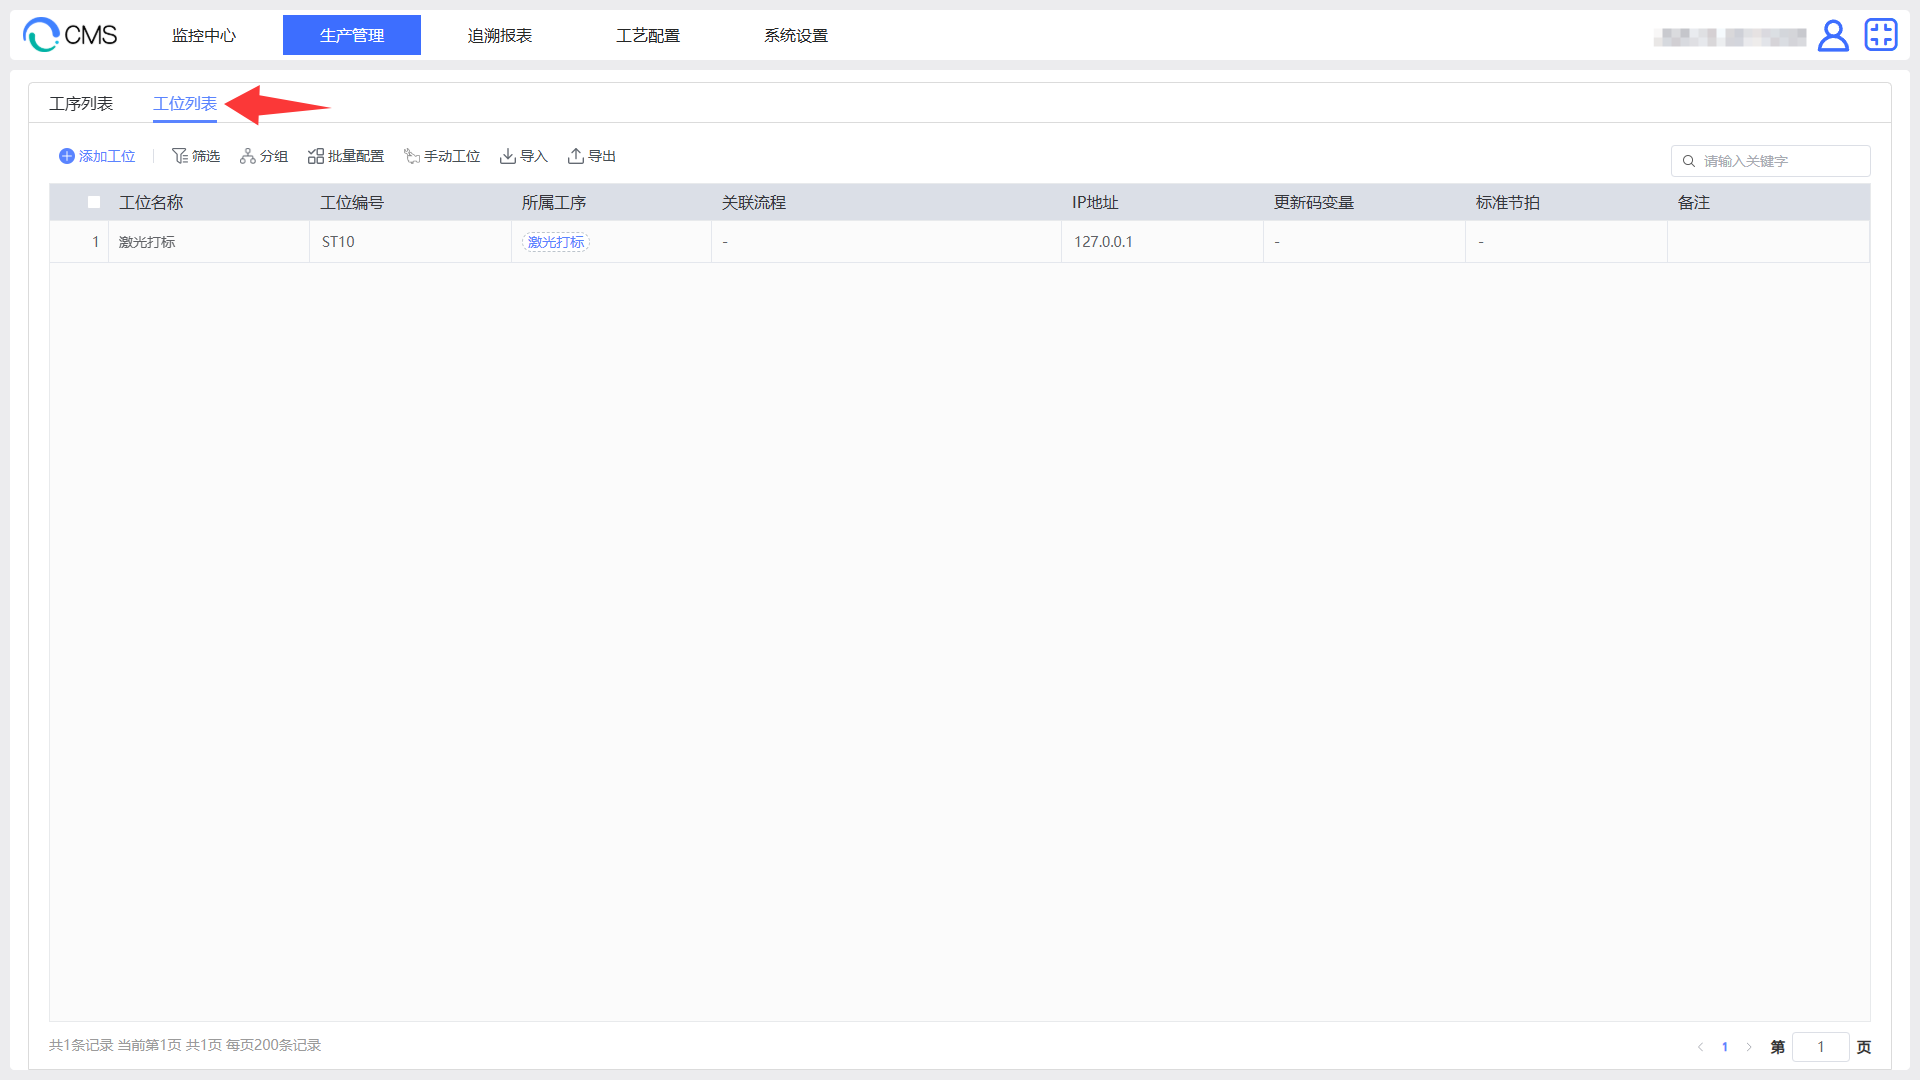
- 打开“工位列表”,点击“添加工位”。
- 填写工位名称、编号,选择所属工序,核对关联流程。
- 按需要设置 IP 地址、运行状态、更新码变量、标准节拍和备注。
- 配置参数信号,保存后重新打开详情核对。
使用 IP 关联操作人员时,配置的工位 IP 与实际登录电脑对应。运行状态按空闲、生产、点检任务核对。
“更新码变量”提供本次完工需要绑定的新条码,配合流程中的“绑定更新码”使用。需要将新码关联到指定前序工序时,在产品码更新设置中选择匹配部品和更新工序。
配置流程、条码与校验
- 选择进出站需要的流程,同一进站或出站交互类型按页面校验要求配置。
- 设置进出站条码获取方式:直读产品码、物料码关联或托盘码关联,并关联对应输入变量。
- 配置请求、结果、完成和说明等变量,核对数据类型与读写方向。
- 根据生产要求启用产品码规则、产品状态、漏工序、重码及物料等检测。
- 点检加工按对应点检检测项设置;跨产线检测同时完成系统连接与过程检测范围。
- 在 过程配置 中明确检测对象和目标工序,用正确与异常样例核对结果。
校验如何生效
工位功能决定是否执行检测,过程配置决定检查的产品或物料以及目标工序。例如,在终检启用漏工序检测后,还需确定要检查的前序工序;进站时通过结果说明定位缺少的记录。
普通生产和点检的检测开关分别设置。关闭某项检测后,相关请求不再通过该项检查拦截,其他已启用的检测继续按配置执行。配置项的对应关系见影响生产流程校验的配置项。
配置合格判定与用料
- 选择合格判断方式,核对设备结果变量及所需采集参数。
- 系统参与参数判定时,在配方中确认标准值和上下限。
- 使用物料扣减时选择设备提供或 BOM 提供用量,核对扣减信号和结果变量。
- 默认出站触发的扣减与单独配置的扣减信号按实际配置使用,核对每次用料记录。
- 完成出站后,在追溯报表查看参数、质量和物料记录。
批量配置、导入与导出
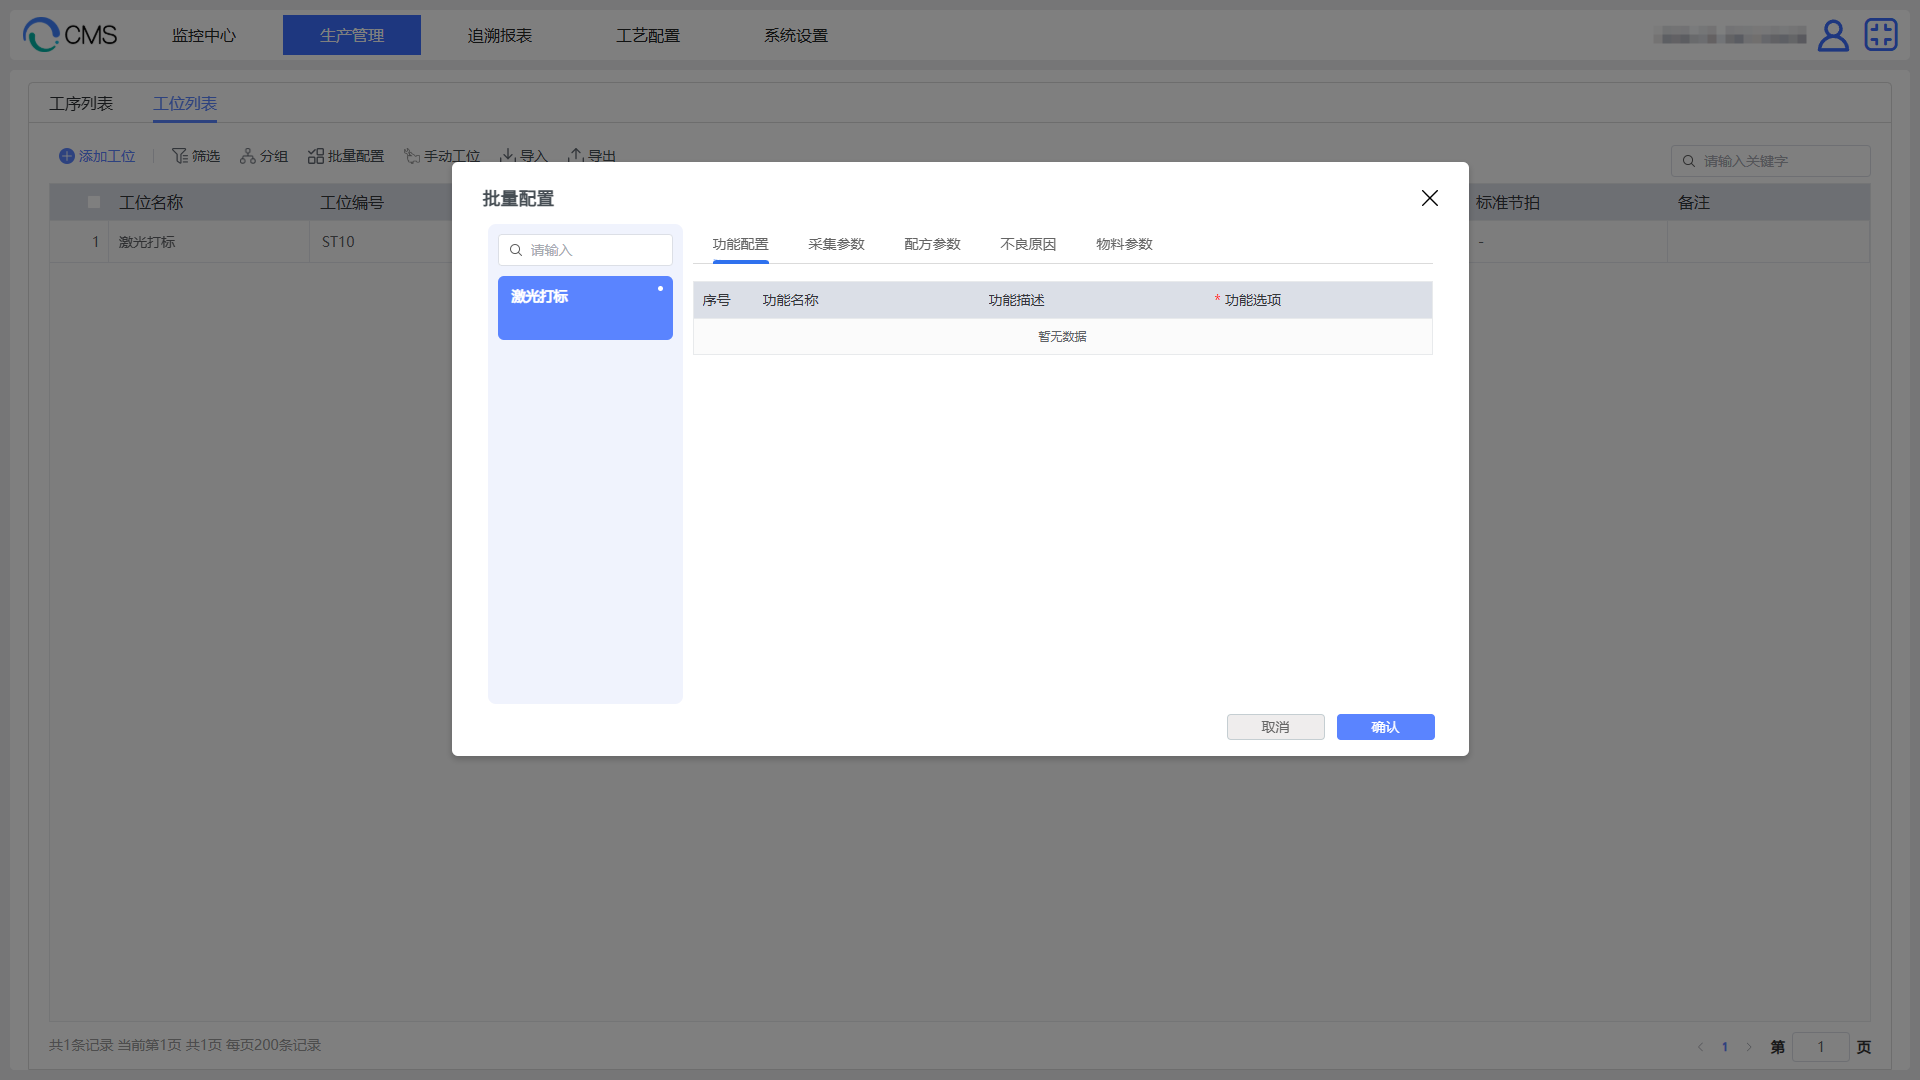
- 选择需要统一修改的工位,点击“批量配置”。
- 只修改本次范围内的字段,逐工位检查变量映射,确认保存。
- 批量维护前先导出;导入后核对工序、工位及变量对应关系。
- 保存提示需要重启流程服务时,在适当维护时段使配置生效,再执行 修改配置后的结果确认。
常见问题
| 现象 | 检查与处理 |
|---|---|
| 保存后交互仍按旧设置 | 核对实际运行工程、工位及流程服务生效情况。 |
| 参数未采集 | 1. 查看工序参数定义。 2. 检查工位关联变量及实际值。 3. 核对配方是否选用,再查看出站记录 |
| 工序在路线中找不到 | 检查产品配方路线及工序段筛选。 |
| 同一设备记录到错误工位 | 核对设备变量、所属工序及工位 IP 配置。 |