5.6.3、SPC分析组件
请根据 LTS 版本选择对应插件版本:
| LTS 版本 | 插件版本 | 下载入口 |
|---|---|---|
| 26H1 及以上 | v1.1.5 及以上 | 下载插件 |
| 25H2 及以下 | v1.1.4 | 下载插件 |
5.6.3.1、功能概述
应用场景
本模块提供一套完整的统计工具,用于监控生产过程的稳定性、分析过程能力,并通过检测项目管理和全局设置实现高效、标准化的质量数据分析。
核心功能
本模块主要关注计量型数据,即可测量的连续值,如长度、重量、温度。
- SPC分析页面:提供实时过程监控与历史数据统计分析,支持切换检测项目,并按时间、批次等条件筛选数据,便于快速聚焦指定范围进行分析。
- 控制图分析:使用多种变量控制图(如
Xbar-R、Xbar-S、I-MR)实时监控过程波动,并基于判异规则标记异常点、展示异常详情。 - 过程能力分析:评估稳定过程满足客户规格要求的能力(
Cp、Cpk)和整体性能(Pp、Ppk)。 - SPC检测项目:定义检测项目、控制图类型、数据来源和筛选字段,并配置实时计算指标或判异报警下发变量,确保分析与控制同步。
- SPC基础设置:统一设置常用判异规则和自定义扩展,并配置实时统计范围和导出范围,帮助用户更精准地识别工艺问题并快速响应。
主要价值
对于生产现场:
- 实现对现场质量的SPC监控,正确评估过程稳定性,及时识别过程波动,减少因过程波动带来的质量问题。
- 针对过程的重要控制参数做SPC,分析影响过程的因素,采取改善措施,不断提升过程能力,提高产品合格率。
对于现场人员:
- 过程数据自动采集、自动抽样,SPC控制图和过程能力指标实时更新,无需手动录入、计算和绘图,减少大量重复工作。
- 配置好检测项目后,可灵活切换不同检测项目的分析视角,集中管理明细数据和分析结果,方便后续追溯与跟进。
- 提供快捷的分析工具,支持简单选择或录入数据,灵活适配不同场景下的快速分析需求。
- 支持一键生成客户需要的过程抽样结果分析报告。
5.6.3.2、SPC配置页面
检测项目管理
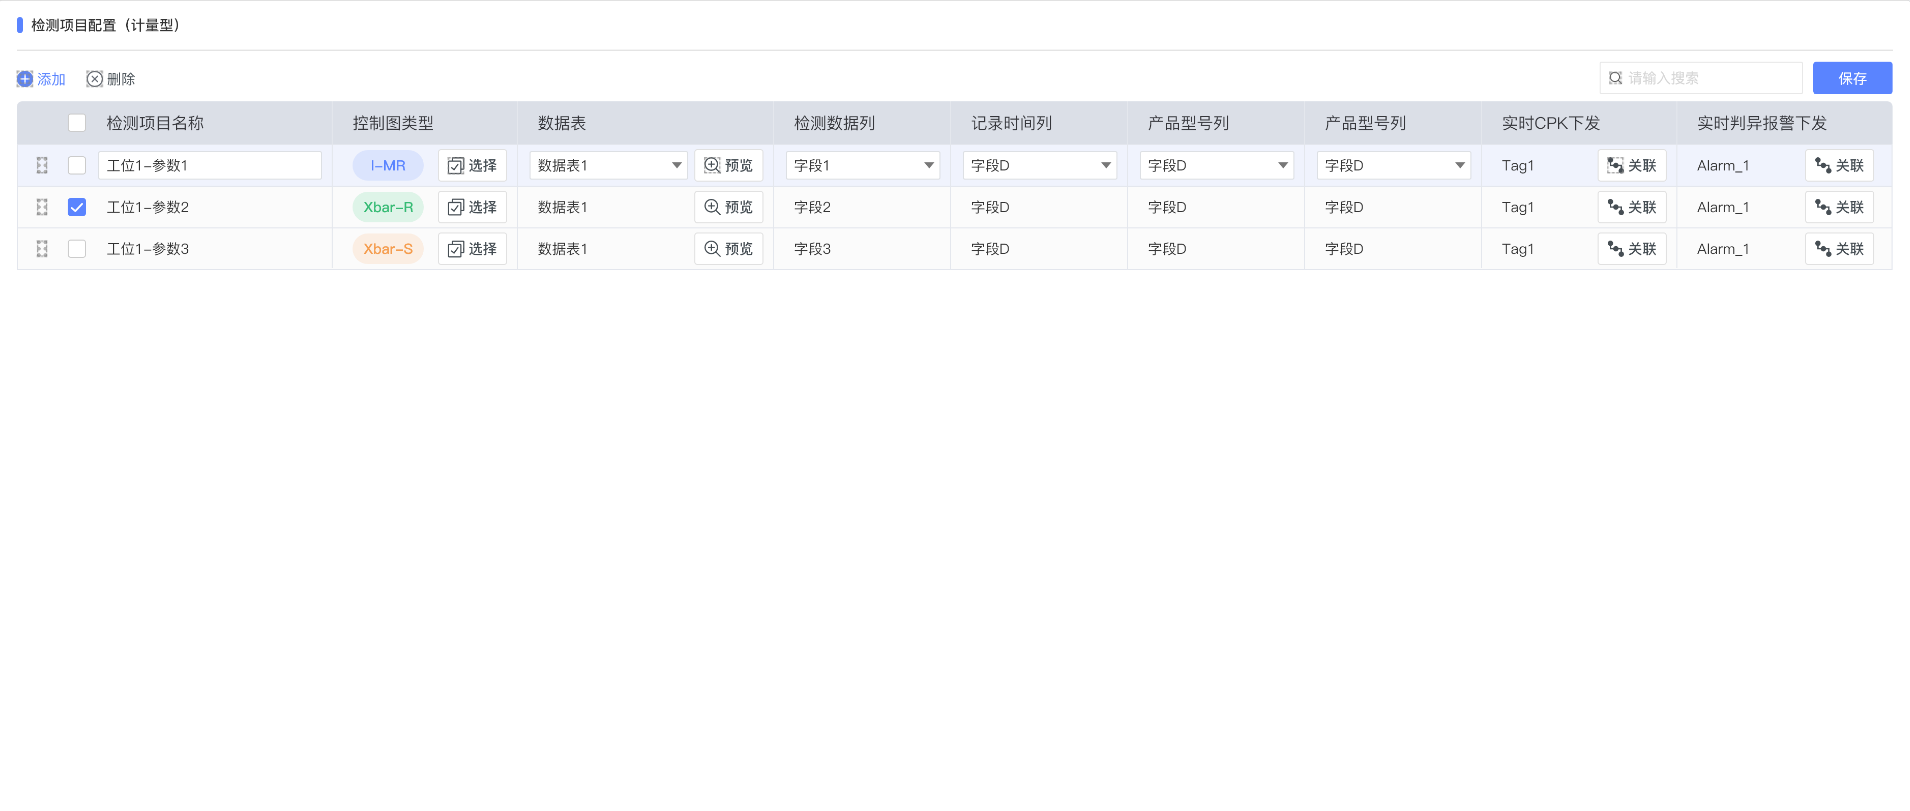
创建新的检测项目
选择能够代表过程关键特性或质量表现的测量指标进行收集和分析。
选择控制图类型
控制图说明:
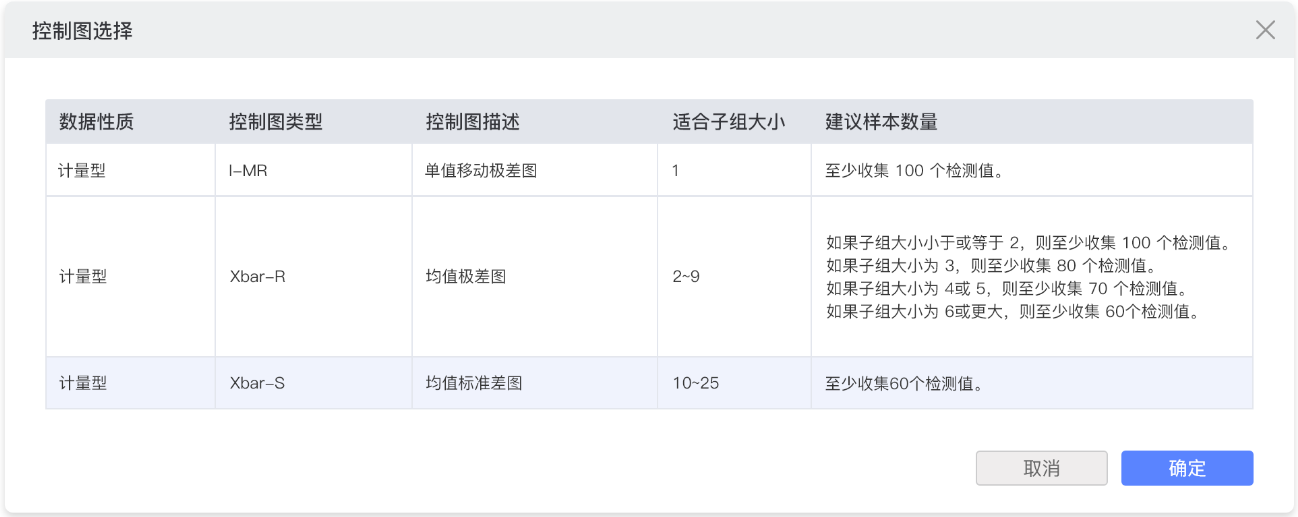
- I-MR 图(单值-移动极差图):当子组大小
n=1(如每次只测一个样本或无法形成子组)时使用。I图监控单个测量值,MR图监控相邻测量值之间的变异(移动极差)。 - Xbar-R 图(均值-极差图):同时监控过程均值(
Xbar图)和过程变异(R图,用极差衡量),适用于子组大小较小(2-9)且过程稳定的场景。 - Xbar-S 图(均值-标准差图):同时监控过程均值(
Xbar图)和过程变异(S图,用标准差衡量),统计上更优,尤其适用于子组大小较大(>9)的场景。
配置样本数据源及字段
配置项说明:
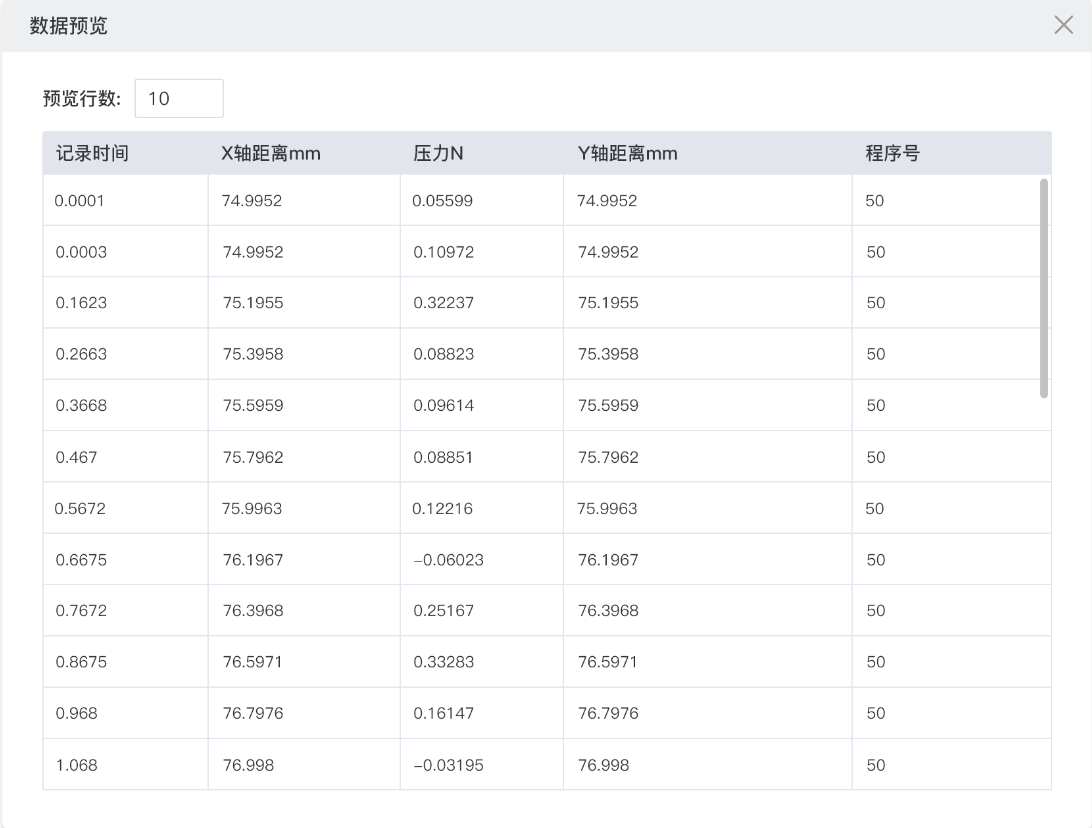
- 数据表:数据及筛选字段的来源。多个检测项目可使用同一个数据表,使用时可进行数据预览。
- 检测数据列:样本数据所在列。
- 记录时间列:筛选字段,在SPC分析界面中用于筛选一段时间范围内的数据。
- 产品型号列:筛选字段,在SPC分析界面中用于筛选同一型号的数据。
- 产品条码列:数据字段,在SPC分析界面中用于查看数据对应的产品条码。
数据表为开发版-数据管理的内容,需要提前配置。可使用变量归档表按需归档,或通过开发版-互联管理访问第三方数据库表,也可直接使用插件提供的数据。
配置实时下发变量
配置项说明:
- 实时CPK下发:关联下发变量,下发对应检测项目实时模式下的
CPK计算值。 - 不满足计算条件时:系统不进行下发;样本数据更新时,系统会重新更新下发结果。
- 实时判异报警下发:关联下发变量,下发对应检测项目实时模式下的控制图判异报警结果。
- 判异结果变化时:任一判异条件满足时系统下发
True,判异消失时下发False。
基础规则设置(全局设置)
配置默认控制图判异规则
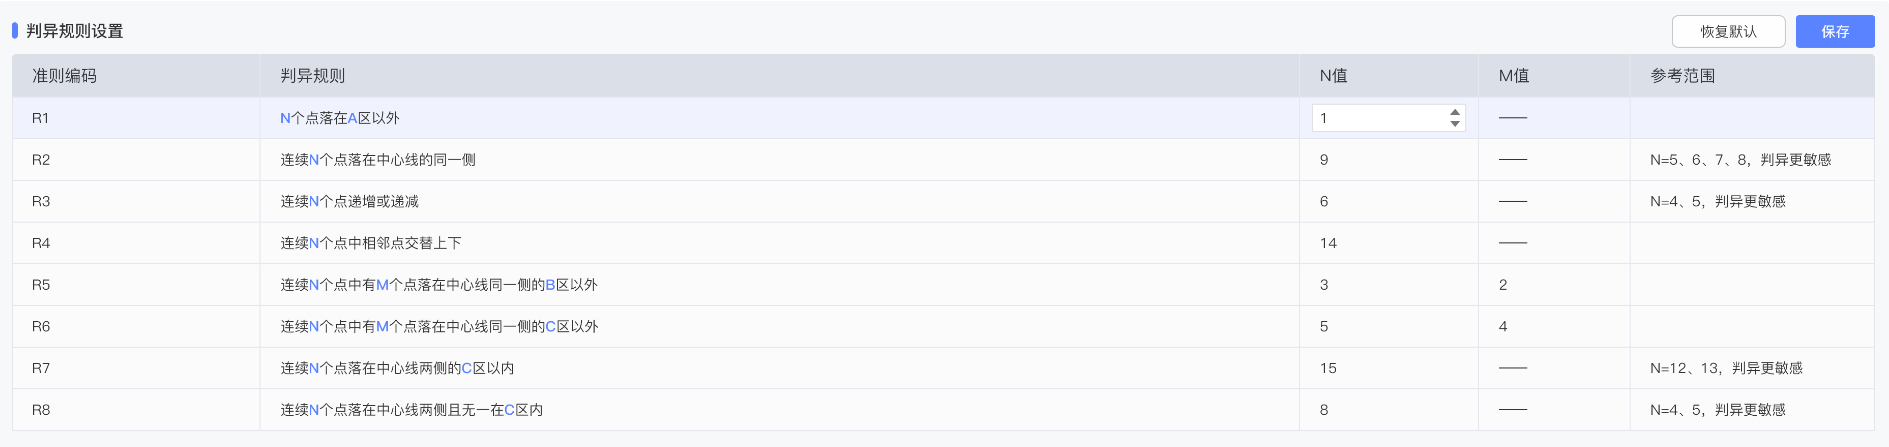
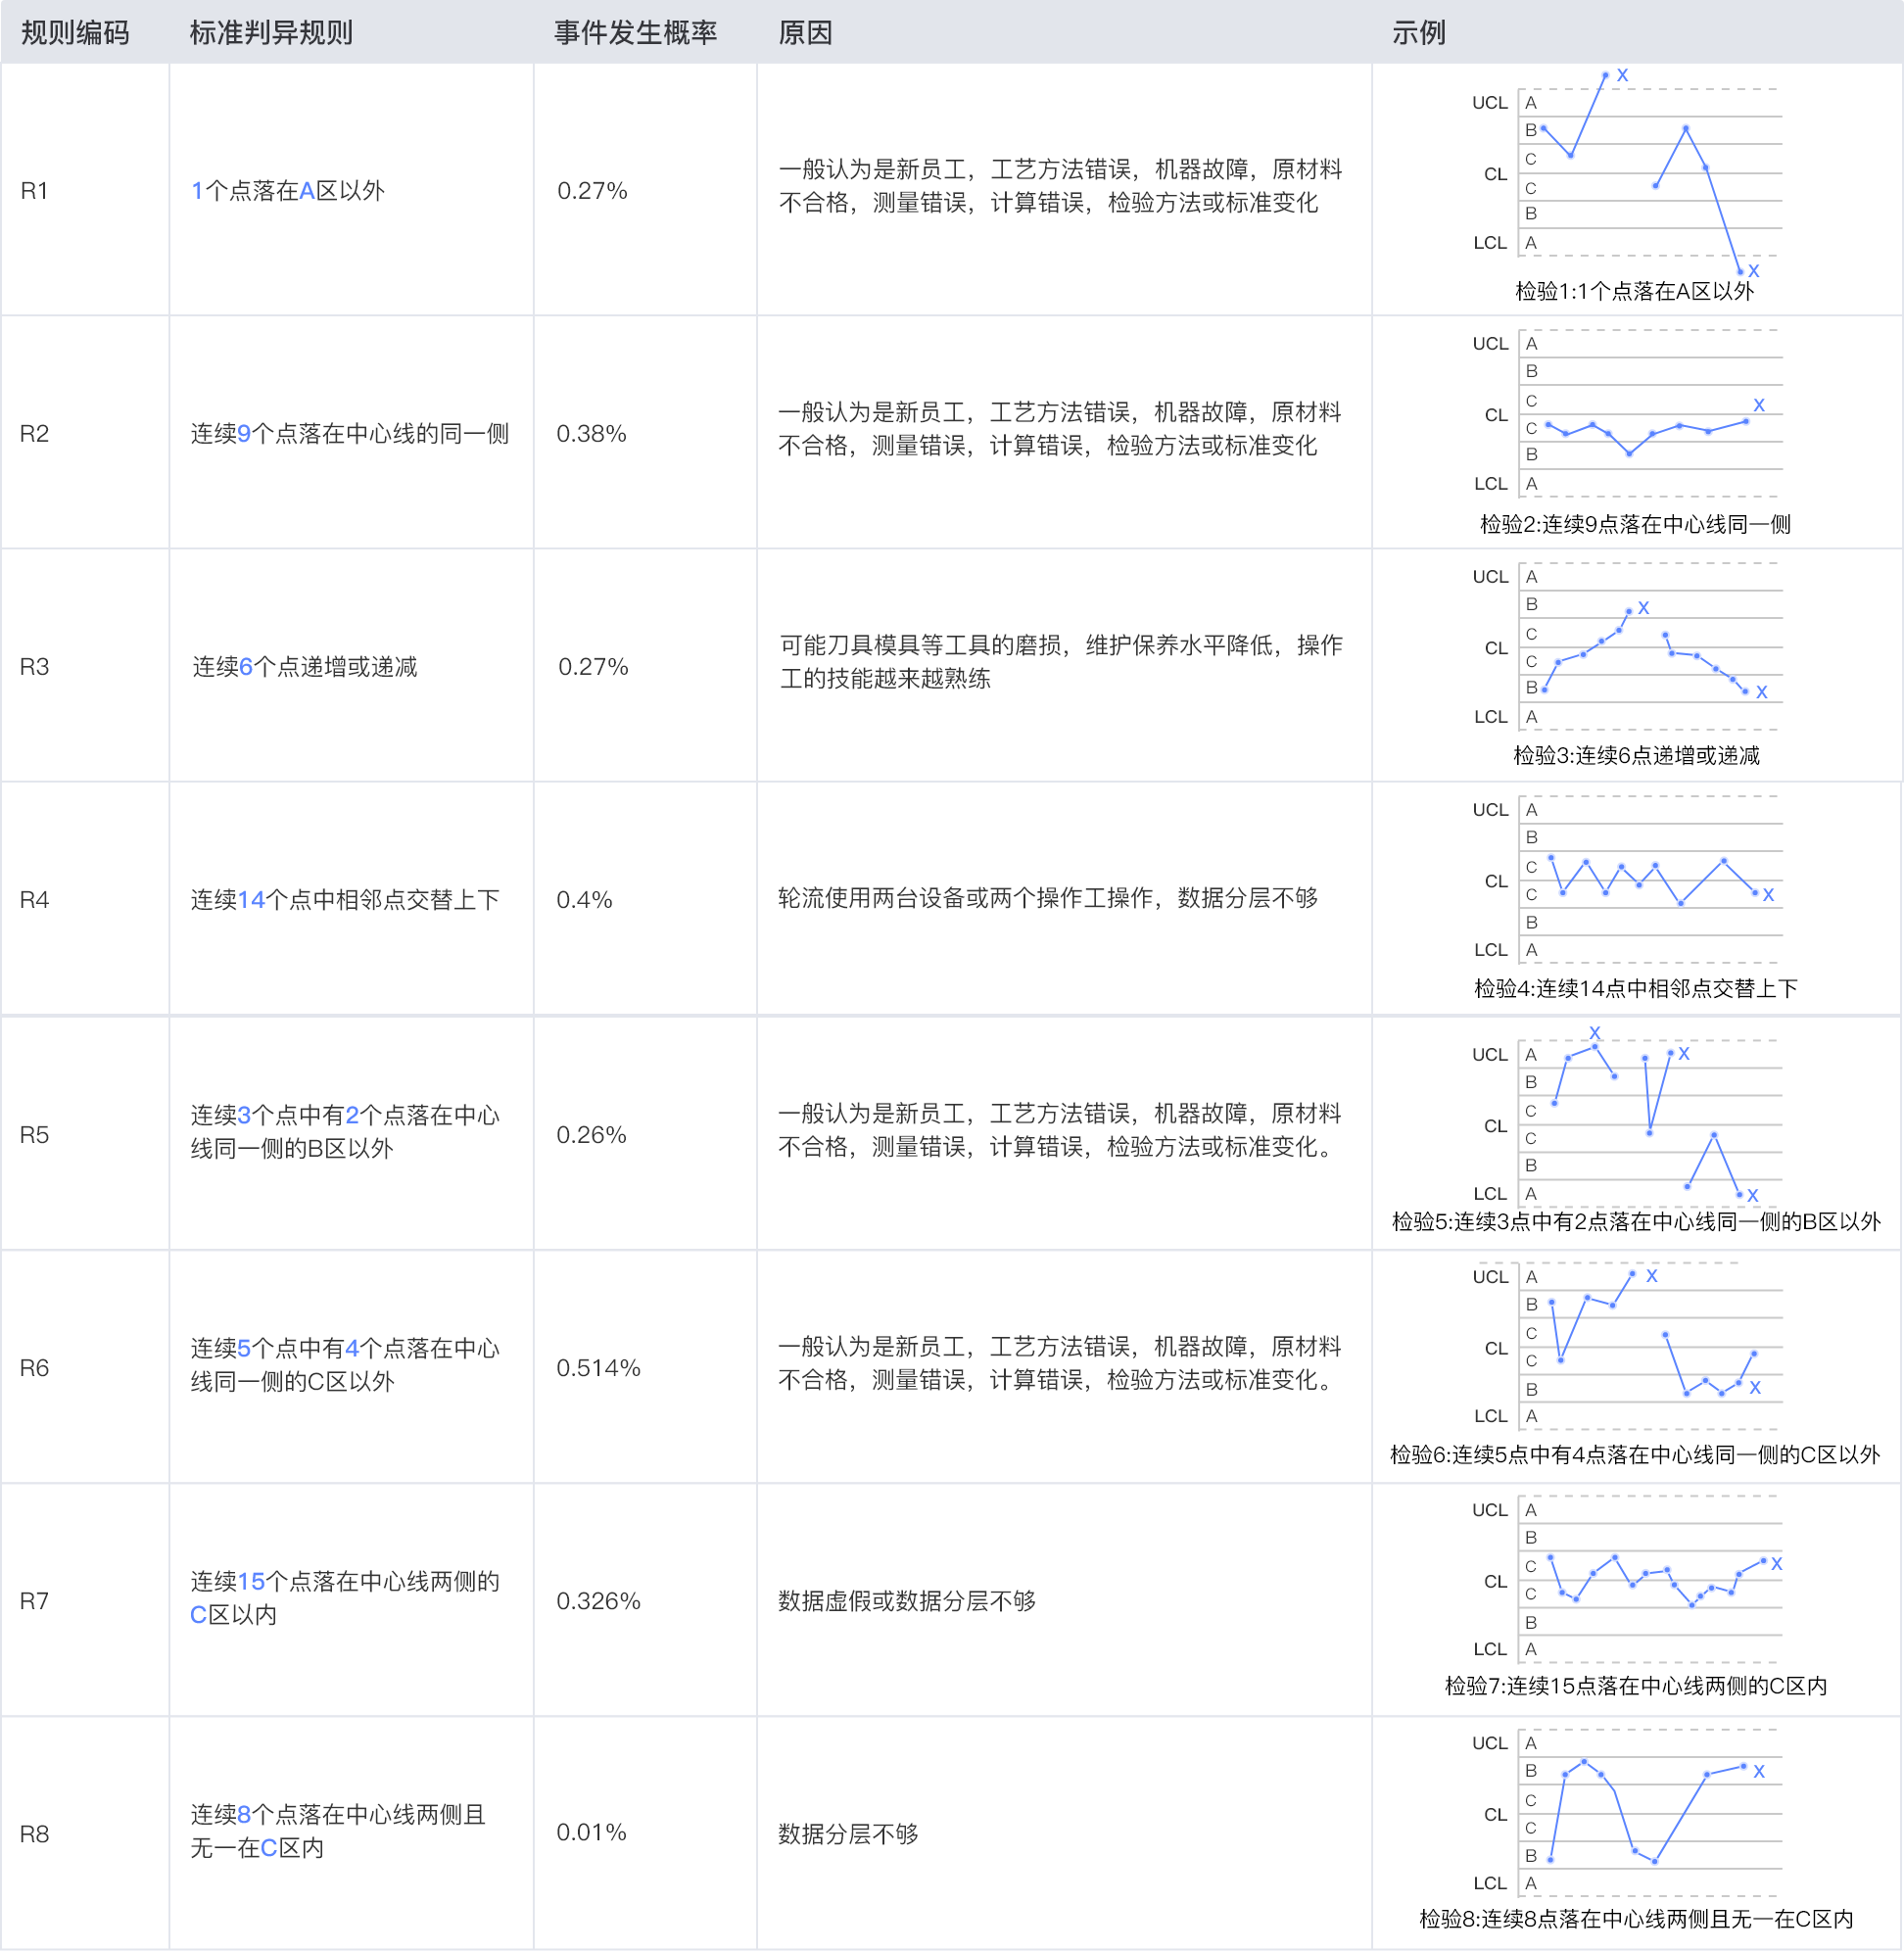
判异规则说明
判异规则是一套基于概率统计的准则,用于识别控制图上可能由特殊原因导致的非随机模式。即使所有点都在控制限内,某些模式也可能表明过程已经失控。
判异规则示例:
- 规则 1:任何点超出控制限(
UCL或LCL)。(最明显的信号) - 规则 2:连续
N个点(常见N=7、8 或 9)落在中心线同一侧。(过程均值可能已偏移) - 规则 3:连续
N个点(常见N=6)持续上升或下降。(存在趋势) - 规则 4:连续
N个点(常见N=14)上下交替。(可能存在系统性波动源) - 规则 5:连续
2/3(或3/4)个点落在中心线某侧的2倍标准差区以外(A区)。 - 规则 6:连续
4/5个点落在中心线某侧的1倍标准差区以外(B区)。 - 规则 7:连续
N个点(常见N=15)落在中心线两侧的1倍标准差区以内(C区)。(变异可能减小,也可能是分层) - 规则 8:连续
N个点(常见N=8)落在中心线两侧且无点在1倍标准差区以内(C区)。(可能存在双峰分布)
判异规则设置
- N值设置:可设置判异规则的具体设定值,修改后会影响对应情形发生的概率。
- 恢复默认:系统已提供默认常用设定值,修改生效后可重置为默认值。
- 规则启用:在SPC分析界面中使用,所有检测项目共用同一配置,修改后会同步生效。
配置实时数据范围及数据导出
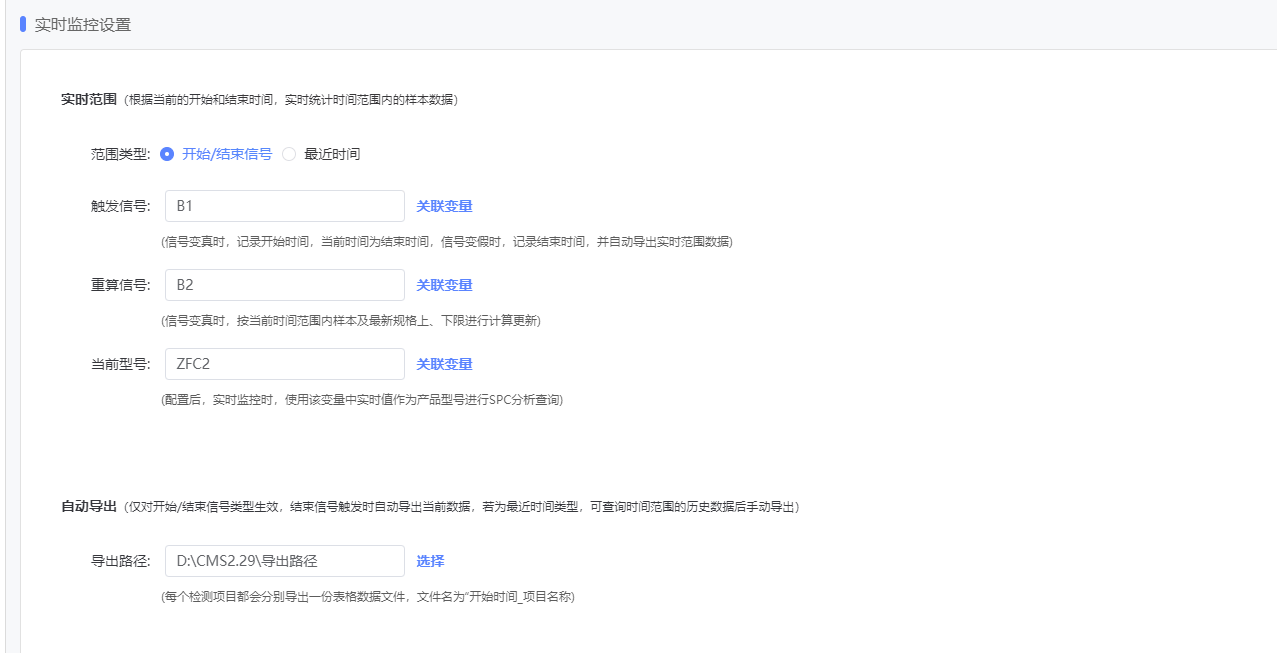
实时范围
提供两种类型的实时范围,用于影响实时监控模式下样本数据的统计范围:
- 开始/结束信号:统计开始生产到结束生产时间范围内的样本数据。
- 触发信号:信号变真时为开始生产,信号变假时为结束生产。
- 重算信号:信号变真时按当前配置重新计算,用于配置更新后的重算。
- 当前型号:按当前型号值过滤实时监控模式下的产品型号数据。
- 最近时间:统计当前时间范围内前
N个小时的样本数据。
自动导出
- 仅对“开始/结束信号”类型生效,结束信号触发时自动导出当前生产时间范围内的样本数据及计算值。
- 导出路径:按每个检测项目分别导出
Excel文件,导出到本地配置路径。
5.6.3.3、SPC分析页面
项目选择与数据筛选
选择检测项目

项目选择
- 检测项目:选择已配置的检测项目内容,可直接下拉切换;每个项目配置独立保存。
- 产品型号:筛选字段,可基于数据表中的该字段进行指定型号过滤查询。
子组说明
为了进行SPC分析,需要按特定规则从过程中抽取一小组连续生产的样本集合。
- 捕捉组内变异:理想情况下,一个子组内的样本是在尽可能相同条件下(短时间内)获取的,其内部变异主要反映普通原因波动。
- 比较组间变异:不同子组之间(通常是不同时间点抽取)的差异,可能暴露特殊原因的影响。
子组配置
- 子组大小:设置每个样本集合的大小,按不同控制图类型提供大小选择。
- 子组数量:设置要取样本集合的数量,
子组大小 × 子组数量 = 样本总数。
按时间范围、批次等筛选

运行模式
- 实时监控:按实时时间范围进行取样,计算结果和分析页面实时更新,用于实时监控场景。
- 历史查询:手动设定查询时间范围进行取样,分析结果展示在页面上,可导出样本数据和报告详情,可多次查询,用于历史分析场景。

- 手动录入:现场记录取样数据后手动录入,基于录入数据展示分析结果,可导出样本数据和报告详情,也可清空后重新录入,适用于非随机取样的采样分析场景。
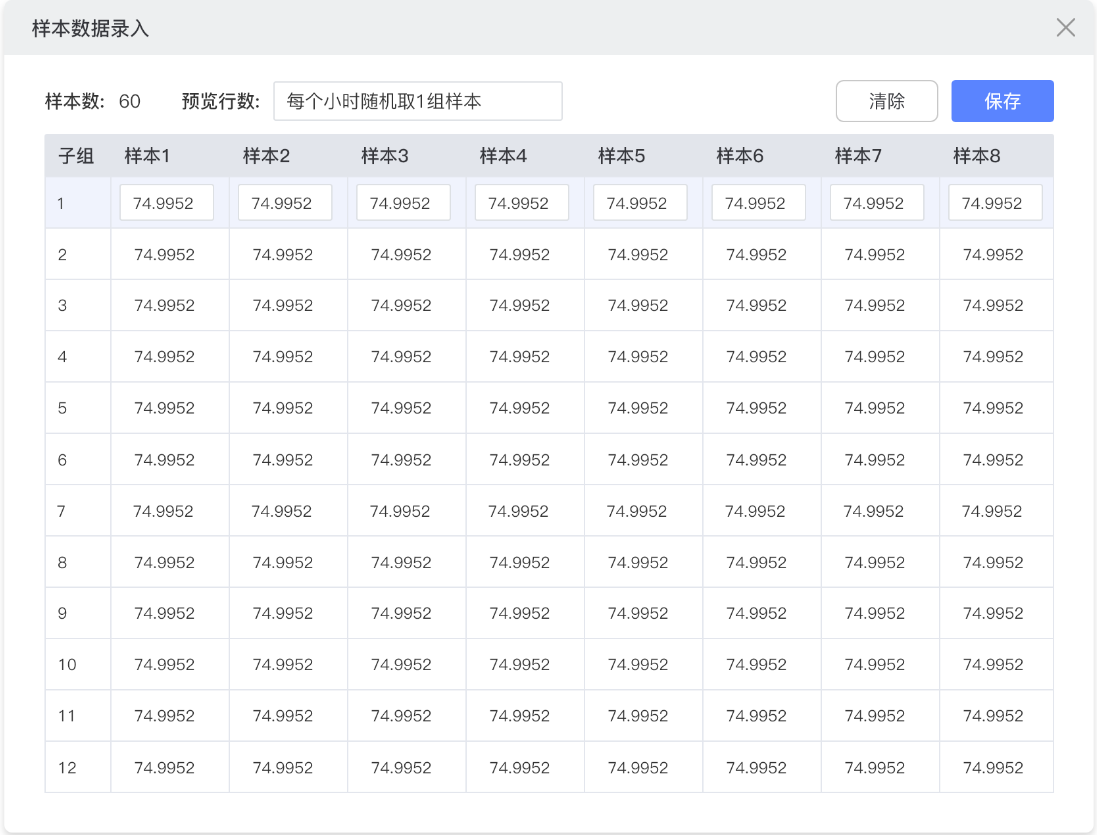
- 查询时间:按时间范围过滤原始数据,并在原始数据中进行取样。
- 取样方式:仅支持随机取样,按取样总数在查询时间范围内取样;样本数不足时,会按最小完整子组进行取样。
导出报告及数据详情
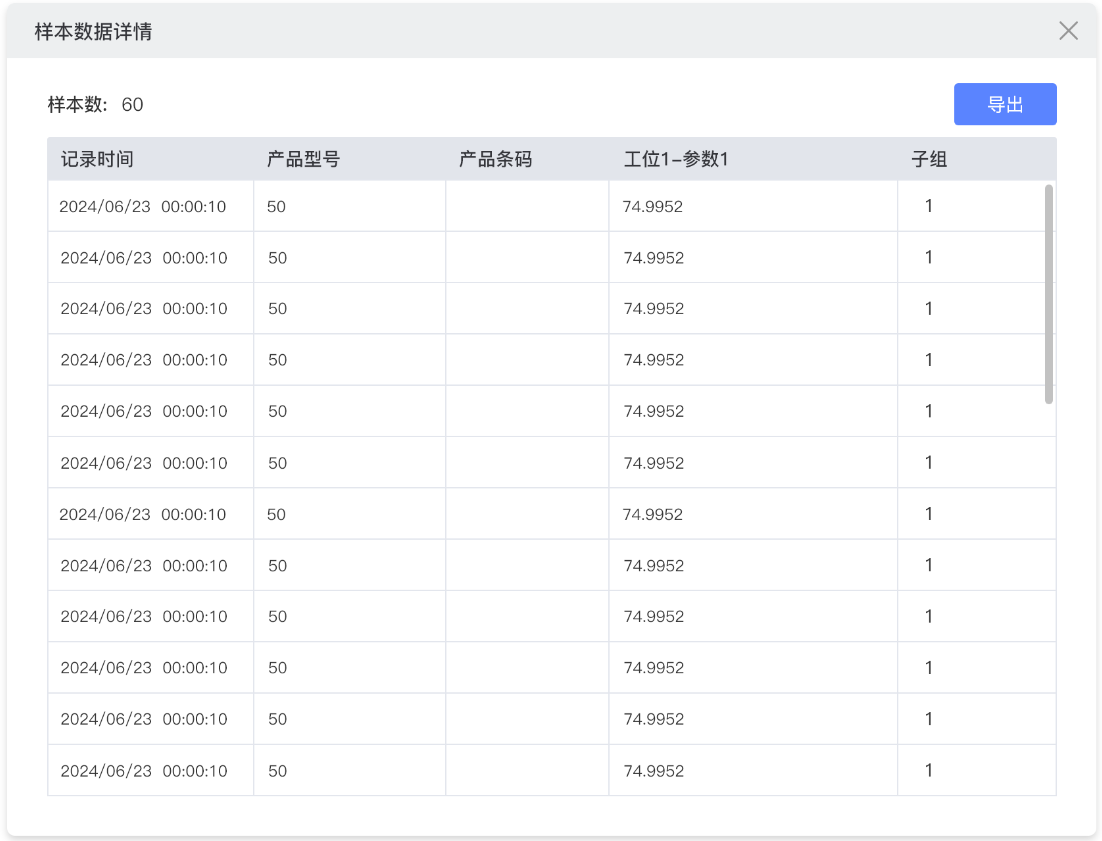
控制图分析
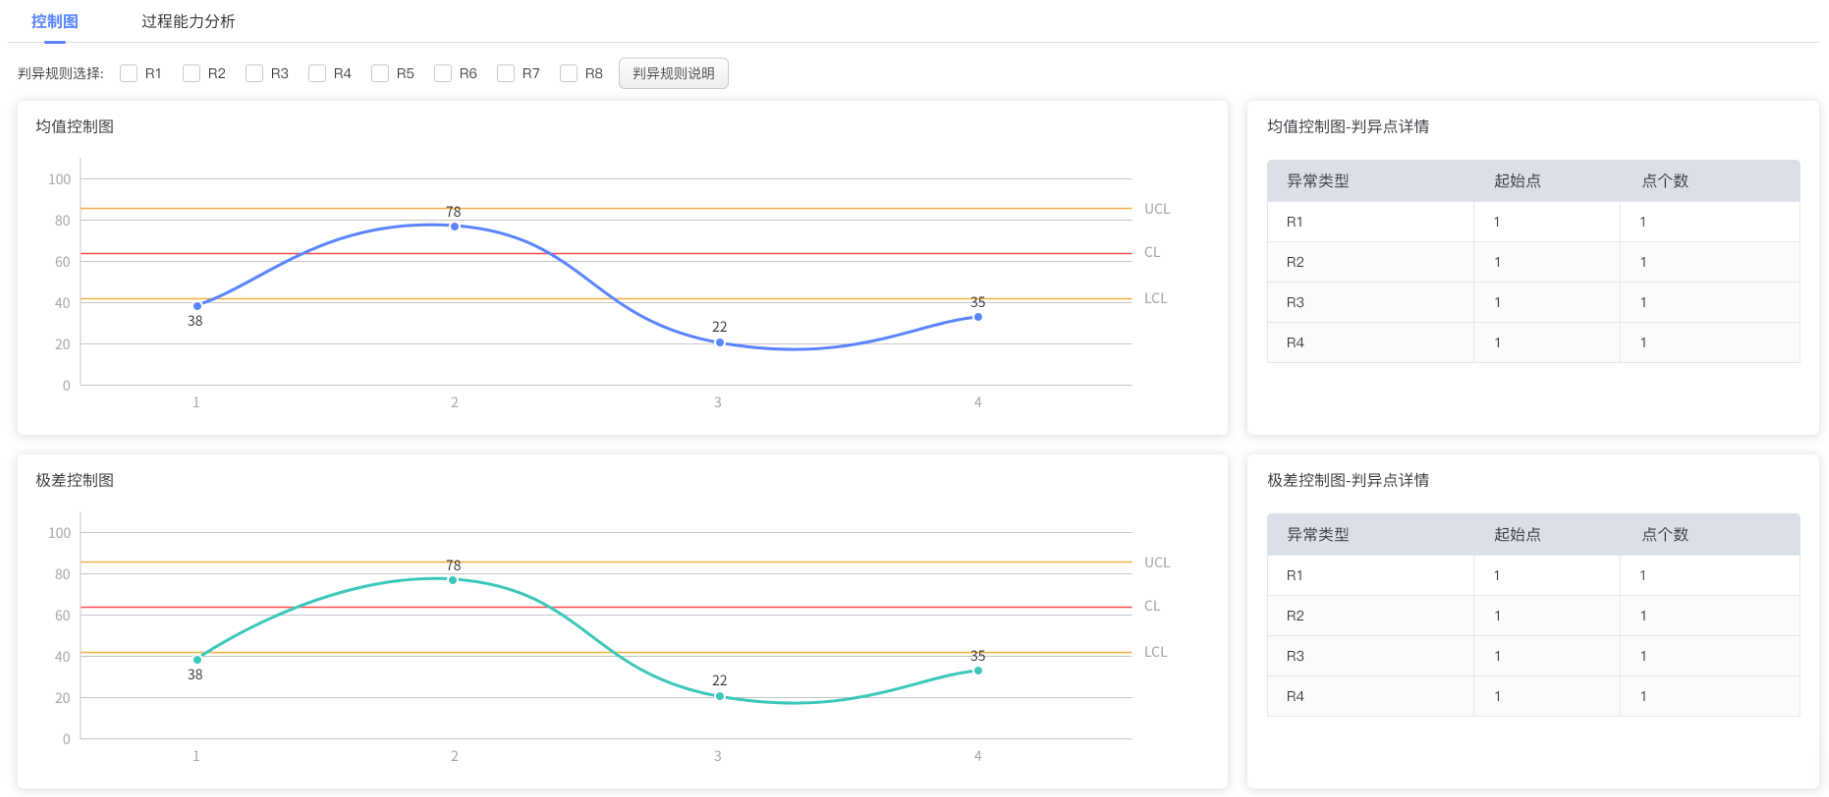
控制图说明
控制图是一种按时间顺序绘制过程统计量(如均值、极差、标准差、单值)的图表,包含中心线(CL)、上控制限(UCL)和下控制限(LCL)。
- 可视化过程表现:直观展示过程随时间的变化趋势和波动情况。
- 区分变异类型:帮助判断观测到的波动是普通原因还是特殊原因引起的。
- 监控过程稳定性:判断过程是否处于统计受控状态,即仅受普通原因影响。
控制图组成
- 中心线(CL):代表过程的平均水平或中心趋势。
- 控制限(UCL/LCL):根据过程数据和统计原理计算得到的边界线(通常为距离中心线
±3倍标准差),反映的是过程自身的波动范围,而不是客户要求的规格范围。 - 数据点:按时间顺序绘制的子组统计量,如每个子组的平均值
Xbar、极差R、标准差S或单个测量值I。
控制图计算公式
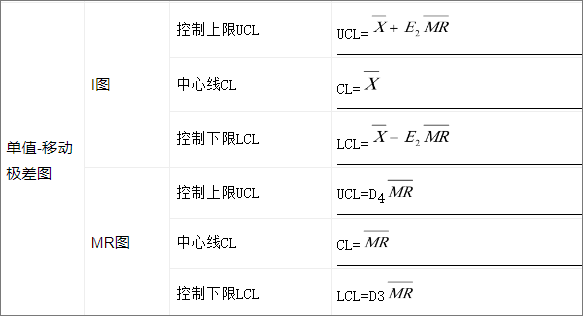
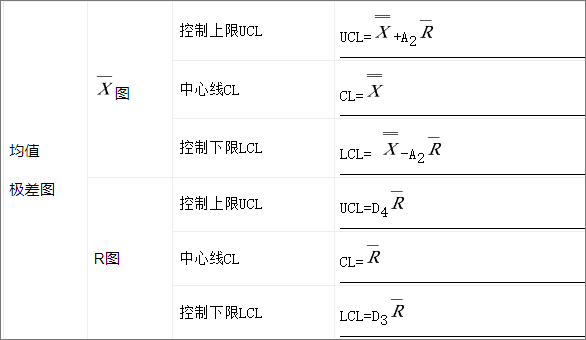
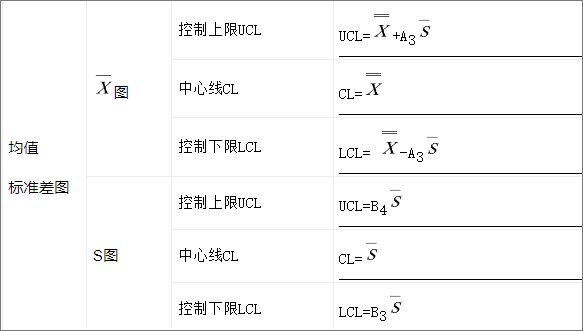
判异规则说明
过程能力分析
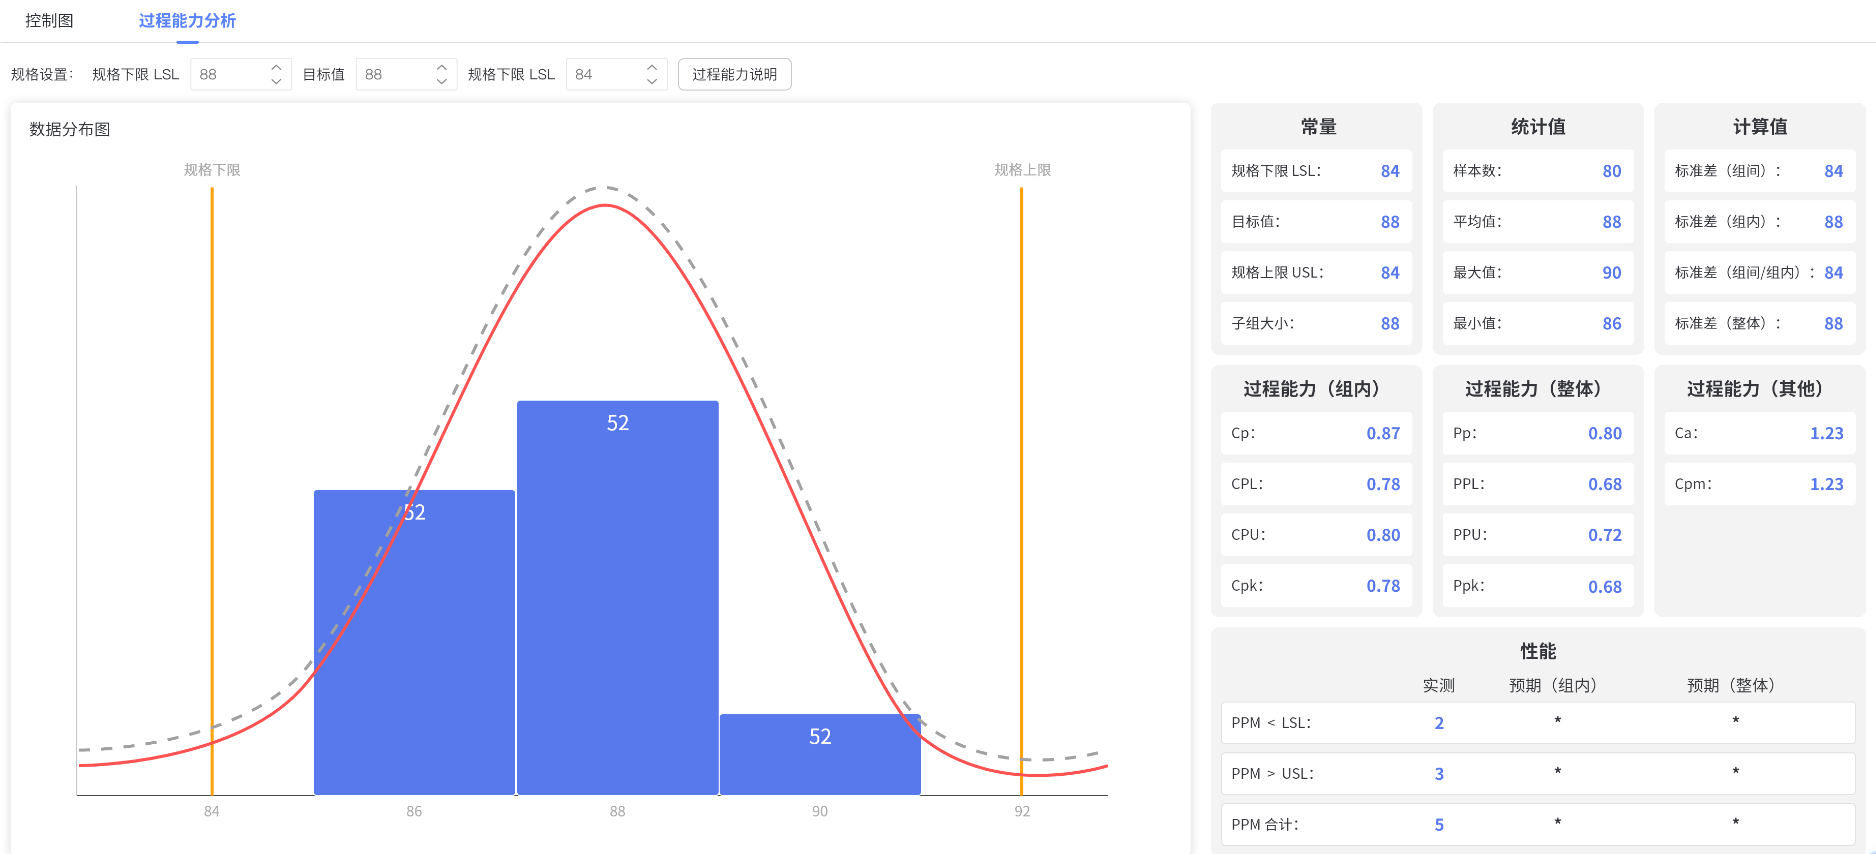
过程能力说明
过程能力是指处于统计稳定状态下的过程满足客户或工程规格要求的能力。
过程必须首先通过控制图证明是稳定的(仅受普通原因影响),否则能力分析结果可能无意义或具有误导性。
与控制限的区别
- 规格限(USL/LSL):由客户或设计定义,是固定的目标要求。
- 控制限(UCL/LCL):由过程本身的数据计算得出,会随着过程变化而变化。
过程能力/性能指标说明
用于量化过程能力或性能的统计指数。
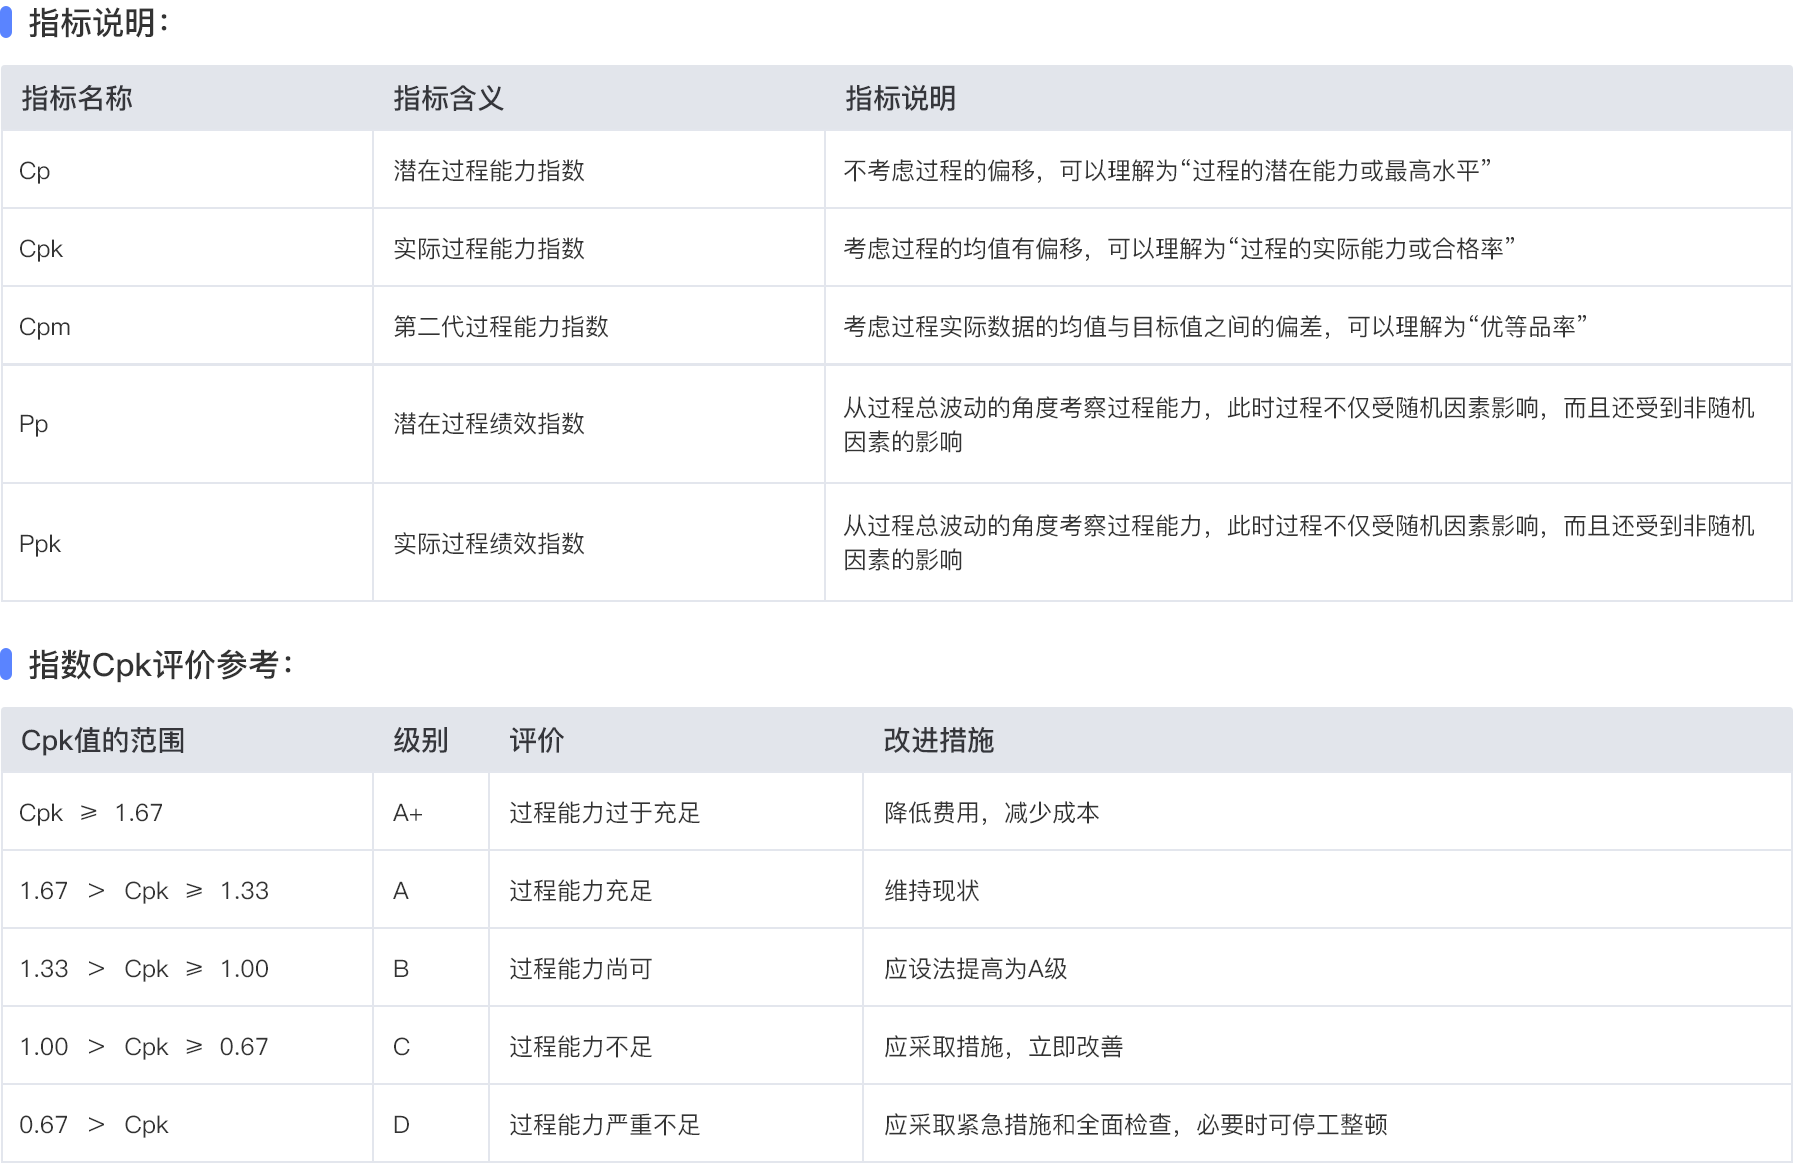
各指标差异说明
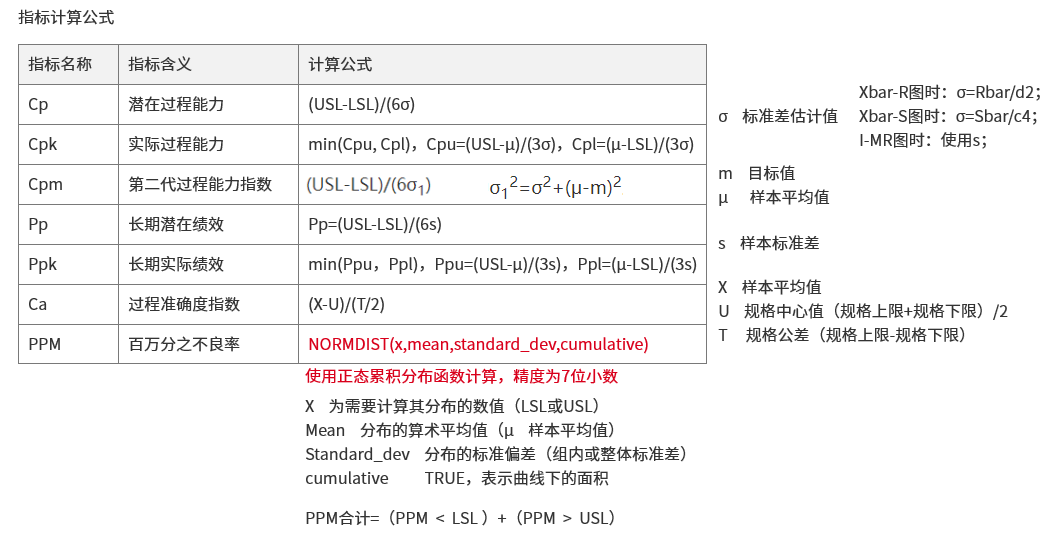
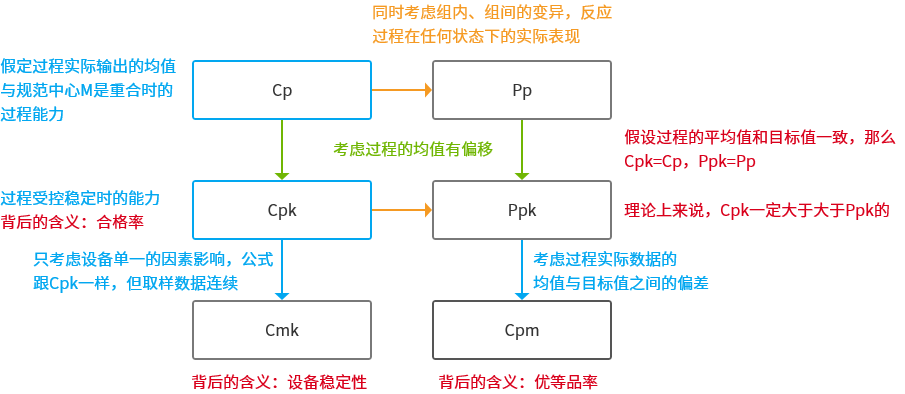
PPM指标说明
PPM(Parts Per Million non-conforming,百万分之不合格品数)用于量化过程产生超出规格限(USL/LSL)产品的预期比例。
它提供了一个更直观、具体的质量水平度量。例如,“1000 PPM”比“Cpk = 1.0”更容易理解为每一百万个产品中预计约有 1000 个不合格。
正态分布图说明
正态分布,也称高斯分布,是一种非常常见的连续概率分布。
- 对称性:关于均值(
μ)对称。 - 集中性:大部分数据点集中在均值附近。
- 由均值和标准差决定:分布的中心位置由均值(
μ)决定,分布的胖瘦(离散程度)由标准差(σ)决定。标准差越小,分布越“瘦高”;标准差越大,分布越“矮胖”。
经验法则:对于正态分布,
- 约
68.27%的数据落在均值±1个标准差(μ ± 1σ)范围内。 - 约
95.45%的数据落在均值±2个标准差(μ ± 2σ)范围内。 - 约
99.73%的数据落在均值±3个标准差(μ ± 3σ)范围内。
正态概率密度曲线说明
组内正态概率密度曲线(虚线)
描绘了如果过程完全稳定(即消除了所有特殊原因或组间变异后),其输出数据的理论分布会是什么样子。它反映了过程的最佳潜力。
整体正态概率密度曲线(实线)
描绘了在所选分析时间段内,过程输出数据的实际整体表现的理论分布。它反映了包括所有波动在内的长期结果。
- 理想情况(过程稳定):如果过程非常稳定(特殊原因影响很小或没有),那么组内标准差会非常接近整体标准差。此时,“组内”曲线和“整体”曲线会几乎重合(形状相似,中心相同),意味着过程的实际长期表现接近其理论上的最佳潜力。
- 常见情况(存在额外变异):如果过程中存在显著的组间变异(例如过程漂移、不同批次间的差异、未受控的特殊原因等),那么整体标准差会大于组内标准差。此时,“整体”曲线会比“组内”曲线更矮、更胖。这两条曲线的分离程度直观反映了由非普通原因(组间变异)引入的额外波动量,也说明过程的实际长期性能比其短期潜力更差。
5.6.3.4、SPC概念
SPC(Statistical Process Control,统计过程控制)是一种方法论。它通过对过程数据进行收集,并结合基本图形与统计工具进行分析,从中发现影响过程的变异,通过问题分析找出异常原因,及时采取改善措施,使过程恢复正常,并借助过程能力分析与标准化持续提升过程能力。
过程变异/波动说明
过程变异是指过程输出(如产品尺寸)随时间发生的变化。任何过程都存在变异,通常包括以下两种:
- 普通原因变异 / 随机波动:系统固有的、偶然的、大量的、微小的、难以追踪单个来源的波动总和,是过程“正常”运行的一部分,通常表现为一种可预测的稳定模式。 例如:操作员微小的操作差异、环境温湿度的轻微变化、设备正常的微小抖动。 措施:需要通过改进整个系统(如改进设计、更换设备、优化标准操作流程)来减少。
- 特殊原因变异 / 异常波动:由特定、可识别的外部因素或事件导致的、非预期的、通常较大的波动,会使过程变得不稳定、不可预测。 例如:设备突然故障、使用了不合格的原材料、操作员未按规程操作、测量仪器失准。 措施:需要立即调查,找出并消除特定原因,使过程恢复稳定。