3.4.3 点检管理
组件名称:点检管理 组件编号:InspectionManagement
功能说明
点检管理用于通过指定产品的实际加工,检查各工序是否得到预期结果。先设置任务、产品与逐工序预期,再开始点检,最后查看任务结论和加工明细。页面依次包含“点检任务管理”“点检记录”“点检追溯报表”“报表配置”四个页签。
先区分三类结果
- 加工结果 OK/NG:表示点检件在该工序的实际加工判定,是追溯报表统计合格数的依据。
- 点检通过/不通过:表示实际加工结果是否符合任务预期。预期 NG、实际 NG 时,该项点检符合预期。
- 任务状态:表示任务处于未开始、点检中、已暂停或已完成等阶段;查看完成状态后,还要查看任务结果与明细。
适用场景与解决的问题
-
开班或换型后检查检测工序:需要确认检测结果符合预期。设置点检任务、次数和预期结果,完成点检加工后逐项对照实际结果,检查应通过和应不通过的项目。
-
复查某次点检是否满足要求:通过点检记录查找任务,再查看点检追溯报表中的工序参数与结果,明确哪一项符合预期、哪一项需要处理。
使用前准备
- 在 产品管理、配方管理 中准备点检适用的产品、配方和工艺路线。
- 确认点检对象、点检类型及预期结果,核对 普通生产、点检与返修的区别 中点检状态下的校验要求。
- 为本次点检件准备可区分的点检 ID,记录任务名称;跨工序使用同一点检 ID,便于对应同一件的结果。
- 确认点检工序段及现有生产任务,按生产安排处理占用,再开始点检。
相关教程
点检任务管理
新建点检任务
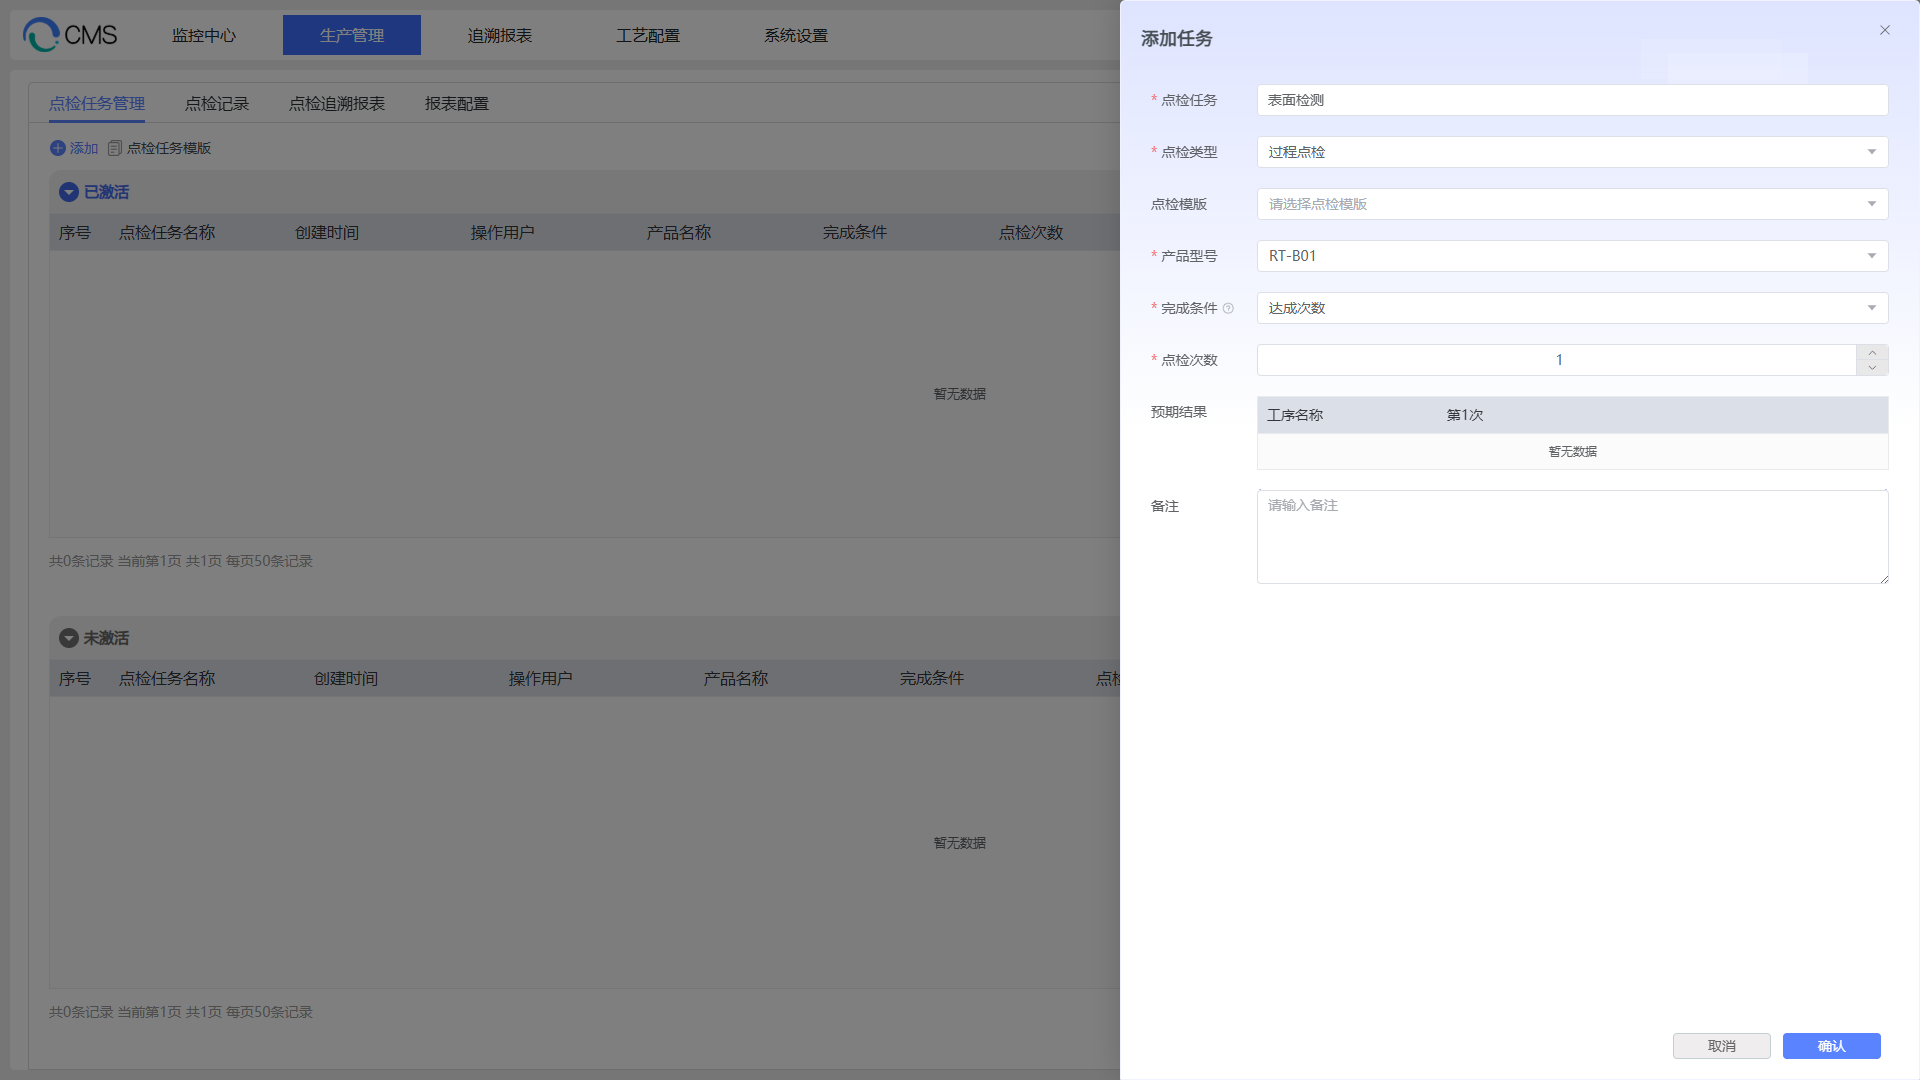
- 点击“添加”,填写便于查询的点检任务名称,选择点检类型和产品型号。
- 有可复用模板时选择“点检模版”,核对带出的产品、完成条件和预期结果。
- 查看产品带出的点检路线,确认本次要经过的工序。
- 选择“完成条件”。采用“达成次数”时填写点检次数,并为每个工序的每一次设置预期 OK 或 NG;采用“满足预期”时,为各工序设置一项预期。
- 填写备注,说明点检用途及样件安排,确认保存。
- 在未激活任务中核对名称、产品、路线和完成条件;需要调整时先编辑,再激活。
| 完成条件 | 设置与结果确认 |
|---|---|
| 达成次数 | 1. 设置次数,各工序按第 1 次、第 2 次等维护预期。 2. 任务按点检 ID 对应各工序的同一次结果。 3. 各工序各次实际结果回填后,检查任务完成状态与是否通过。 |
| 满足预期 | 1. 每个工序设置一项预期 OK 或 NG。 2. 加工后查看该工序实际结果是否与预期一致。 3. 任务完成后仍逐项核对结果,确认达到本次点检要求。 |
点检次数填写范围为 1~20 次。同一点检 ID 在不同工序对应同一件;任务进行中,同一 ID 在同一工序再次回传结果时,会更新对应项,按件检查时应核对 ID 的使用方式。
维护任务模板
- 打开“点检任务模板”,点击“添加”,维护模板名称、类型、完成条件与预期结果。
- 需要沿用已有设置时,选择模板并“创建副本”,修改名称和需要调整的内容。
- 保存后新建任务并选择该模板,核对带出的内容。
- 修改或删除模板时,先确认其用途,保存后重新查看模板资料。
激活与开始点检
- 选择未激活任务,点击“激活”,核对任务进入待开始状态。
- 选择该任务点击“开始”;使用工序段的产线,在选择窗口核对本次点检范围,再确认开始。
- 若提示生产工单或其他点检任务占用,查看提示的工序段及任务,按生产安排处理后重新开始。
- 确认任务为“点检中”,核对设备对应工位、产品配方和点检加工状态。
- 按预期安排依次投入点检件,完成实际加工和出站。回传的记录须属于点检加工,并关联本次任务名称和工序。
- 点击“查看”,检查实际结果是否已回填;有空项时,核对对应点检件是否已完成该工序并保存记录。
激活用于将任务准备好,开始后才执行本次点检。任务暂停或结束后,后续加工记录不再按“点检中”的任务回填,操作前先核对在制点检件。
查看预期、实际与任务结论
- 选择任务点击“查看”,打开“点检结果查看”。
- 查看“点检明细”:每格左侧为预期,右侧为实际,如
NG/NG;实际结果尚未回填时显示-。 - 逐工序、逐次数核对,红色不匹配项重点检查。
- 点击“详情参数”图标,查看本任务点检件的工序、加工结果和采集参数。
- 查看任务“点检结果”,结合全部明细确认本次结论。
| 明细显示 | 业务含义 |
|---|---|
| OK/OK | 预期合格,实际合格,符合预期。 |
| NG/NG | 预期不合格,实际不合格,符合预期。 |
| OK/NG 或 NG/OK | 实际与预期不一致,检查样件、参数和检测过程。 |
| OK/- 或 NG/- | 该项尚无实际结果,检查加工与记录回填。 |
自动结论按实际与预期逐项比较:存在不匹配项时显示不通过,全部匹配时显示通过;还有未回填项且未出现不匹配时,结论尚未形成。若已人工修改总体结果,显示人工确认的结论,逐项加工明细仍可查阅。
任务自动完成表示要求的结果项已经回填;提前结束的任务还可能有未回填项。恢复生产前,检查总体结论及不匹配项的处理结果。
暂停、继续与结束
- 暂时中断点检时,选择点检中的任务点击“暂停”,核对状态。
- 继续时选择已暂停任务,核对已完成的明细,再点击“开始”,检查工序段和加工状态。
- 提前终止时点击“结束”,确认后到“点检记录”查询任务及已有结果。
- 达到任务完成状态后,查询最终结果;返回普通生产前,核对点检任务状态、工位加工状态和生产配方。
常见问题
| 现象 | 检查与处理 |
|---|---|
| 产品选定后没有路线 | 1. 检查该产品的关联配方。 2. 核对配方中配置的工序及顺序。 |
| 任务无法开始 | 1. 确认任务已激活,或处于已暂停状态。 2. 查看提示中的工序段、工单或其他点检任务占用。 3. 按生产安排处理后重新开始。 |
| 任务明细一直为空 | 1. 确认任务为点检中,工位使用点检加工状态。 2. 核对记录中的任务名称、点检 ID 和工序。 3. 检查该工序出站、数据保存及日志。 |
| 设置两次但只更新同一次 | 1. 检查两件样件是否使用相同点检 ID。 2. 同一 ID 对应原有结果项,为不同样件使用可区分的 ID。 |
| 任务已完成但显示不通过 | 1. 查看各项预期与实际结果。 2. 定位不匹配项,检查样件、设备判定及采集参数。 3. 按点检安排处理并复查。 |
| 任务通过但报表合格率低 | 1. 检查任务是否设置预期 NG。 2. NG/NG 符合点检预期,加工报表仍按实际 NG 统计。 3. 分别核对任务结论与加工统计。 |
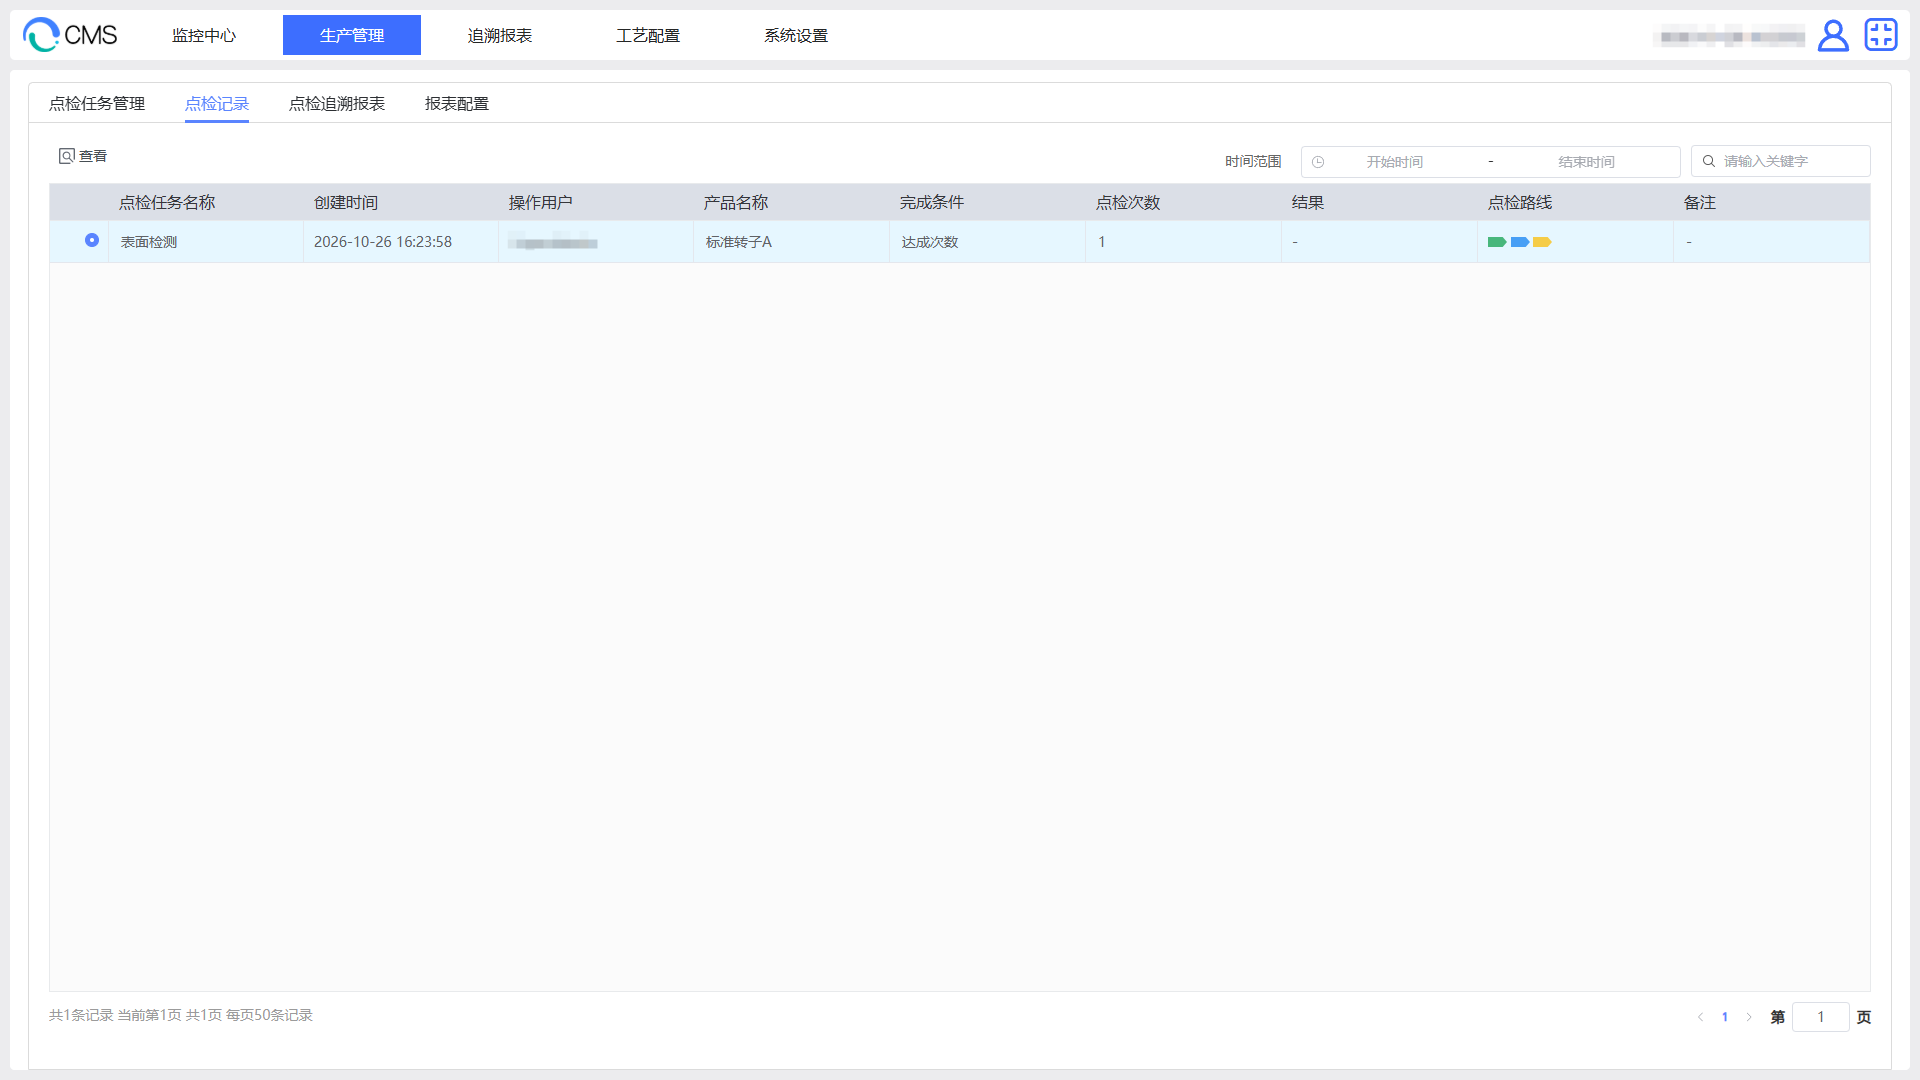
点检记录
- 设置时间范围,按任务名称等关键字查询历史任务。
- 核对任务名称、产品、操作用户、完成条件、次数、点检路线及结果。
- 选择记录点击“查看”,逐项检查预期和实际结果。
- 打开“详情参数”,查询该任务关联点检 ID 的各工序记录。
这里按任务查看结果;“点检追溯报表”按加工记录查询。详情参数按本任务关联的点检 ID 和任务名称取数,同一 ID、同一工序存在多次加工时展示最近完工记录,再按点检 ID 组合各工序内容。
点检追溯报表
查询本次点检加工
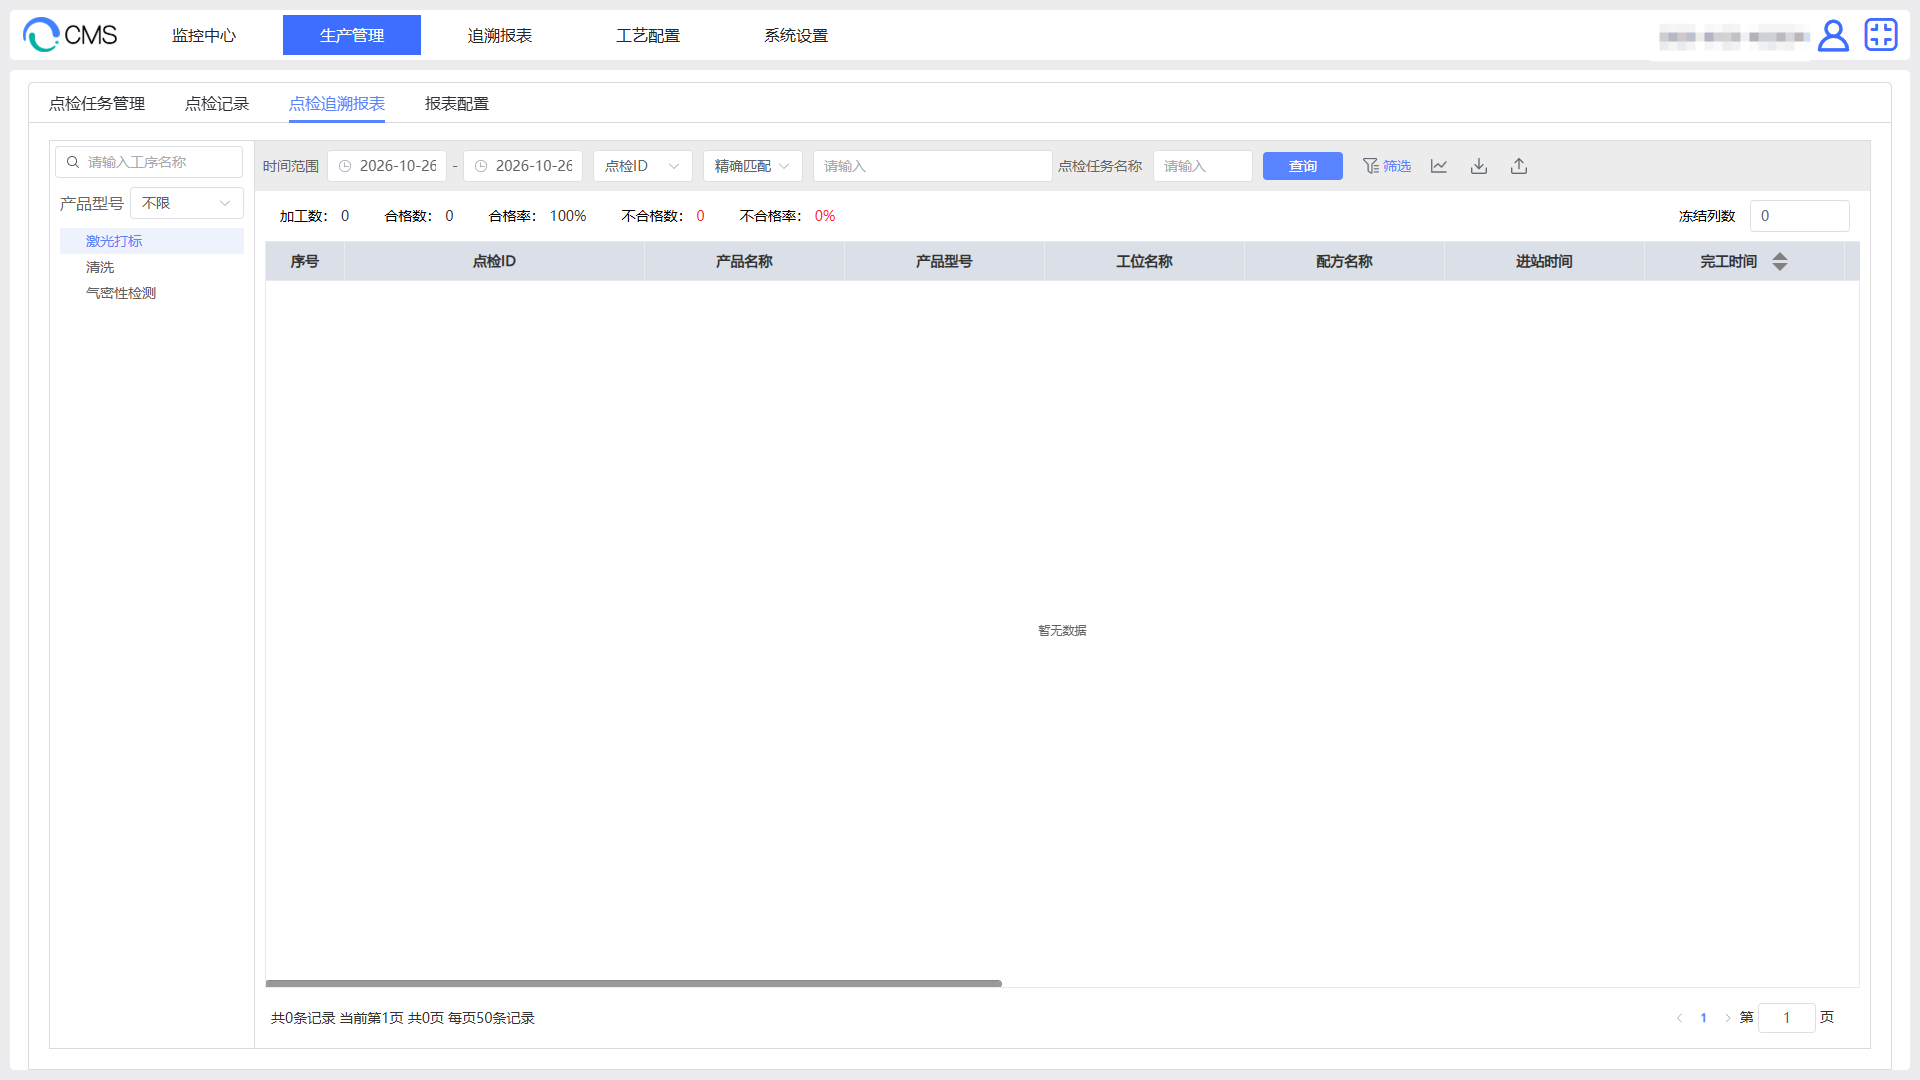
- 选择产品型号及需要查看的工序或总表。
- 设置加工完工时间范围,覆盖本次点检的出站时间。
- 查询指定样件时选择“点检ID”并输入条码,按需要选择精确匹配;也可使用更新码或物料识别码查询。
- 页面提供“点检任务名称”筛选时,填写完整任务名称,限定本次任务。任务名称按精确匹配查询。
- 点击“查询”,先核对加工数和查询范围,再查看合格数、合格率及下方明细。
未限定任务名称时,统计包含所选范围内符合条件的点检加工记录,可能涉及多个任务。普通生产记录在普通追溯报表中查询。
加工数、合格数与合格率取数规则
统计以已保存的点检加工记录为依据,同时应用所选产品、工序或总表、完工时间、条码及任务名称等查询条件。时间边界包含所选开始和结束时刻。
| 指标 | 取数与计算规则 |
|---|---|
| 加工数 | 1. 工序报表:统计所选工序符合查询条件的当前有效记录数。 2. 普通总表:以配置的末工序记录为数量基准。 3. 已转为历史的重复加工记录不累计;该数值也不随翻页改变。 |
| 合格数 | 1. 在同一统计范围内计算不合格数。 2. 合格数=加工数-不合格数。 3. 工序报表按该工序实际加工结果统计;总表结合纳入总表的工序有效 NG 记录判定。 |
| 合格率 | 1. 加工数大于 0 时,不合格率=不合格数÷加工数×100%,结果按两位小数取舍。 2. 显示合格率=100%-不合格率。 3. 反映本次查询记录的加工合格情况,任务是否通过在点检结果中查看。 |
总表怎样取数
- 总表使用配置的末工序作为加工数量基准,各工序数量不相加。
- 点检件尚未形成末工序记录时,可以在已加工工序的报表中查到,但尚未进入该总表的加工数。
- 末工序为 OK,但总表纳入的其他工序存在符合统计条件的有效 NG 记录时,该件仍可能计入总表不合格数。工序完整性另外通过逐工序履历和相应校验结果确认。
- 扩展总表页面不显示这组加工数、合格数和合格率指标。
重复加工怎样计数
统计使用当前有效记录,已转为历史的旧记录不累计。同一点检 ID 再次加工后,原记录若已转为历史,查询旧时间段或原任务时,加工数可能减少。按件准备点检时,使用可区分的点检 ID;复查每一次加工时,结合任务明细与追溯明细查看记录。
统计栏与明细列表分别取数。明细若展示了历史加工记录,行数可能多于统计栏的加工数;当前页的行数也不代表整个查询范围。
没有加工数据时怎样看
加工数为 0 时,当前页面的合格数为 0、不合格率为 0%,合格率会显示为 100%。此时没有有效统计样本,先检查时间、工序、任务名称及出站记录,待查到数据后再判断加工合格情况。
示例:任务通过,报表合格率为 50%
某检测工序安排两件样件,使用不同点检 ID:第一件预期 OK,第二件预期 NG。实际加工结果分别为 OK、NG,且两条记录均为当前有效记录。
- 任务明细显示
OK/OK、NG/NG,两项都符合预期。若任务其余工序也全部匹配,自动结论为通过。 - 只查询该工序、本次任务及对应时间,加工数为 2,合格数为 1,不合格数为 1,合格率为 50%。
- 查看任务结论可确认检测是否达到预期;查看报表可确认样件实际被判为 OK 还是 NG。
导出与核对差异
- 导出前记录产品、工序或总表、时间及任务名称等条件。
- 打开导出窗口,核对本次导出范围,再执行导出。
- 对照点检 ID、工序、完工时间和实际加工结果,检查文件与本次查询对应。
| 现象 | 检查与处理 |
|---|---|
| 加工数与任务次数不一致 | 1. 核对是否只查询本任务及所需时间。 2. 检查对应工序是否已出站。 3. 核对点检 ID 复用和历史记录,任务次数与报表有效记录数分别查看。 |
| 工序有数据,总表数量较少 | 1. 查看总表配置的末工序。 2. 查询样件是否已形成末工序记录。 3. 使用相同产品、时间和任务条件比较。 |
| 明细行数与加工数不同 | 1. 确认明细是否仅为当前页。 2. 核对是否显示重复加工的历史记录。 3. 统计栏按整个查询范围的当前有效记录计算。 |
| 加工数为 0,合格率为 100% | 1. 先确认当前没有有效统计样本。 2. 检查查询条件和记录保存结果。 3. 查到数据后再比较加工结果及任务预期。 |
报表配置
- 在业务字段配置中启用需要查看的点检身份、时间和加工结果等字段。
- 在展示配置中选择产品,设置工序、采集参数、配方参数和物料参数,保存修改。
- 建立点检总表时,确认适用产品、末工序及需要组合展示的工序;末工序决定总表加工数的记录基准,纳入的工序影响总表质量判定范围。
- 保存后回到“点检追溯报表”,用已知样件分别查询工序报表与总表,核对数量、加工结果和展示参数。
列和参数配置决定报表显示内容,任务预期在“点检任务管理”中维护。配置方法见 追溯报表 的“报表配置”,本页配置用于点检报表。