3.5.3 OEE分析
页面组件:指标卡 ChartCard、表格 ChartTable 等 统计配置:设备运行统计
功能说明
OEE 分析通过设备运行时长、产量和不良数,查看时间利用率、性能利用率、合格率及综合效率。标准工程的 OEE 页面由指标卡、图表和数据表组成,数据由 CMS Vision(现场运行环境)的“设备运行统计”功能采集、计算并归档。
适用场景与解决的问题
- 设备有产出,但效率偏低:查看时间利用率、性能利用率和合格率,确定优先检查停机、加工速度还是不良损失。
- 状态时长为零或与现场不符:核对设备状态变量、状态值映射及归档记录,检查运行、停机和故障是否正确识别。
- 增加设备的 OEE 统计:参照已有设备配置,分别绑定新设备的状态、累计产量、不良数和计划参数,再检查输出变量与页面数据范围。
使用前准备
- 在班次管理中维护生产时段。
- 准备实际设备的状态变量、累计产量和累计不良数,并明确理论节拍、计划运行时间与计划产量。
- 明确统计对象,例如产线末工序设备;各项输入与输出都使用该对象对应的变量。
相关教程
配置详解:CMS 设备运行统计。
配置设备状态与OEE
绑定设备状态变量
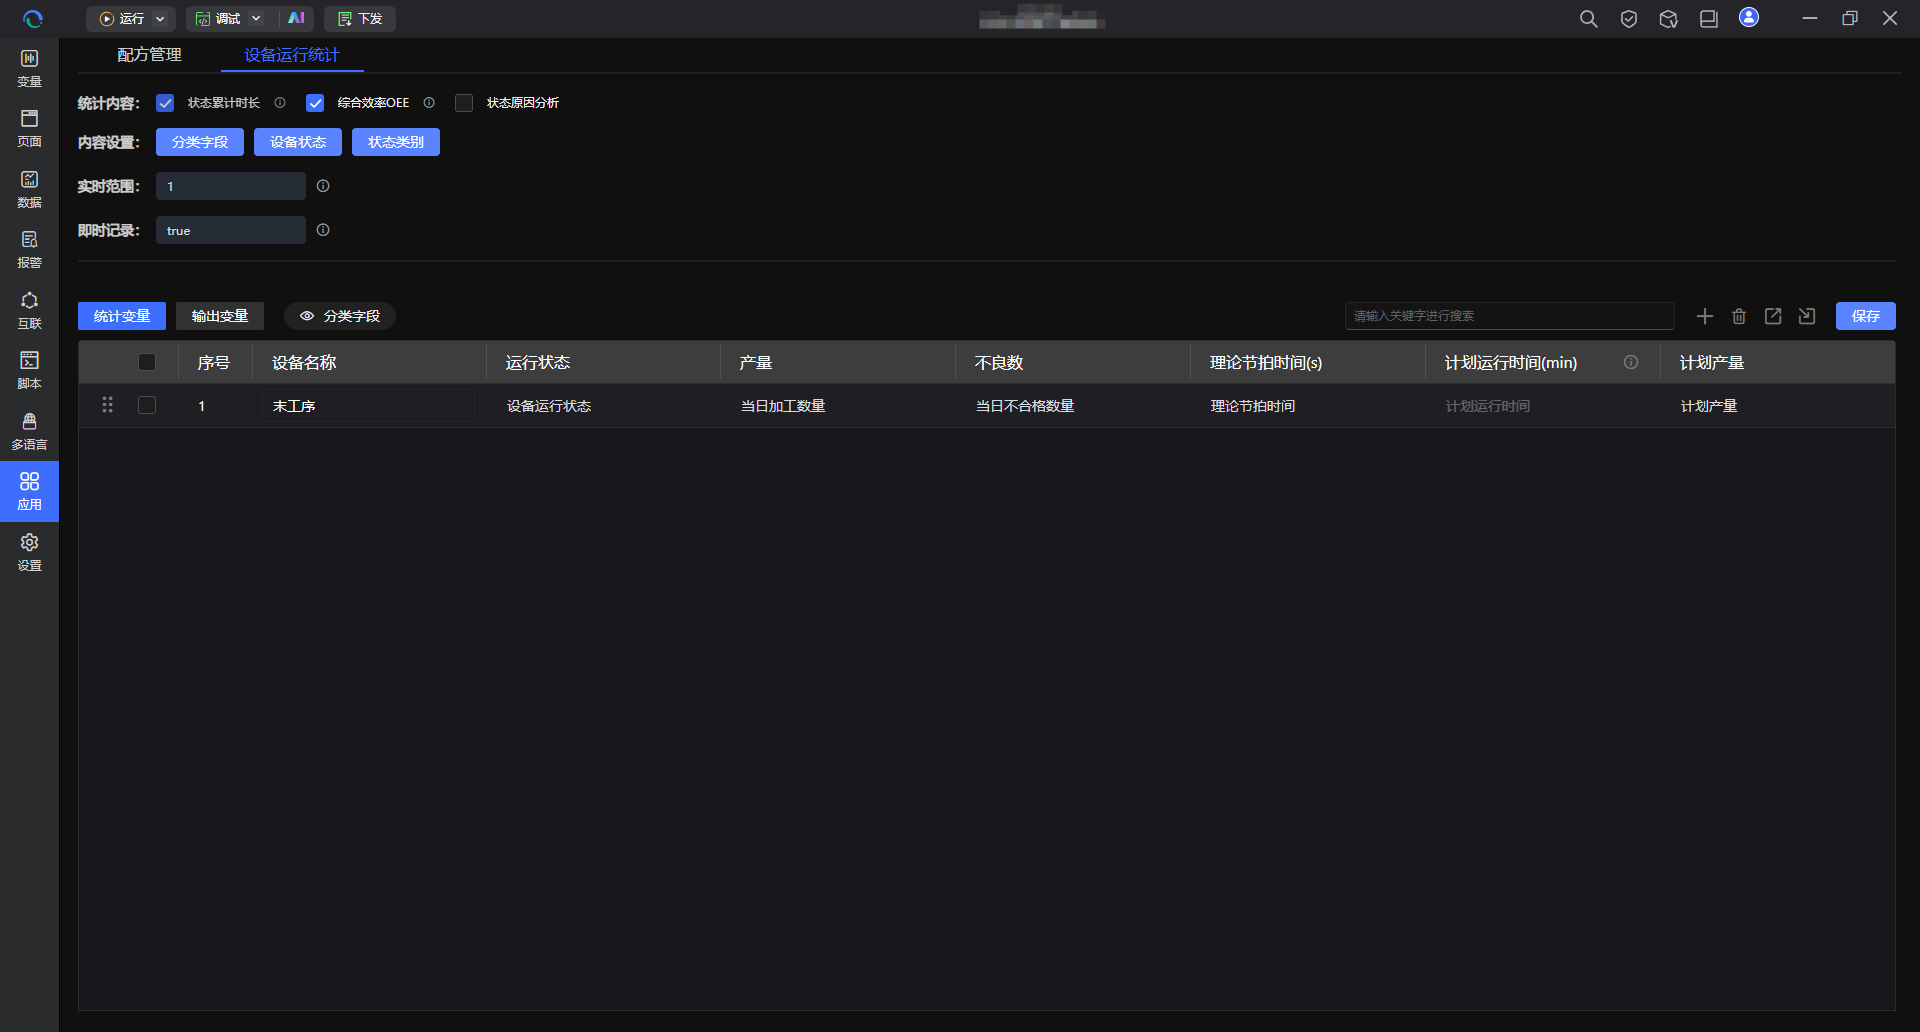
- 在开发环境打开“基础管理”中的“设备运行统计”。
- 勾选“状态累计时长”;需要计算效率时,同时勾选“综合效率OEE”。
- 查看设备状态定义,确认运行、停机、故障等状态的名称与判断值。
- 选择状态变量类型,在目标设备行绑定实际 PLC 变量。
- 需要在画面显示累计时长时,为各状态配置独立的时长输出变量。
- 保存配置,运行工程,检查设备实际状态变化与记录结果。
| 状态信号方式 | 配置与使用方法 |
|---|---|
| 整型 | 每台设备绑定一个状态变量,按数值识别状态。标准工程默认使用 1=停机、2=运行、3=故障;PLC 编码不同时,调整映射后再使用 |
| 二进制 | 为每种状态分别绑定布尔信号,信号为 True 时表示该状态。核对状态之间的逻辑,避免同时置位或缺少状态 |
| 时长输出 | 将各状态累计时长写入指定变量,供看板读取;历史分析使用归档记录 |
标准工程预置末工序示例设备。将示例状态变量替换为该设备实际 PLC 状态变量;增加其他设备时,按设备分别建立配置并绑定变量。
状态可以修改显示名称。例如系统故障状态可显示为“报警”;检查时同时核对状态定义和 PLC 数值,避免只按画面文字判断。输出变量也应按实际用途命名,例如故障时长不要绑定到名称表示“待料时长”的变量。
绑定产量与计划参数
- 在同一设备行配置累计产量与累计不良数变量。
- 配置理论节拍时间、计划运行时间和计划产量变量,在生产前填写实际值。
- 配置需要显示的时间利用率、性能利用率、合格率、OEE和达成率输出变量。
- 设置“实时范围”为当前班次或当天生产;采用变量控制时,核对该变量当前值。
- 保存配置,检查输入值、输出值和归档记录属于同一台设备、同一统计范围。
| 配置项 | 数据来源与影响 |
|---|---|
| 产量 | 当前设备的累计总产量,包含不良数;可使用实际 PLC 累计变量,或使用已正确关联的 LMES 业务字段变量 |
| 不良数 | 与产量对应的累计不良数量;统计设备、时间范围和计数方式需与产量一致 |
| 理论节拍时间 | 加工一件产品的理想时间,单位为秒;换型后核对该值是否适用于新产品 |
| 计划运行时间 | 当天设备计划投入生产的时长,按参数设置要求的时间单位输入,不能超过一天;归档表中的运行时长、计划运行时间以分钟保存 |
| 计划产量 | 当天设备计划生产数量,用于计算达成率 |
| 实时范围 | 决定输出变量采用当前班次还是当天生产的累计结果;比较画面与报表时使用相同范围 |
| 数据清零 | PLC 累计数需要清零时使用配合信号;信号变真后系统记录最新值,该信号需手动复位,避免未经记录直接清除累计数 |
产量或不良数使用 LMES 业务字段时,先按业务字段的统计范围核对整线、工序段或工位。一个按件去重、另一个按加工次数计数时,会使合格率失真。修改接收变量后,检查业务字段是否已更新该变量。
理论节拍、计划时间和计划数量可通过组态画面输入;标准工程提供相应的 OEE 设置窗口。每天开始生产或切换产品时,核对参数实际值。配置页面绑定变量、运行画面填写变量值分别完成。
确认状态时间已记录
设备状态时间的取数链路为:PLC 状态变量 → 设备运行统计识别状态 → 累计持续时长 → 状态时长归档 → OEE与分析页面。
系统在设备进入相应状态后开始累计,每分钟更新;状态切换时记录前一状态的持续区间,再开始累计新状态。OEE 的实际运行时间取识别为系统“运行”状态的累计时长。计划运行时间由计划参数提供。
- 选择一台设备,核对 PLC 当前状态值与状态定义。
- 在设备实际切换运行、停机或故障状态后,查看“状态时长记录”。
- 检查设备名称、状态、开始与结束时间、累计时长及班次是否正确。
- 查看“状态时长班次日统计”,核对相应设备、班次日期和班次的累计时长。
- 再查看 OEE 的实际运行时间与时间利用率,确认其与相同范围的运行记录对应。
示例:设备先运行 20 分钟,再停机 5 分钟,随后运行 10 分钟,相应范围内运行累计 30 分钟、停机累计 5 分钟。OEE 使用运行累计时间,并结合该范围的计划时间计算时间利用率。故障报警条数与加工记录耗时分别用于故障分析和节拍分析。
“状态原因分析”用于进一步记录状态类别与具体原因。需要区分换型、待料、故障等情况时,启用该功能,配置类别判断及原因变量,再在设备状态分析中查看对应时段。原因应在状态切换时已有正确赋值。
查询设备与班次
选择统计设备和时间
【图片位置:OEE指标与生产数据】
- 打开 OEE 分析,选择需要查看的设备或工序,核对其对应的统计设备名称。
- 选择查询日期;需要比较班次时,查看相应班次日期和班次记录。
- 查看产量、良品数、不良数、实际运行时间与计划信息,再查看各效率指标。
- 查看“生产数据记录”和“状态时长”,按相同设备与时间核对数量和状态明细。
核对归档数据来源
设备运行统计会生成并更新相关数据表,可在“数据表”的设备运行统计相关归档表中查看。
| 数据表 | 查询内容与用途 |
|---|---|
| 状态时长记录 | 设备、状态、起止时间、累计时长、班次及班次日期;用于核对状态时间轴,启用原因分析后同时查看类别与原因 |
| 状态时长班次日统计 | 按设备、状态、班次日期与班次归集的累计时长,用于查看分班状态分布 |
| OEE记录 | 统计时间、设备、产量、不良数、良品数、实际运行时间及班次等记录,用于查看生产数据变化 |
| OEE班次日统计 | 按设备和班次日期、班次查看产量、时长、计划信息及效率指标 |
| OEE日统计 | 按设备和生产日期查看日汇总的产量、时长、计划信息及效率指标 |
实时输出变量用于当前范围的画面展示,归档表用于历史查询。只绑定实时输出变量后,还需检查归档表是否有相应设备和日期的记录;历史记录的保留时间受数据清理设置影响。
查看效率构成
核对指标与计算关系
| 指标 | 统计与计算规则 |
|---|---|
| 实际运行时间 | 由该设备状态信号识别出的运行累计时长;先核对状态映射与统计范围 |
| 时间利用率 | 实际运行时间÷计划运行时间×100% |
| 性能利用率 | 理论节拍时间×实际产量÷实际运行时间×100%;计算前将秒与分钟换成相同单位 |
| 合格率 | (实际产量-实际不良数)÷实际产量×100% |
| OEE | 时间利用率×性能利用率×合格率;各比例按小数相乘后换算百分数 |
| 达成率 | 实际产量÷计划产量×100% |
示例:某设备计划运行 480 分钟,实际运行 420 分钟,理论节拍为 60 秒,总产量 380,不良数 19。
- 时间利用率=420÷480=87.5%。
- 性能利用率=60×380÷(420×60)≈90.48%。
- 合格率=(380-19)÷380=95%。
- OEE≈87.5%×90.48%×95%≈75.21%。
实际运行时间、计划时间、总产量与不良数采用同一设备和时间范围;没有产量或计划参数无效时,先检查样本和输入值,再评价效率。比较多个班次时,使用对应汇总结果,并核对累计数量和时长,避免直接平均各班百分比。
从效率变化找到具体问题
- 时间利用率下降:到设备状态分析查看停机、故障等状态的持续时段与原因,确定影响最大的时间损失。
- 性能利用率下降:先核对理论节拍、产品型号及累计产量,再到生产分析查看加工周期、等待及工序衔接。
- 合格率下降:先核对产量与不良数的计数范围,再到不良品分析查询对应产品、工序和原因。
- 处理后查询新的生产时段,在相同设备、型号、计划参数和统计范围下比较指标,并确认相关停机、周期或不良问题的变化。
导出与核对
- 核对当前设备、日期与班次,查看对应生产数据及状态时长表格。
- 需要留存时,使用数据表提供的导出功能,检查设备、时间、班次和时长单位。
- 保留异常状态区间、对应生产数据和处理结果,便于比较改善前后的变化。
常见问题
| 现象 | 检查与处理 |
|---|---|
| 状态时长始终为零 | 1. 检查是否启用状态累计时长。 2. 核对设备行绑定的PLC变量、通信和当前值。 3. 检查状态值映射及状态时长归档记录 |
| 运行时间计入故障或其他状态 | 核对PLC状态码和系统状态定义;修改显示名称后,同时检查数值及对应关系。 |
| OEE无数据 | 1. 检查是否启用综合效率OEE。 2. 核对产量、不良数、理论节拍和计划时间变量。 3. 查看OEE相关归档表中是否有相应设备与日期记录 |
| 实时画面与历史报表不同 | 1. 使用相同设备、班次或当天范围及查询时间比较。 2. 检查每分钟更新及状态切换后的记录。 3. 核对输出变量与归档表的数据来源 |
| 性能或合格率异常 | 1. 检查理论节拍单位及产品型号。 2. 检查产量、不良数是否属于同一设备和累计范围。 3. 核对PLC清零是否配合记录机制执行 |
| 新增设备后仍显示原设备数据 | 分别检查新增设备的状态与计数变量、输出变量,以及页面筛选的设备名称。 |