3.5.5 质量分析
组件名称:质量分析 组件编号:SPCAnalysis
功能说明
质量分析通过 SPC 控制图和过程能力指标观察参数波动。页面依次包含“质量数据总览”“参数SPC分析”“参数实时CPK”三个页签。规格限用于判断参数是否满足要求,控制图用于观察过程波动,两类结果结合查看。
适用场景与解决的问题
-
检测参数出现连续偏移或波动:选择产品、版本和参数,结合控制图与判异结果定位异常样本,再回查对应产品的加工记录。
-
需要评估参数满足规格的能力:核对规格限、样本范围和配方版本,查看能力分析及 CPK;过程稳定性同时通过控制图检查。
-
换料或工艺调整后需要比较效果:按工单、物料码或生产时间分开查询,用相同参数、规格和采样方式比较均值、波动及超规格比例,再核对对应产品履历。
场景操作:从异常到改善复盘。
使用前准备
- 在 配方管理 中维护产品配方版本、参数目标值与规格上下限。
- 确认对应工序已经保存有效的数值参数;明确分析的产品、版本、参数及时间范围。
相关教程
质量数据总览
设置关注参数
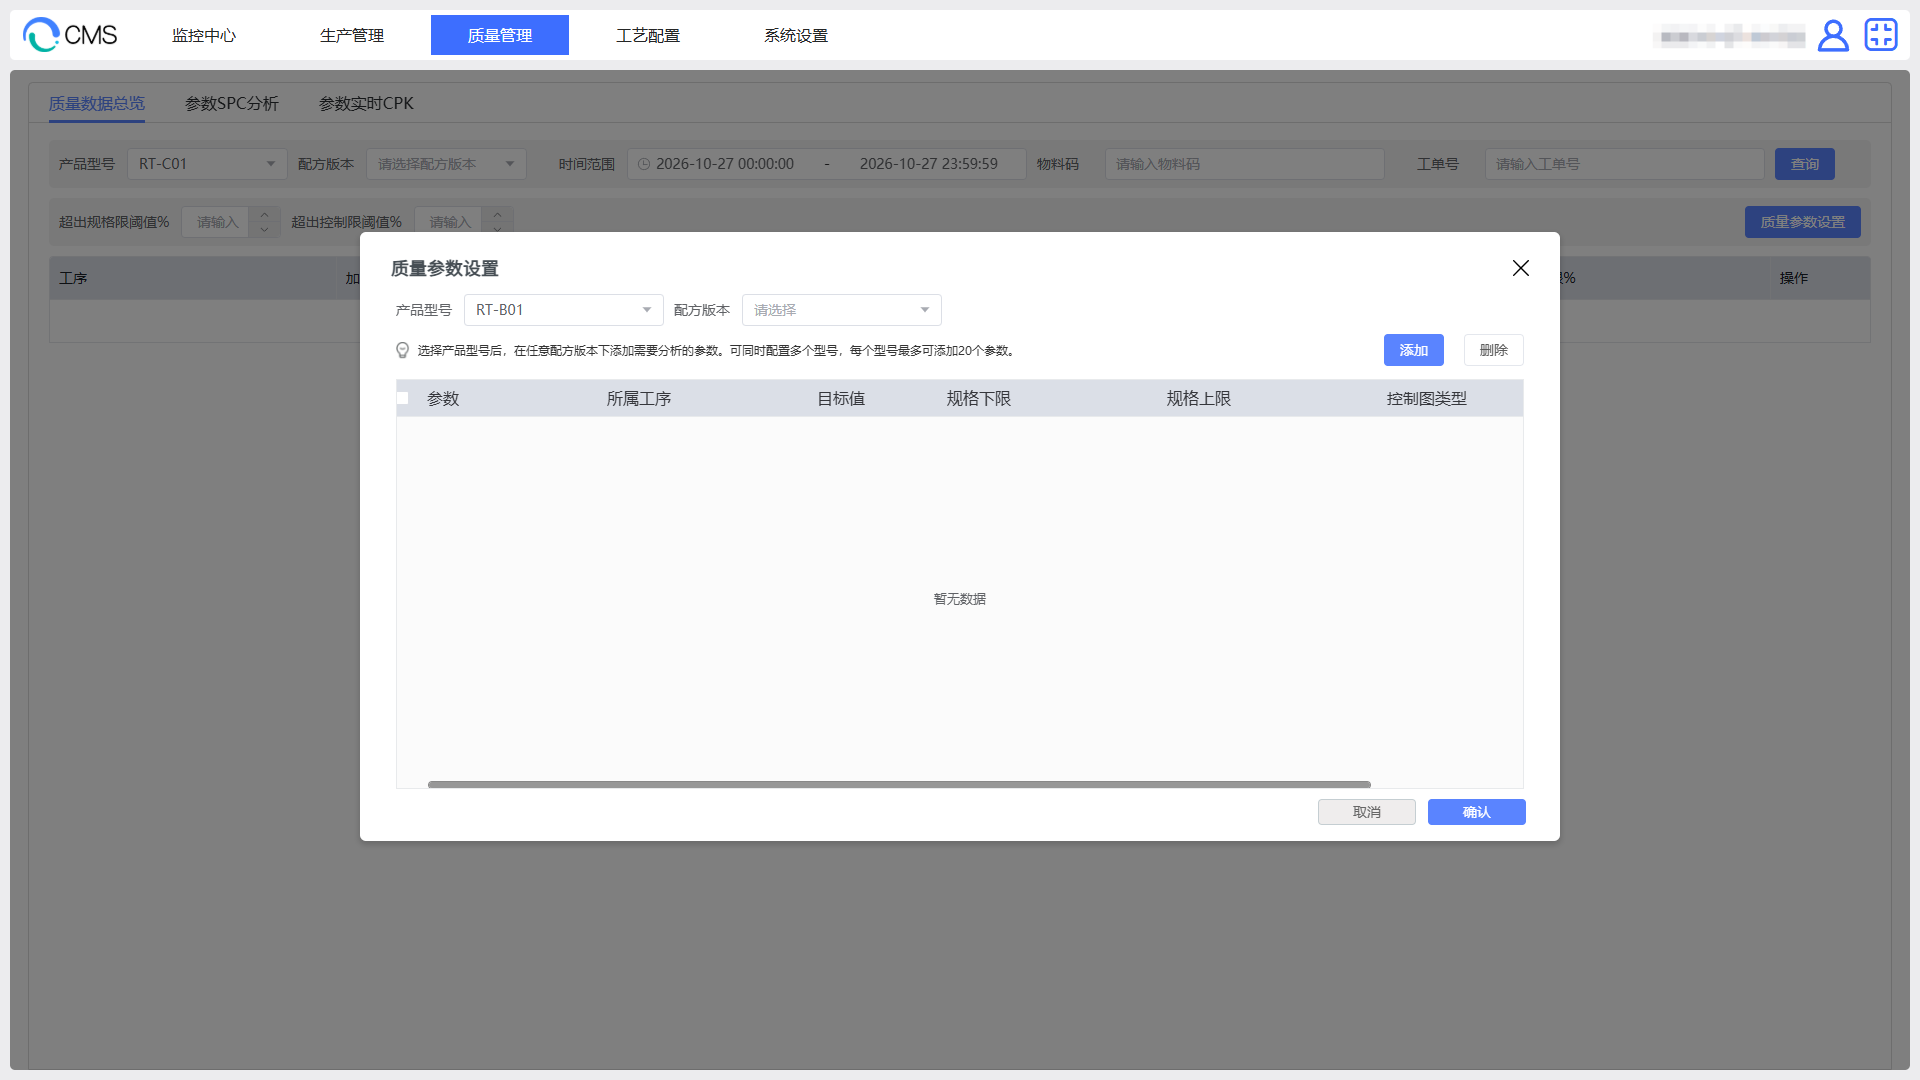
- 打开“质量参数设置”,选择产品型号和配方版本。
- 添加需要关注的配方过程参数,在参数选择窗口确认,再核对所属工序、目标值、规格下限和规格上限。
- 根据采样方式设置控制图类型与子组大小,在“质量参数设置”窗口确认保存。
- 返回总览,选择相同产品、版本与时间,核对参数是否显示。
每个型号可添加的参数数量受系统配置控制,默认上限为 20,以页面提示为准。目标值与规格限来自配方过程参数,在质量参数设置中核对;需要调整时先维护对应配方参数,再检查质量参数配置是否采用了所需标准。
参数与样本的数据来源
| 内容 | 来源与影响 |
|---|---|
| 工序、参数名称和参数标识 | 来自所选产品配方的过程参数;分析时按工序及参数标识匹配保存值 |
| 目标值、规格下限 LSL、规格上限 USL | 质量参数配置采用的配方参数标准;规格限影响超规格比例与能力指数,目标值用于目标偏离分析 |
| 历史参数样本 | 普通生产追溯记录中该参数的实际保存值,按产品型号、工序和完工时间取数,可通过工单号、物料码进一步限定 |
| 样本纳入规则 | 空值及无法转换为数值的内容剔除,数值 0 保留;OK、NG 加工记录均可参与,同码重复加工及历史记录分别纳入 |
| 配方版本 | 用于选择参数定义、规格、图型与子组配置;历史样本查询仍按型号、工序、时间、工单与物料范围取数 |
分析指定配方版本时,将时间限定在该版本实际生产的时段,并结合工单、物料码分段查询;再到追溯报表核对记录保存的配方版本。只切换版本选项、保持其他条件不变时,可能使用同一批样本按另一套规格重新分析。
查看质量分布
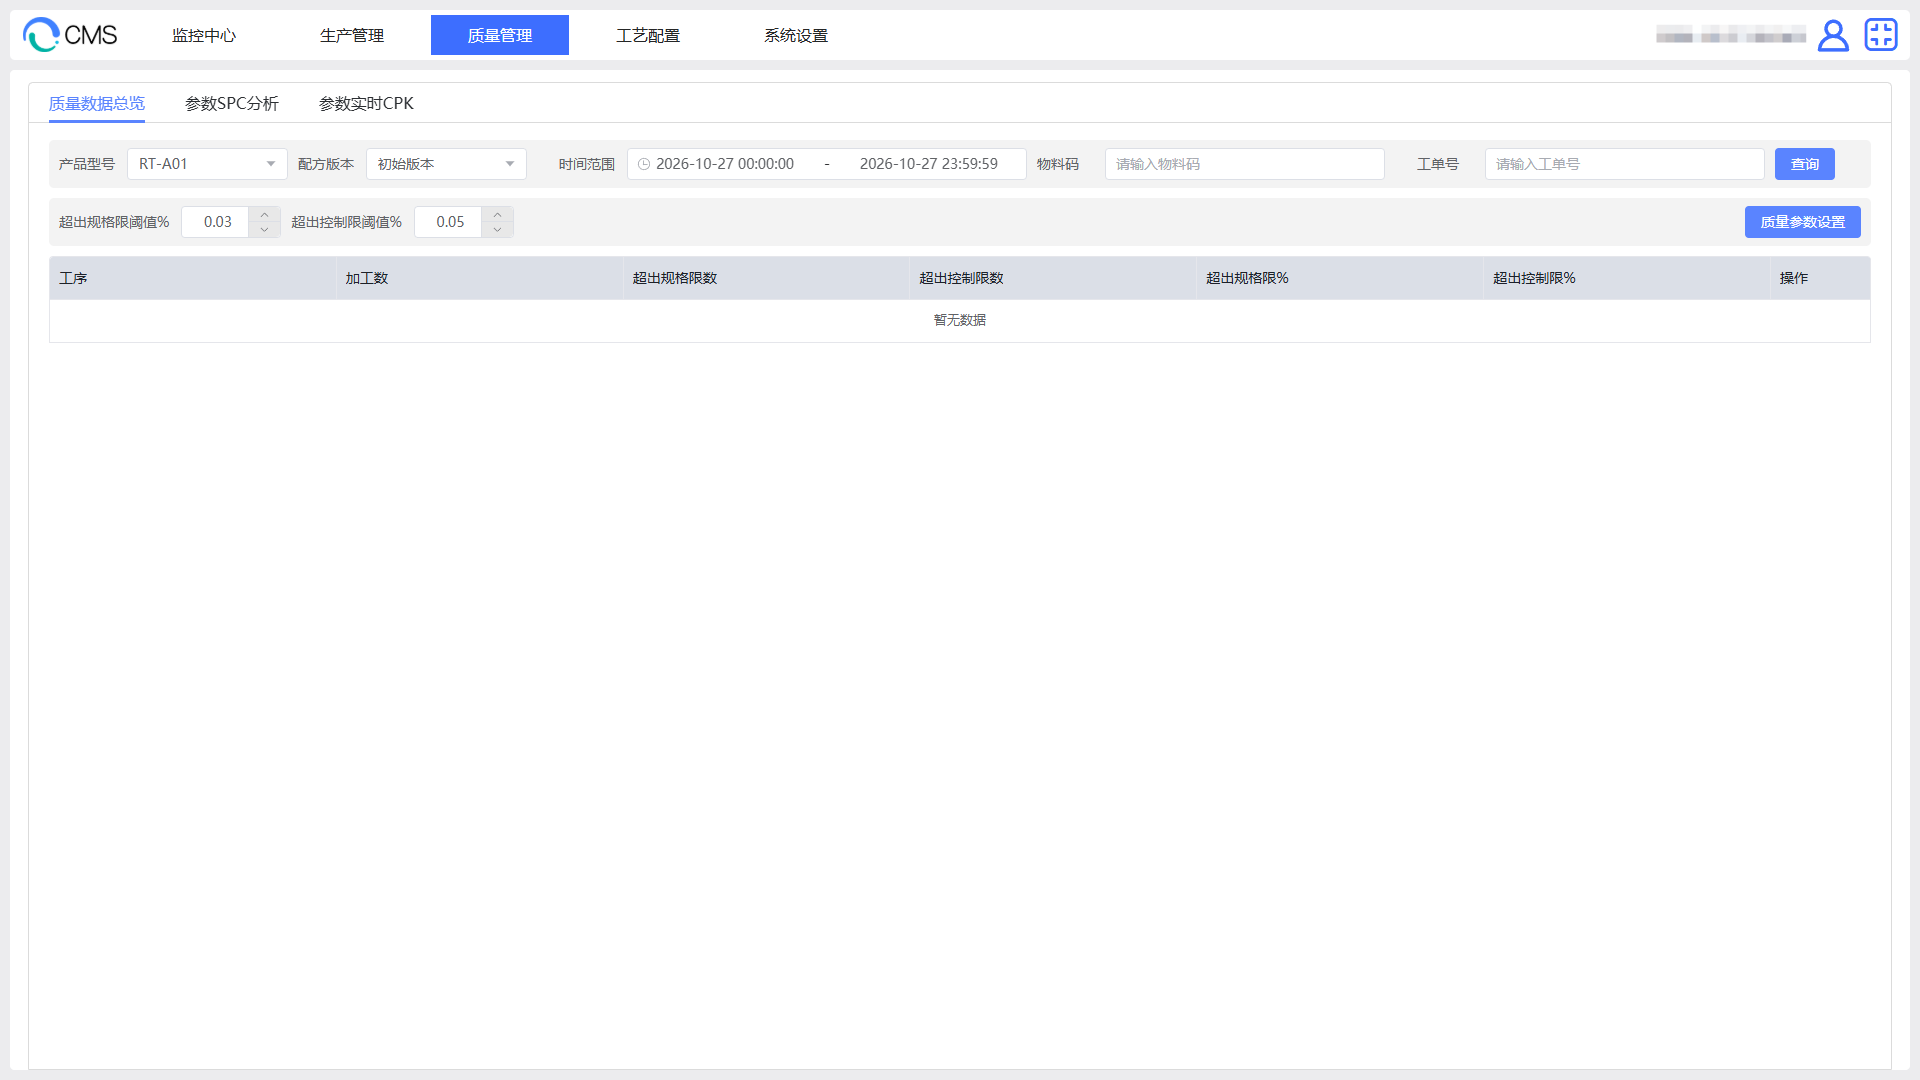
- 选择产品型号、配方版本及查询时间,单次查询范围不超过 7 天;分析指定生产批次时填写工单号或物料码。
- 查询各参数的质量数据,比较超出规格限和超出控制限的情况。
- 填写“超出规格限阈值%”和“超出控制限阈值%”。比例超过阈值的行突出显示,便于定位重点参数;阈值不改变样本、规格或计算结果。
- 对异常参数记录工序、名称和时间,转到“参数SPC分析”查看。
| 指标 | 取数与计算规则 |
|---|---|
| 加工数 | 该工序该参数可转换为数值的有效样本数;不同参数可能因缺值而具有不同数量 |
| 超出规格限数量 | 参数值小于 LSL 或大于 USL 的样本数;等于上下限的样本仍在规格内 |
| 超出规格限比例 | 超出规格限数量÷该参数有效样本数×100% |
| 超出控制限数量 | 将原始有效参数值与本次图型计算的单值图或均值图控制上下限比较,累计越界样本数 |
| 超出控制限比例 | 超出控制限数量÷该参数有效样本数×100% |
总览的超控制数按原始样本越界计数,控制图的判异结果还会识别连续偏移、趋势等模式。两者分别阅读;子组均值图中的异常点也不等于原始样本超控制数。
示例:某工序有 100 条加工记录,扭矩参数有 95 个有效数值,其中 3 个超规格,则该参数加工数为 95、超规格数为 3、比例约为 3.16%。这 3 个样本对应多少件产品、加工是否被判 NG,在追溯报表中查看。
无有效样本时比例无计算结果;样本不足以形成控制图时,超控制数为 0 也需要结合样本数和控制图判断。历史查询每工序单次最多读取 50,000 条加工记录,产量较大时按较短时间或工单分段分析。
参数SPC分析
查询控制图
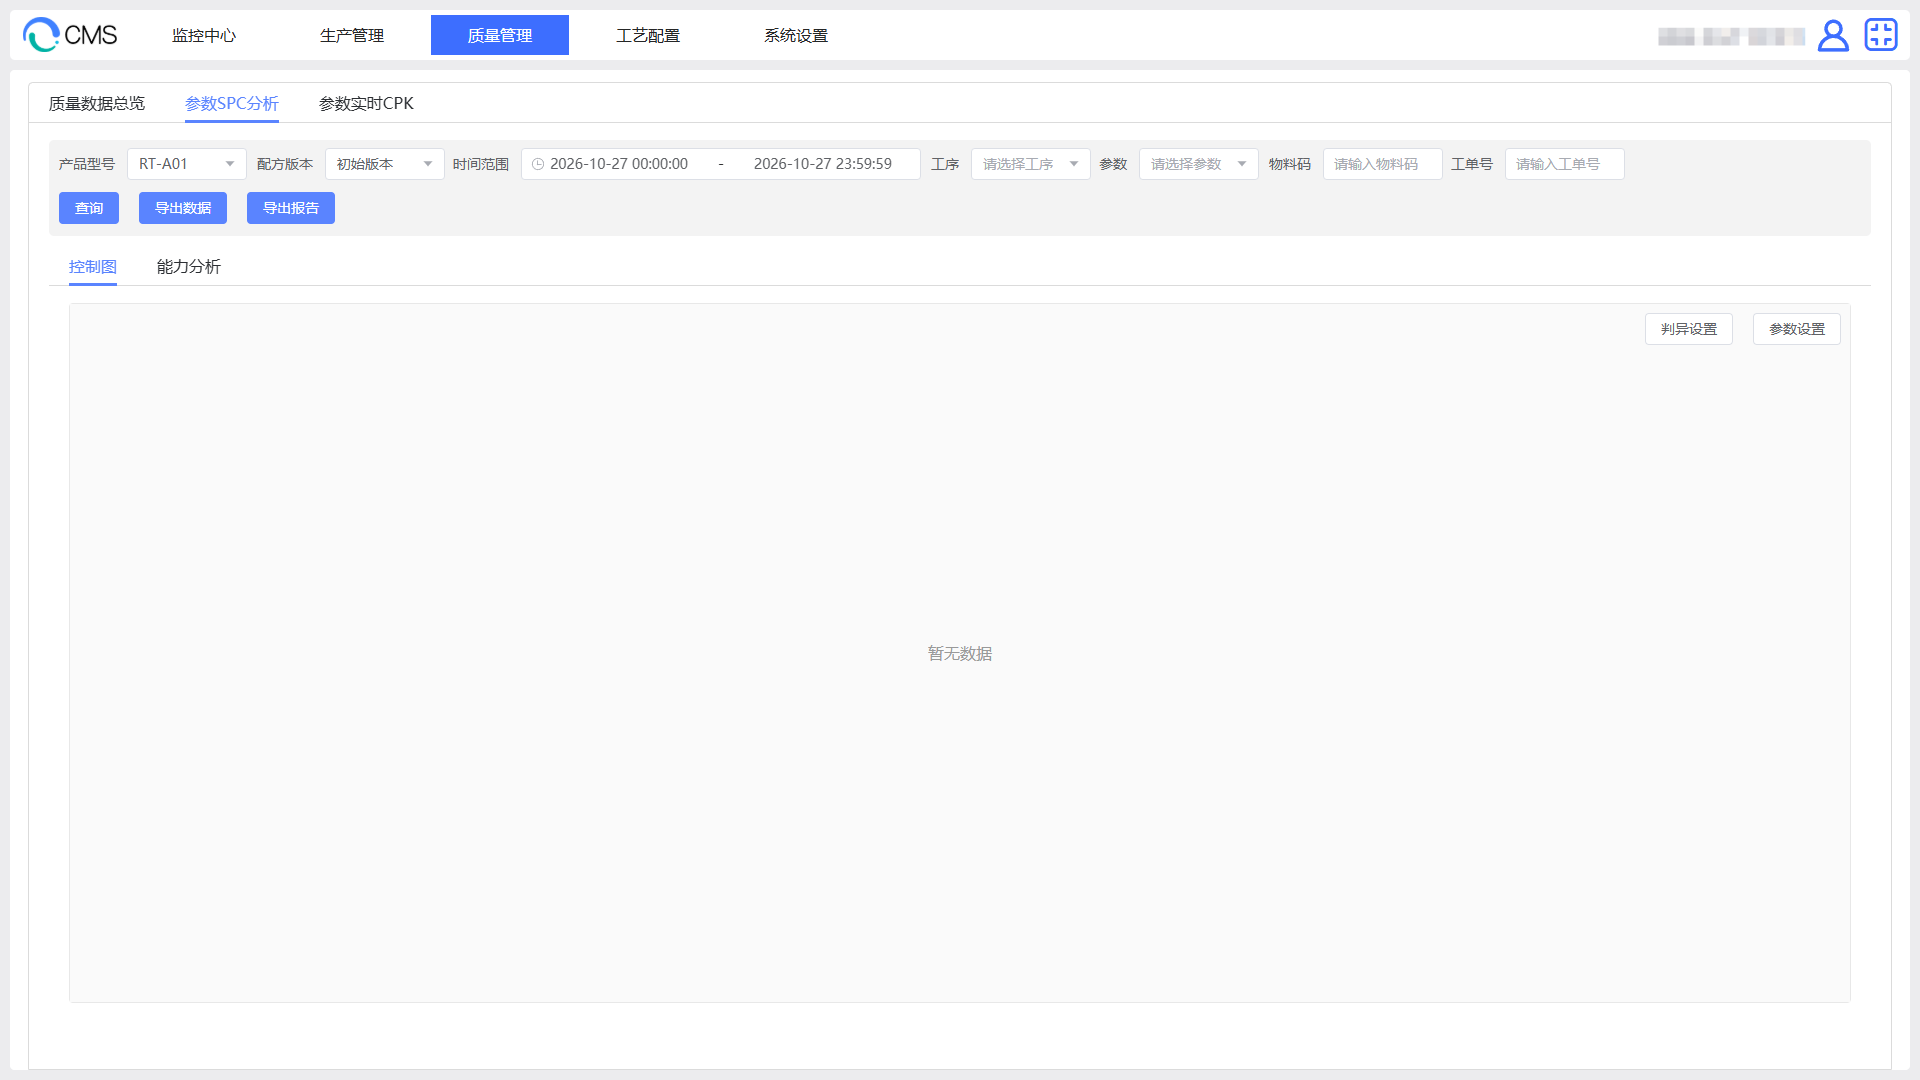
- 选择产品、配方版本、工序、参数及时间,按需要填写工单号、物料码,执行查询。
- 在“控制图”中查看中心线、控制限及异常点,记录异常位置和本次查询条件。
- 查看单值或子组统计,核对样本量与采样方式。
- 如需留存样本,点击“导出”。Excel 的“SPC样本数据”包含记录时间和参数值,记录时间对应加工完工时间。
| 控制图类型 | 使用方式 |
|---|---|
| I-MR | 子组大小固定为 1;逐个观察参数值,并以相邻两个样本差值的绝对值观察短期波动,至少需要 2 个有效数值 |
| Xbar-R | 将连续样本组成子组,观察各组均值与极差;默认子组大小为 2,适合小子组采样 |
| Xbar-S | 将连续样本组成子组,观察各组均值与标准差;默认子组大小为 10,适合较大的子组采样 |
查询结果中的样本数用于判断分析范围。出现空图或无能力值时,检查有效数值、样本量、子组配置及规格限。
子组怎样形成
按本次返回的有效样本顺序连续分组,每组包含设定数量的样本。末尾不足一组的样本不参与子组图及对应能力计算。例如 23 个有效数值、子组大小为 5 时,形成 4 个完整子组,能力分析使用 20 个数值。
子组图的横轴位置对应组序号,I-MR 对应单值序号;移动极差的第一个位置没有前一个样本可比较。导出的样本按记录时间升序排列,并包含查询得到的有效参数值,可能比子组能力分析使用的数量多。定位产品时结合时间、参数值和追溯记录匹配。
控制限根据所选样本和图型计算。改变时间范围、图型或子组大小后,中心线与控制限可能变化;比较改善前后结果时保持采样方式一致。
设置判异规则
- 点击“判异设置”,阅读“标准判异说明”。
- 勾选需要使用的规则,最多选择三项。
- 按规则核对 N 值及适用的 M 值,保存后重新查询控制图。
- 恢复原规则时使用“恢复默认值”,核对后保存。
判异规则为全局设置,对所有参数控制图生效。规则提示的可能原因用于排查方向,具体原因需结合设备、工艺和测量记录确认。
标准判异规则
控制区围绕中心线划分:C 区为中心线两侧各 1σ 内,B 区为 1σ~2σ,A 区为 2σ~3σ。σ 为控制图使用的波动尺度。恢复默认后使用 R1;各规则默认参数如下。
| 规则 | 默认条件与排查方向 |
|---|---|
| R1 | 1 点超出 3σ 控制限;检查该时点的设备、工艺与测量变化 |
| R2 | 连续 9 点位于中心线同一侧;检查过程中心是否偏移 |
| R3 | 连续 6 点持续上升或下降;检查温升、磨损或参数渐变 |
| R4 | 连续 14 点交替升降;检查周期切换或交替加工条件 |
| R5 | 连续 3 点中有 2 点在中心线同一侧的 2σ 以外;检查偏移趋势 |
| R6 | 连续 5 点中有 4 点在中心线同一侧的 1σ 以外;检查持续偏移 |
| R7 | 连续 15 点位于中心线两侧 1σ 以内;检查分辨率、取样或数据集中情况 |
| R8 | 连续 8 点均在中心线两侧 1σ 范围之外;检查样本是否混合了不同加工条件 |
N 表示连续检查点数,M 表示其中满足条件的点数。调整后以保存的数值判异,最多启用三项。判异提示用于定位需要复查的样本,不会改变已保存的加工 OK/NG 结果。
查看能力分析
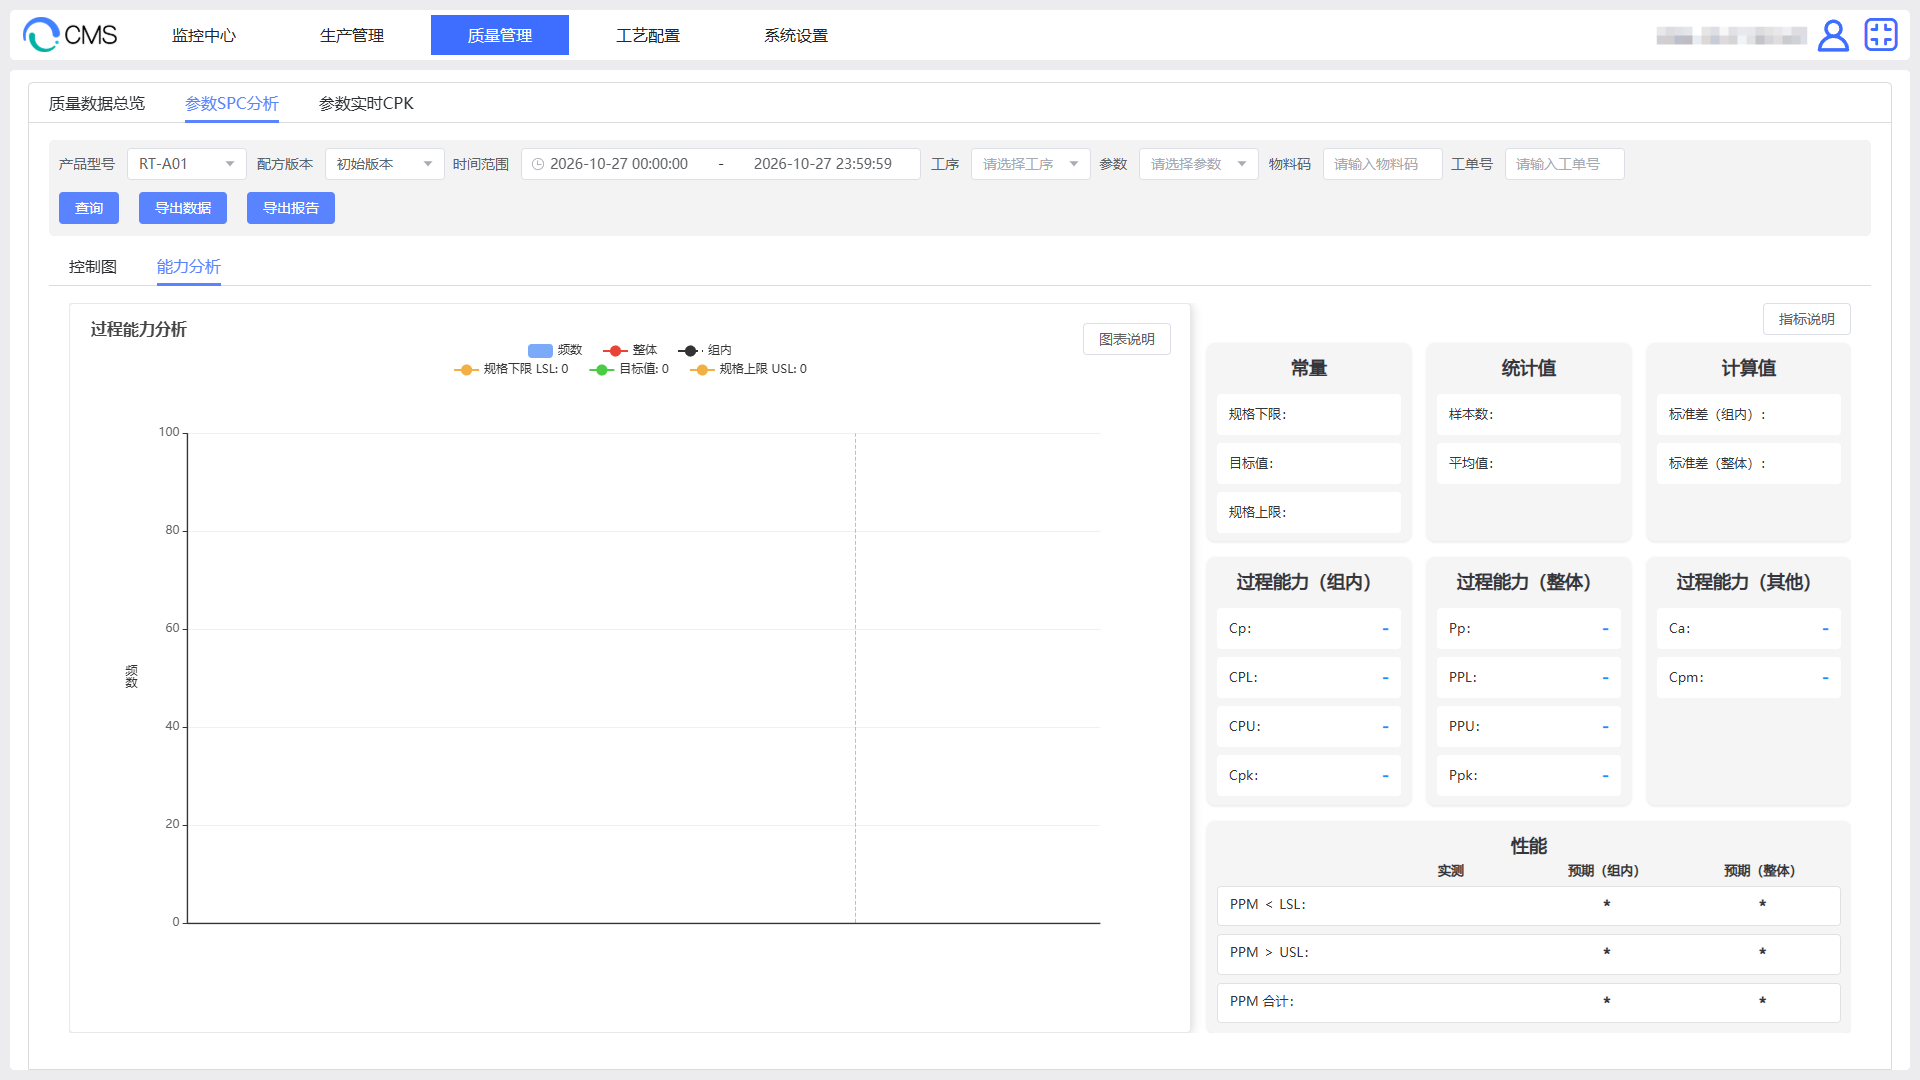
- 切换到“能力分析”,查看样本分布、均值、规格范围及整体与组内分布曲线。
- 结合 Cp、Cpk、Pp、Ppk 等指标,分别观察波动范围与中心偏移。
- 查看 Ca 判断均值相对规格中心的偏离,使用 Cpm 观察相对目标值的偏离;查看 PPM 时区分实测和预期结果。
- 对能力不足或波动明显的时段,在 追溯报表 中查询代表性产品的参数与工序记录。
| 指标 | 计算与读取方法 |
|---|---|
| 均值、最大值、最小值 | 由参与能力分析的有效样本计算;子组图只使用完整子组中的样本 |
| Cp | (USL-LSL)÷(6σ),反映规格宽度与组内波动的关系 |
| Cpk | 取(USL-均值)÷(3σ)与(均值-LSL)÷(3σ)中的较小值,同时考虑中心偏移 |
| Pp、Ppk | 分别采用 Cp、Cpk 的公式,将 σ 换为本次全部有效分析样本的整体标准差 S |
| Ca | (均值-规格中心)÷半规格宽度;规格中心=(USL+LSL)÷2。正值表示偏向上限,负值表示偏向下限 |
| Cpm | (USL-LSL)÷〔6×√(σ²+(均值-目标值)²)〕,同时考虑波动和目标偏离 |
| 实测 PPM | 超规格样本数÷参与能力分析的样本数×1,000,000;分别统计低于下限、高于上限及合计 |
| 组内预期、整体预期 PPM | 根据相应波动估计及正态分布推算的超规格水平;用于分析分布,与实际超规格记录数分别查看 |
σ 由图型估计:I-MR 使用平均移动极差÷1.128,Xbar-R 使用平均子组极差÷对应子组系数 d2,Xbar-S 使用平均子组标准差÷对应子组系数 c4。子组图面板中的组内标准差汇总值与经过系数修正的 σ 含义不同,复算 Cp/Cpk 时使用相应图型的估计方法。
示例:LSL=9、USL=11,均值为 10,估计 σ=0.2,则 Cp=Cpk≈1.67;相同波动下均值移到 10.4,Cp 仍约 1.67,Cpk 降为 1.00。此时优先检查过程中心偏移。若均值接近规格中心而 Cp、Cpk 同时较低,则重点查看波动来源。
先检查控制图稳定性,再结合样本量和企业采用的能力标准评价 Cp/Cpk。规格宽度为 0、波动为 0 或有效样本不足时,可能无法得到有效能力值;空值不表示能力足够。
核对样本与规格
- 记录本次产品、配方版本、工序、参数、时间和控制图类型。
- 对照参数样本和追溯明细核对数值、时间及单位;一个参数的样本数表示参与该参数分析的数值数量。
- 使用子组图时核对子组大小,保持同一采样方式比较结果。
- 调整规格限或判异规则后重新查询,分别检查超规格和控制图判异。
从异常参数找到问题记录
例如,扭矩值都在规格内,但控制图出现连续偏向上限的提示:先核对选用的判异规则,再按该批次时间、工单查询追溯记录,查看配方版本、扭矩值及物料;结合加工时段检查工具磨损、参数调整或来料变化。处理后使用相同规格和采样方式查询新时段,比较均值、波动与判异情况。
参数实时CPK
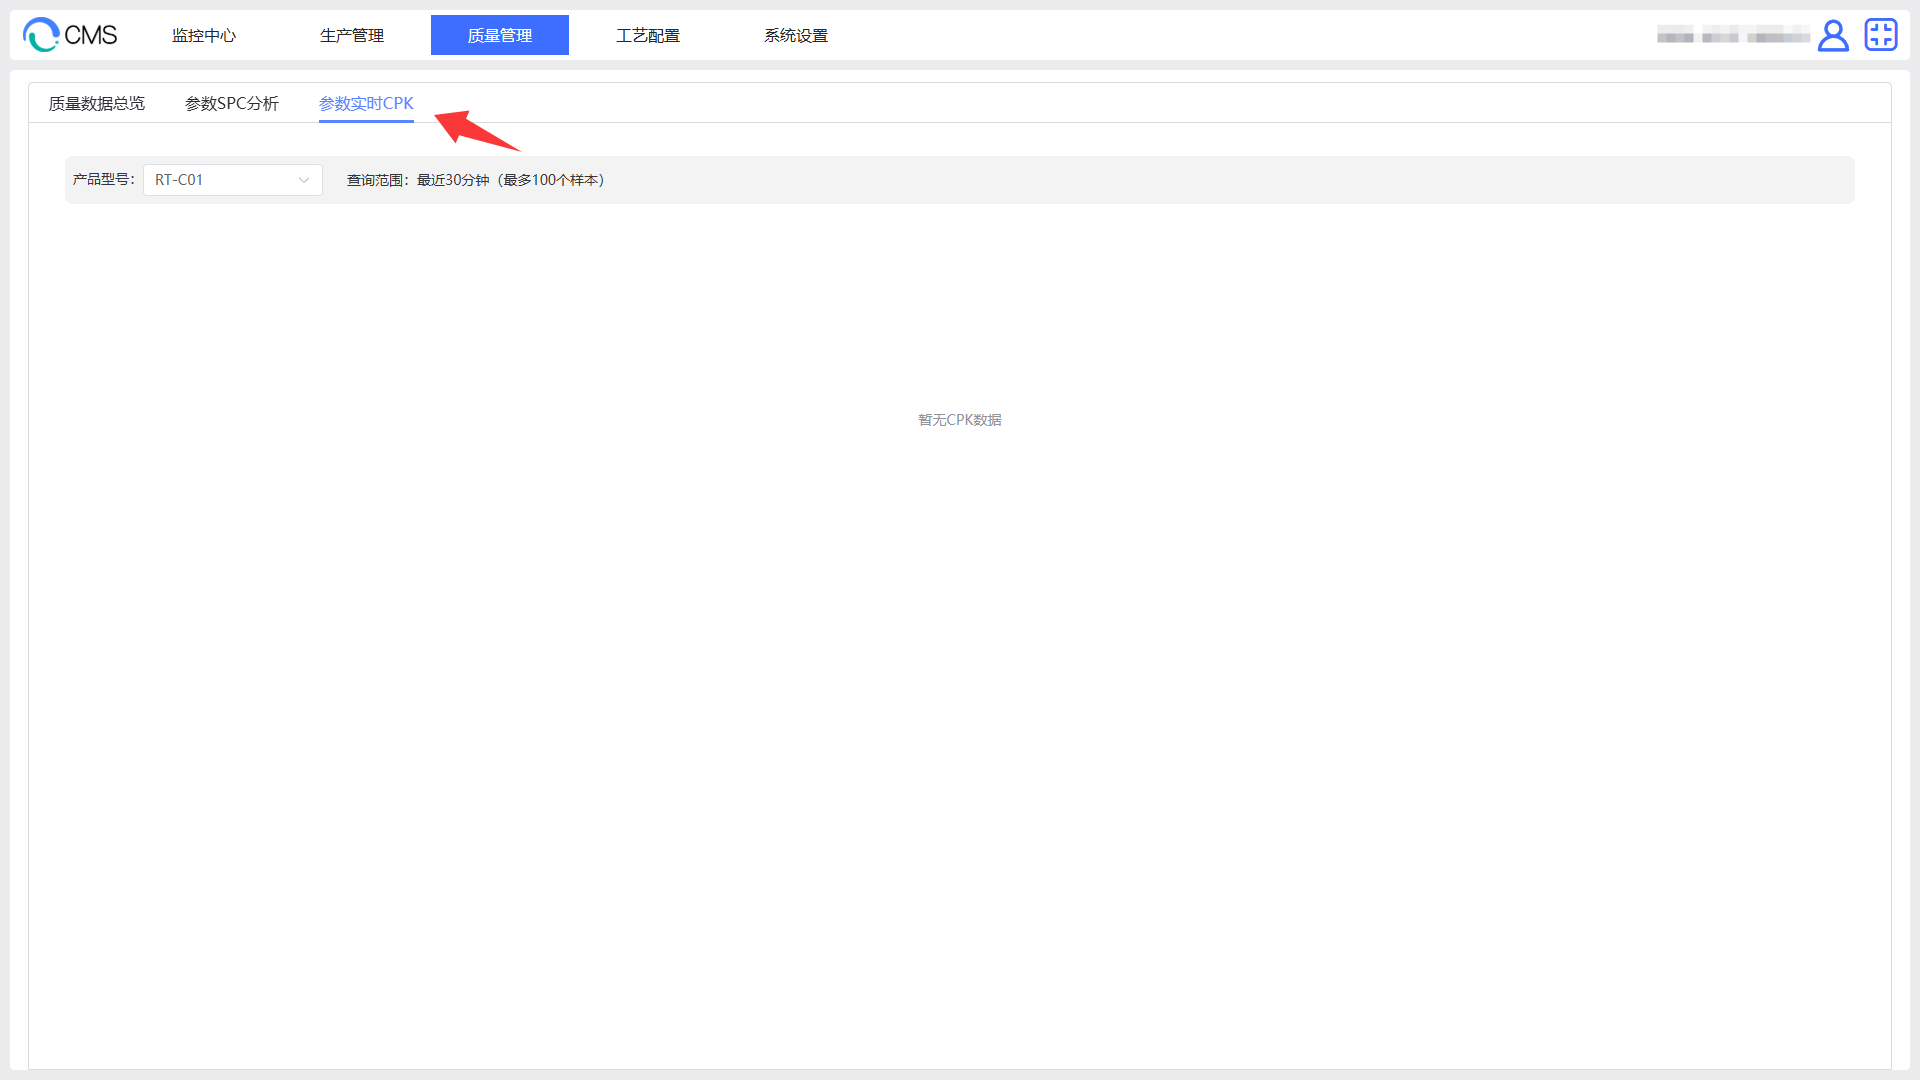
- 选择产品型号,查看已配置参数的当前值、过程能力与趋势。
- 按页面显示的“最近30分钟、最多100个样本”理解实时窗口。
- 观察当前值、样本数和能力值的变化;需要进一步分析时,记录时段和工序,转到历史 SPC 查询。
实时分析首次加载最近 30 分钟的记录,随后随生产记录更新。参数按完工时间从近到远取有效数值,默认最多使用 100 个样本;当前值取窗口内最新有效参数值。子组图仍按完整子组参与计算。
实时窗口和历史查询的时间、样本数可能不同,能力值也会不同。换型或换版期间,同工序的近期数据可能同时处于实时窗口内;评估指定批次时,在“参数SPC分析”按型号、工单和实际生产时段查询,并核对配方版本。停产或没有有效参数时,先检查最新加工记录的完工时间及参数保存值。
常见问题
| 现象 | 检查与处理 |
|---|---|
| 参数无法选择 | 核对配方版本、工序参数及质量参数设置 |
| 图表无数据 | 1. 在追溯报表核对所选工序的完工时间与参数保存值。 2. 检查工单、物料码是否缩小了范围。 3. 检查有效数值是否至少 2 个,并能组成完整子组 |
| CPK 未显示 | 1. 检查规格上下限是否有效且上限大于下限。 2. 检查样本量、子组大小和数值是否全部相同。 3. 持续采集有效数据后重新查询 |
| 参数合格但出现控制图异常 | 查看判异规则及过程波动,结合规格判断分别分析 |
| 实时结果与历史结果不同 | 使用相同的窗口长度、样本量、版本和控制图配置进行比较 |
| SPC 加工数小于追溯加工数 | 查看该参数是否缺失或包含无法转换为数值的内容;子组能力分析还需检查末尾不足一组的样本。 |
| 更换版本后样本相同、能力值改变 | 查看质量参数所用规格与目标值;按版本实际生产时段、工单或物料重新限定样本范围。 |