3.5.2 生产分析
组件名称:生产统计分析 组件编号:ProductionStatisticsAnalysis
功能说明
生产分析用于比较产量、单位时间产量和平均生产节拍,并定位工序加工或等待时间的变化。产量页面使用“生产统计分析”组件;工序节拍页面使用“工序节拍分析”组件,组件编号为 StationBeatAnalysisStandalone。两者按任务分别查看。
适用场景与解决的问题
-
当班产出低于计划:按相同班次和工序查看产量及趋势,再检查工序加工周期与等待时间,缩小需要排查的时间段和工位范围。
-
比较调整前后的生产节奏:使用相同产品、工序和统计口径对比节拍及样本,核对变化来自加工时间还是等待时间。
场景操作:从异常到改善复盘。
使用前准备
- 核对 班次管理 的班次,以及产品工艺路线和工序段;在工序节拍页面的“产线设置”中维护对应日期、工序段的目标产量与理论加工周期。
- 确认所查日期有完整的进出站记录,按同一产品和统计范围进行比较。
相关教程
视频教程:LMES实操14节拍分析。
查询产量
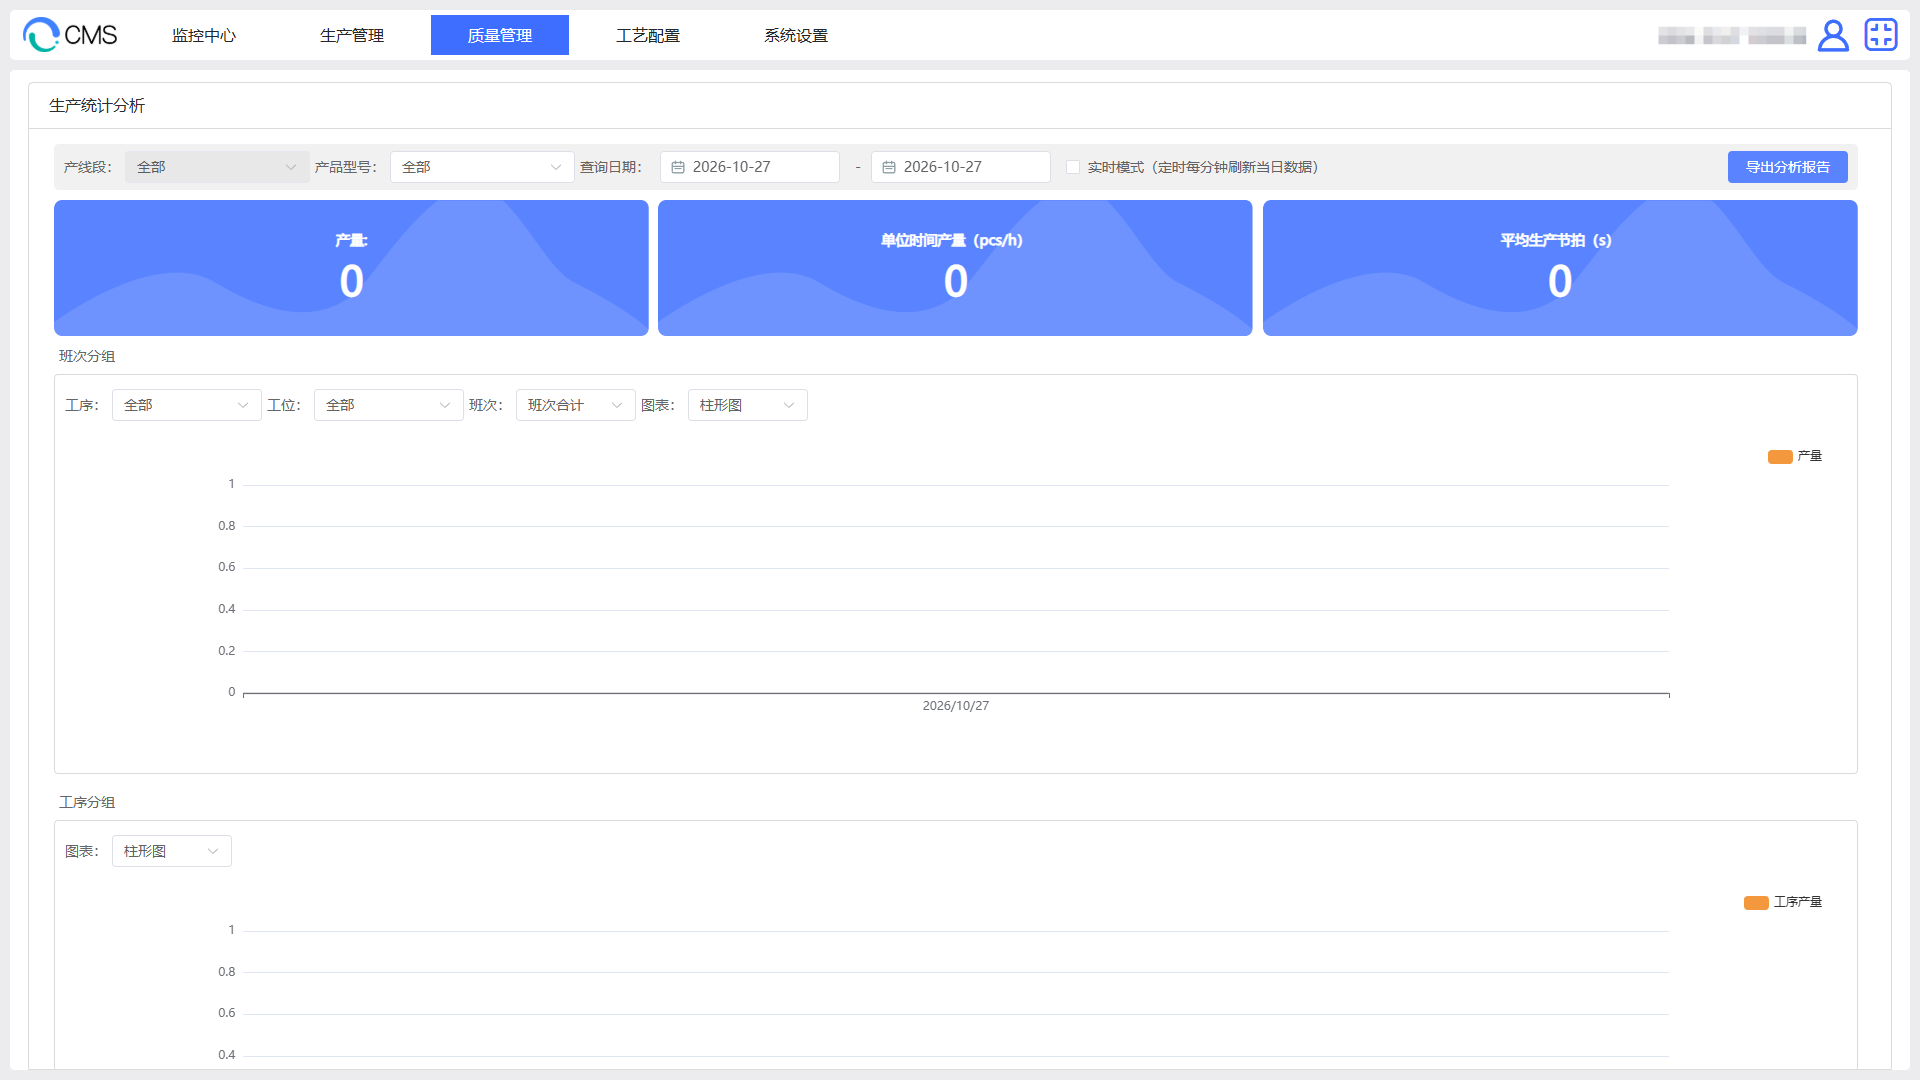
- 打开生产统计分析,选择产线段、产品型号和查询日期。
- 查看产量、单位时间产量及平均生产节拍;日期跨度不超过 30 天。
- 按工序、工位或班次查看明细,切换班次分组或工序分组。
- 使用柱形图、折线图或组合图查看分布与趋势,核对同一时间范围的明细。
- 查看当日情况时开启实时模式,页面每分钟刷新当日数据。查询历史数据时选择相应日期。
产量与节拍的取数规则
数据来自设备完工后保存的普通生产追溯记录。产品型号、产品码、工序、工位、班次和加工结果取自该记录;产量按完工时间归入查询范围,加工耗时使用进站与完工时间。点检任务记录不计入这里的普通生产统计。
| 指标 | 取数与计算规则 |
|---|---|
| 产量 | 查询范围内普通生产的末工序记录按非空产品码去重;选择工序段时取该段在产品路线中的末工序,不限定加工结果必须为 OK。查询全部型号时,相同产品码仍合并计数 |
| 单位时间产量 | 产量÷统计范围内班次时长(小时),保留两位小数;班次时长为 0 时返回产量值,应先核对班次设置 |
| 平均生产节拍 | 统计范围内班次时长(秒)÷产量,保留两位小数;产量为 0 时返回 0 |
| 工序、工位及时间分布 | 按所查加工记录的工序、工位、班次和完工时间分组计数;包含查询范围内的重复加工记录 |
统计日期从所选起始日的首班开始时间计算,历史日期范围到结束生产日对应的末尾时刻;查询当日截止当前时间。分班图表使用加工记录保存的班次名称,班次修改后应核对原记录的归属。
示例:同一产品经过 3 道工序,末工序加工 2 次,且记录均在查询范围内,产量按产品码计 1 件;工序分布分别反映该工序取得的记录数。工序数量相加不作为整线产量。
大批量数据按日期和工序分段核对。单次每工序取数最多 50,000 条;超出时缩小日期范围,核对末工序记录后再进行比较。
分析工序节拍
- 打开工序节拍分析,选择查询日期和工序段。
- 在“产线整体概况”查看工序产量分布、单位时间产量、加工周期和待加工数量。
- 进入目标工序的详情,选择产品型号,比较理论与实际加工周期,识别加工时间或等待时间较长的工序。
- 在“产品加工周期分析”中查看样本数、平均值、最大值、最小值和极差,结合频数分布及移动极差图观察变化。
- 查询对应产品履历,核对进站、出站时间和加工结果。
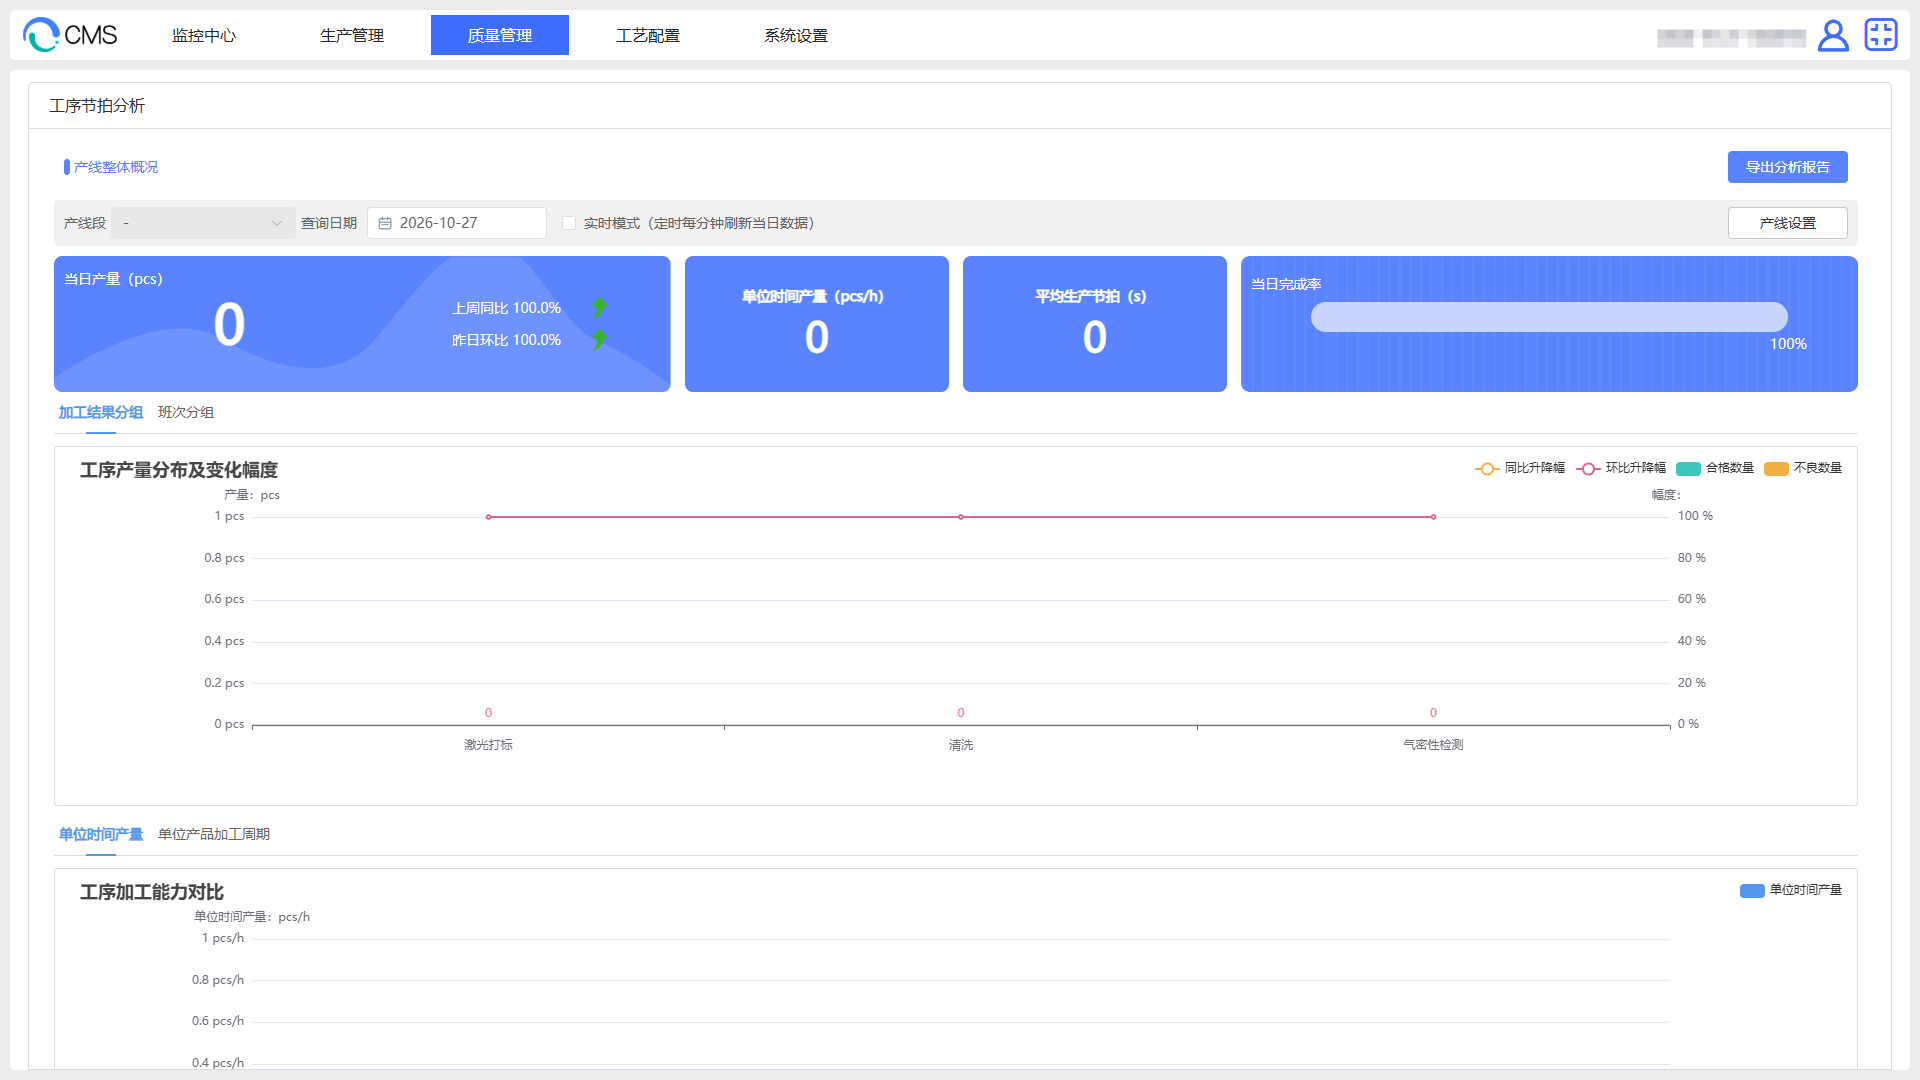
理解整体概况与工序详情
“产线整体概况”按日期和工序段汇总生产记录;工序详情再按所选型号和工序分析。比较两个区域时,先确认产品筛选范围一致。
| 指标 | 取数与计算规则 |
|---|---|
| 整体概况中的当日产量 | 产品路线末工序的加工记录数;选择工序段时取该段末工序,重复加工分别计次 |
| 工序加工数、合格数、不合格数 | 加工数取该工序记录条数;合格数、不合格数按记录保存的 OK、NG 结果统计 |
| 待加工数量 | 查询范围首工序的产品码集合中,尚未出现在目标工序产品码集合里的数量;同码合并 |
| 整体概况的平均实际加工周期 | 有效加工时长合计÷该工序全部加工记录数;进站缺失或晚于完工的记录不贡献时长,但仍计入分母 |
| 整体概况的单位产品等待时长 | (班次时长-有效加工时长合计)÷该工序加工记录数;加工数为 0 或加工时长超过班次时长时为 0 |
| 详情中的周期样本 | 只使用进站时间存在且完工不早于进站的记录;OK、NG 记录均可参与,不按产品码去重 |
| 详情中的平均值、最大值、最小值与极差 | 平均值=有效周期合计÷有效周期样本数;极差=最大周期-最小周期 |
| 移动极差 | 按完工时间排列后,相邻两个有效加工周期之差的绝对值;用于观察相邻加工耗时的突变 |
产量为何不同:生产统计分析按末工序产品码去重,工序节拍整体概况按末工序加工记录计次。例如同码在末工序加工两次,前者产量为 1,后者记录数为 2。工序详情的小时产量也按加工记录计数。
周期为何不同:某工序有 3 条记录,其中两条有效周期为 20 秒、40 秒,另一条缺少进站时间。整体概况的平均周期为(20+40)÷3=20 秒;详情只有 2 个有效样本,平均为 30 秒。核对缺失时间后再比较工序快慢。
待加工数量用于查看所选时段内的流转差额。例如首工序出现 P001、P002、P003,目标工序出现 P001、P003,待加工数为 1。跨日进站、返修及前序记录不在范围内会影响结果,实际在制品位置需结合产品履历确认。
加工周期与等待时间的使用
- 理论加工周期来自“产线设置”中对应日期和工序的设置。图表中的周期及等待时长按秒展示并取整,查看单件耗时可回查进站、完工时间。
- 整体概况的单位时间产量=记录产量÷班次小时数,平均生产节拍=班次秒数÷记录产量,显示值取整;生产统计分析的对应指标保留两位小数。
并行工位的加工时长可能重叠;等待时长用于观察整体节奏。判断设备停机需同时查看设备状态分析的实际状态区间。
定位产出下降的原因
- 在整体概况找出产出下降、周期增大或待加工数量较多的工序,记录日期与工序段。
- 在工序详情选择具体型号,查看周期分布。少量长周期时,查这些记录的进站、完工时间;整体周期普遍增大时,核对工艺、换型和设备运行情况。
- 加工周期变化不大而等待增加时,对照设备状态时间轴及上下工序的完工记录,查找供料、停机或工序衔接变化。
- 改善后使用相同型号、工序和班次范围重新查询,同时比较样本数、产出与周期分布。
设置目标与导出报告
- 使用工序节拍页面的“产线设置”,核对生产日期和工序段,填写非负的目标产量及各工序理论加工周期;历史日期的设置不可修改。
- 分别保存目标产量和理论加工周期,重新查询,核对日期、工序段和对比结果。
- 在需要的分析页面点击“导出分析报告”,等待完成后打开报告,核对日期、型号及分析范围。
目标与趋势的判读
- 当日完成率按实际产量÷目标产量计算,最高显示 100%;目标为 0 时也显示 100%。查看完成率时同时核对目标数与实际数。
- 环比对照前一天,同比对照前 7 天的相应时段,变化比例按“本次数量÷对照数量-1”计算。对照数量为 0 时比例返回 100%,应直接比较两期数量,判断是否为新增生产。
常见问题
| 现象 | 检查与处理 |
|---|---|
| 产量与工单数量不一致 | 1. 使用相同产品、工序、日期和班次范围比较。 2. 区分末工序去重产量、加工记录数与合格数。 3. 查看工单和单件履历 |
| 节拍偏大 | 1. 区分班次时间除以产量的平均生产节拍与单件加工周期。 2. 在工序详情核对长周期样本的进站、完工时间。 3. 对照设备状态查看等待期间的情况 |
| 目标对比不合理 | 核对目标日期、工序段、理论加工周期的秒单位,以及整体概况是否包含多个型号。 |