3.5.4 不良品分析
组件名称:不合格统计分析 组件编号:UnqualifiedStatisticsAnalysis
功能说明
不良品分析用于查看生产中的不合格数量、不合格率和主要原因,找出不良集中出现的工序、工位及时间段。先查看总体情况,再通过“不合格数量”和“不合格原因分布”分析问题;需要处理具体产品时,进入返修管理。
适用场景与解决的问题
-
不良率上升,需要确定优先处理项:按产品、工序和班次查看不良数量及原因分布,找出主要不良类别,再查询具体产品的加工记录。
-
查看改善效果:选择改善前后的生产日期,使用相同型号、产线段和工序,比较不合格率、数量及主要原因的变化。
场景操作:从异常到改善复盘。
使用前准备
- 在班次管理中维护班次,确认所查范围内有加工结果与不良原因记录。
- 确定需要分析的生产日期、产品型号和产线段。
相关教程
查询不合格数据
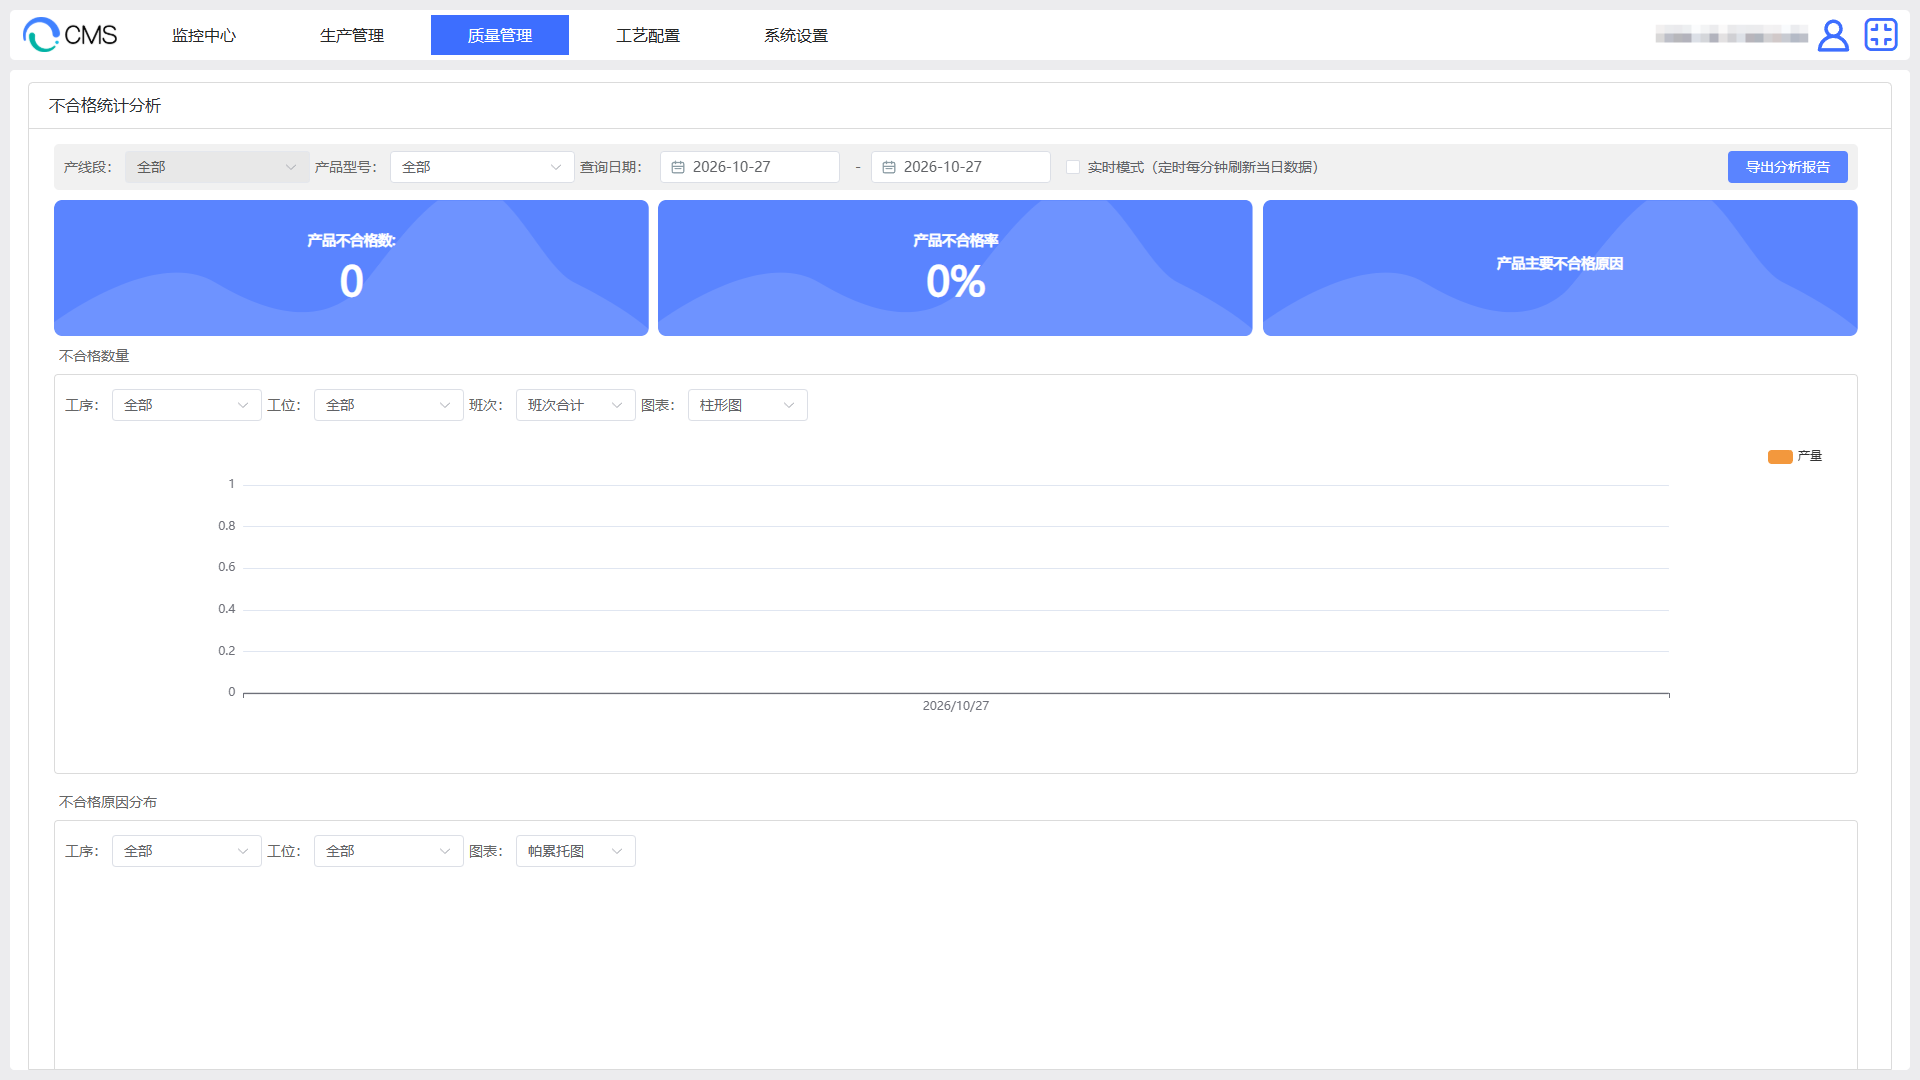
- 选择产线段、产品型号及开始、结束日期,日期间隔不超过 30 天。需要查看多个型号的整体情况时,产品型号选择“全部”。
- 查看顶部“产品不合格数”“产品不合格率”和“产品主要不合格原因”。
- 在下方两个图表中分别选择工序和工位,查看数量变化及原因分布;具体产品履历在追溯报表中查询。
- 观察当日生产时开启“实时模式”,日期切换为当天,每分钟刷新。需要更改日期或产线段时,先关闭实时模式。
使用完整产线时,查看整线的生产情况;使用分段产线时,先选择目标产线段。所选型号的工艺路线决定参与统计的工序。
选择分析范围
| 查看内容 | 如何选择 |
|---|---|
| 总体不合格情况 | 在页面上方选择产线段、型号和日期,查看顶部三个指标 |
| 某工序、工位的不合格数量 | 在“不合格数量”中选择工序和工位,再选择班次合计或班次分组 |
| 某工序、工位的主要原因 | 在“不合格原因分布”中选择工序和工位,查看该范围的原因构成 |
例如,要分析拧紧工序,在两个图表中都选择“拧紧工序”,即可分别查看数量变化和原因分布。顶部指标仍表示所选产线段、型号和日期的总体情况。点击数量图查看某班次的小时分布时,原因图仍显示所选日期范围的原因构成。
查看统计结果
统计使用生产追溯中保存的加工结果和不良原因,按完工时间计入相应日期。每次加工判定为 NG 时计为一次不合格,同一件产品重复加工或在多个工序出现 NG 时分别计数。点检结果在点检追溯报表中查看。
| 指标 | 取数与计算规则 |
|---|---|
| 生产总量 | 所选范围内各工序的加工总次数,包含 OK、NG 及重复加工,用于计算不合格率 |
| 产品不合格数 | 所选范围内的 NG 加工次数;同一产品每次加工出现 NG 均计入 |
| 产品不合格率 | 产品不合格数÷生产总量×100%,保留两位小数;总量为 0 时显示 0%,此时无统计样本 |
| 产品主要不合格原因 | 所选范围内数量最多的不良原因;班次归属对原因统计的影响见下文 |
| 原因占比 | 该原因的不合格次数÷原因图中不合格总次数×100%,用于查看哪类问题占比较高 |
| 累计占比 | 将原因按次数从多到少排列,前几项次数合计÷原因图中不合格总次数×100%,用于确定优先处理的原因 |
生产日期:按首个班次的开始时间划分。例如首班从 08:00 开始,一个历史生产日的统计范围为当天 08:00 至次日 07:59:59;查询当天时统计至当前时间。跨日加工按完工时间归入对应生产日。
班次归属:数量图、原因图及主要原因使用班次名称与现有班次匹配的记录。班次未填写或历史班次名称已变更时,部分 NG 仍计入顶部总数,但不出现在图表中。遇到数量差异,可在追溯报表查看这些记录的班次名称。
示例:2 件产品均经过 2 道工序,共有 4 条加工记录,其中 1 件在两个工序各有 1 条 NG,统计为不合格记录 2 条、生产总量 4 条、不合格率 50%。查询实际涉及的产品时,按产品码查看这 2 条 NG 对应的履历。
大批量查询:单次查询每工序最多统计 50,000 条 NG 记录,超过时优先显示较新的记录,而加工总次数仍覆盖所选范围。分析不良数量较大的时段时,缩短页面上方的日期范围,分日查询后再比较比例和原因。
返修与重复加工怎样统计
例如,同一件产品在同工序第一次加工为 NG,重新加工后为 OK,两次普通生产记录都在查询范围内,则加工总次数为 2,不合格次数为 1。原 NG 保留在发生时段,便于回顾当时的问题。产品最新加工结果在追溯报表中查看,返修处理结果在产品判定记录中查看。
分析原因与变化
查看不合格数量与小时分布
- 在“不合格数量”区域选择工序,再选择该工序下的工位。
- 选择“班次合计”查看各生产日的NG总量,或选择“班次分组”比较各班次数量。
- 切换柱形图或折线图,找到数量明显增加的日期。
- 点击该日期的数据点,查看小时分布;在班次分组图中点击某班次的数据点时,小时分布同时限定该班次。
- 记录异常日期、班次、工序、工位与小时段,点击“返回”恢复日期分布。
数量图展示所选工序、工位的 NG 记录条数,横轴按日期或小时排列。比较不同工序时,分别选择工序并记录相同日期的数量;比较不合格率时,还需查询各工序相同范围的加工总量。
查看不合格原因分布
- 在“不合格原因分布”区域单独选择工序和工位。
- 选择“帕累托图”,按原因数量及累计占比确定优先处理项。
- 需要查看全部原因时切换“饼图”,查看各原因的数量与占比。
- 记录需要排查的原因名称、工序、工位和时间范围,到追溯报表查询NG记录与参数。
帕累托图优先展示数量较多的原因,帮助确定处理顺序。累计占比超过 80% 后,后续原因合并为“其他”;需要了解“其他”包含哪些问题时,切换饼图查看具体原因。
原因占比与不合格率的区别:某范围有1,000条加工记录,其中20条NG、12条原因是“扭矩不足”。产品不合格率为20÷1,000=2%;在同一范围的原因图中,“扭矩不足”占比为12÷20=60%。前者反映全部加工中的NG比例,后者反映NG内部的原因构成。
出现“原因未知”、原因空白或分类不符时,查看对应 NG 追溯记录,再检查设备上传的原因值及工序管理中的不良原因配置。
原因按保存的完整名称分类。例如“压力不足”和“压力不足;保压超时”显示为两类,后者计为一次不合格。发现同一问题使用了不同名称时,检查并统一后续采集的原因名称,便于持续比较。
排查拧紧不良并复查效果
- 按异常日期和产品型号查询,同时查看不合格数与不合格率,判断是随产量增加而出现更多不良,还是不良比例也在上升。
- 在数量图中定位拧紧工序、异常工位及小时段;在原因图选择相同工序、工位,查看“扭矩不足”的次数与占比。
- 在追溯报表查询该时段的 NG 记录,核对实际扭矩、配方版本和用料;对具体产品按返修管理进行处置。
- 若需要判断扭矩是否持续偏移,转到质量分析查看扭矩样本和控制图。
- 改善后选择新的生产日期,使用相同型号、产线段、工序和工位,比较总体不合格率、NG 数量及“扭矩不足”占比;需要确认原产品是否已处理完成时,查询其返修结果。
导出分析报告
- 选择需要保存的型号、产线段、日期、工序和工位。保存日期趋势时,先点击“返回”;保存小时分布时,记录对应日期和班次。
- 等待图表显示完成,点击“导出分析报告”。
- 打开下载的 PNG 图片,查看保存的指标和图表。需要逐件产品及参数明细时,在追溯报表中查询并导出。
页面出现“查看诊断报告”时,智能分析说明见产线军师。
常见问题
| 现象 | 检查与处理 |
|---|---|
| 数量与其他页面不同 | 1. 选择相同日期、型号和工序。 2. 在追溯报表查看是否有重复加工及历史 NG。 3. 不良数量较大时缩短日期范围,分日查询 |
| 不合格率变化但数量相近 | 同时比较生产总量和不合格数量。 |
| 选择工序后顶部不合格率未改变 | 顶部显示所选产线段、型号和日期的总体情况。需要分析单个工序时,在追溯报表查询该工序相同时间段的加工明细,并结合历史记录统计加工总次数和 NG 次数。 |
| 两个图表的范围不一致 | 1. 分别检查两图的工序、工位。 2. 检查数量图是否已进入某日期/班次的小时分布。 3. 原因图继续按上方日期范围统计 |
| 已返修合格,原时段不合格数仍存在 | 在追溯报表分别查看原 NG 和返修后的记录,确认发生时间与最新结果;原 NG 用于保留当时的质量问题。 |
| 顶部有 NG,分班或原因图较少 | 1. 查看 NG 记录保存的班次名称。 2. 对照现有班次名称。 3. 缩小日期范围,核对是否受到单工序 50,000 条明细上限影响 |
| 图表无数据 | 1. 将本图工序、工位恢复为“全部”。 2. 在追溯报表核对型号、完工时间和NG记录。 3. 核对记录班次名称与现有班次是否一致 |
| 原因图的“其他”看不到具体内容 | 切换饼图查看各具体原因,再到追溯报表核对原始NG记录。 |